天津市汽车内饰件模具价格解析成本与技术影响因素

天津市汽车内饰件模具价格解析成本与技术影响因素
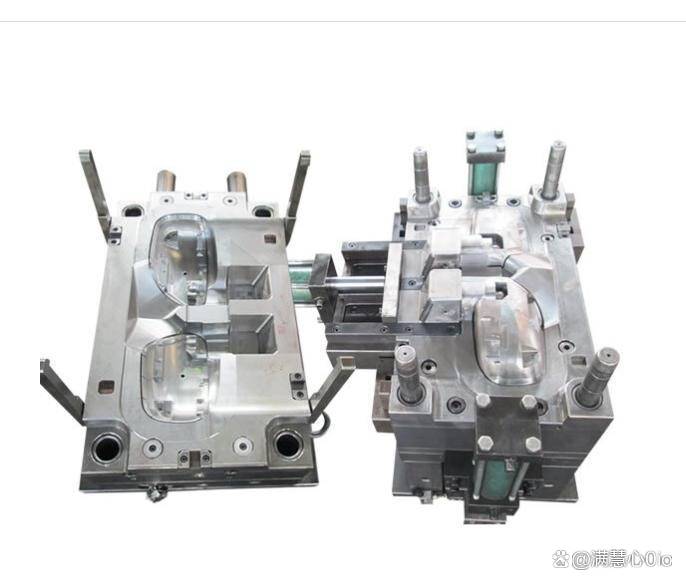
模具采购方在询价时常会遇到一个现象:同一套汽车内饰件模具,不同供应商的报价差异可能达到30%以上。这种价差并非单纯源于利润策略,而是由多重可量化的工程变量叠加而成。理解这些变量的作用机制,有助于建立合理的价格预期。
汽车内饰件模具的成本构成可拆解为四个独立模块:材料基础成本、结构加工成本、表面工程成本与验证迭代成本。每个模块的变动都会对最终价格产生非线性的影响。
一、材料基础成本:不仅是钢材牌号的差异
模具钢的选择决定了成本的起点。常用内饰件模具钢包括P20、718H、NAK80等,其中718H与NAK80的价格差异约为每吨1.2万元至2.8万元。但更关键的是材料利用率:一副复杂的内饰件模具(如仪表板骨架模具),其毛坯锻件重量可能是成品模仁重量的2.3倍,这意味着一吨模具钢中仅有约430公斤能变成有效零件,其余部分在粗加工中成为切屑。钢材采购成本需乘以材料利用率系数,而非直接按成品重量计算。
模架与模仁的材料分离策略也影响价格。部分低价模具采用整体模架(模仁与模架同料),而专业模具厂会选用预硬态模架搭配淬硬态模仁。后者的材料组合成本增加约15%,但显著提升了模具使用寿命与尺寸稳定性,这一差异在模具全生命周期摊销中会体现出来。
二、结构加工成本:型腔深度与脱模角度的工程经济学
加工费用直接关联于型腔的几何特征。内饰件模具的型腔深度平均为60至120毫米,当型腔深度超过80毫米时,铣削刀具的悬伸量增加,导致刀具震动风险上升,加工参数被迫降低(主轴转速从常规的12,000转/分钟降至7,500转/分钟),单件加工时间延长40%以上。这意味着一个深度为100毫米的仪表板装饰面板型腔,其CNC加工费用比深度为60毫米的同类结构高出近一倍。
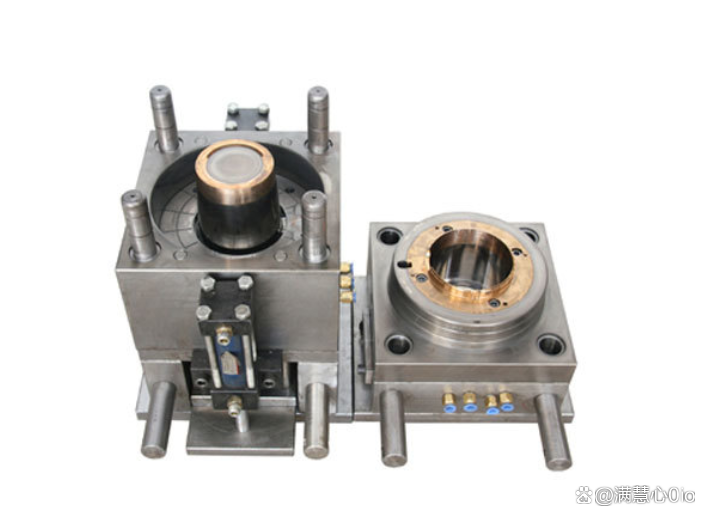
脱模角度的设计要求同样影响成本。内饰件外观面要求脱模角控制在1度至3度之间,当产品造型限制脱模角小于1度时,多元化采用斜顶或滑块结构。一个标准斜顶组件的开发成本为3,000至5,000元,而一副用于车门饰板的大型内滑块结构,其制造与装配成本可分摊至模具总价的8%至12%。结构越复杂,加工工序的排布就越密集,间接费用(如设备调试时间、刀具磨损补偿)也同步上升。
三、表面工程成本:纹理蚀刻的等级差异
内饰件模具的表面处理并非简单的抛光工序,而是涉及皮纹、咬花、雾面等微观结构的转移。纹路蚀刻成本按面积计算,不同纹理密度对应的蚀刻深度为0.02毫米至0.15毫米。用于中控面板的细皮纹(粒号通常在300号以上),其蚀刻精度要求高,需经历多次药水浸泡与修整,每平方厘米蚀刻费用为4至8元。而用于座椅侧护板的粗皮纹(粒号在120号以下),每次蚀刻厚度较大,药水腐蚀时间缩短,单价可降低至每平方厘米2至3元。
值得注意的是,纹理的均匀性要求还会影响后处理工序。模具表面蚀刻完成后,需要进行手工抛光以去除边缘毛刺,这一工序耗时与纹理的复杂度成正比。一个包含6个镶件的中控面板模具,其表面工程总成本(含标准纹理蚀刻与抛光)约占模具总价的7%至9%。若产品要求哑光或特殊触感(如软触漆面),则还需额外增加额外的物理沉积或微喷砂工序,成本进一步增加。
四、验证迭代成本:试模次数与材料损耗的隐性支出
模具价格的隐性部分在于试模与修整环节。一副内饰件模具的调试周期通常为3至5次试模,每次试模的注塑材料费用为500至1,200元(以ABS材料为例,每公斤约13元,一次试模耗料约40至90公斤)。但更显著的支出是修模工时:若产品出现明显缩痕或熔接痕,则需要通过局部镶拼结构修改或模仁补焊消缺。一次优秀的型腔补焊与再加工,耗时约30至40小时,相关人工与辅料成本在6,000至9,000元之间。
部分低价模具报价中未包含足够的试模次数或合格率保障条款,导致后期修改费用频繁追加。实际过程中,一副模具从首样到量产状态,其验证与迭代成本通常占总价的5%至10%。合同中对试模次数、样品合格标准的明确约定,直接影响最终的综合使用成本,而不是初始报价。
结论:价格评估应以模具生命周期为坐标
汽车内饰件模具的定价逻辑并非简单的材料+加工时间计算,而是源自材料利用率、结构复杂系数、表面工程精度及验证周期四个维度的交叉影响。采购方在比较价格时,不应仅关注初始报价数值,而应通过获取模具设计图、加工工艺卡及试模记录等文件,核算其潜在修模频次与料废比例。综合上述变量后,价格差异的本质会转化为模具使用寿命和一次合格率之间的数值对比,这才是实际支付成本的有效衡量方式。