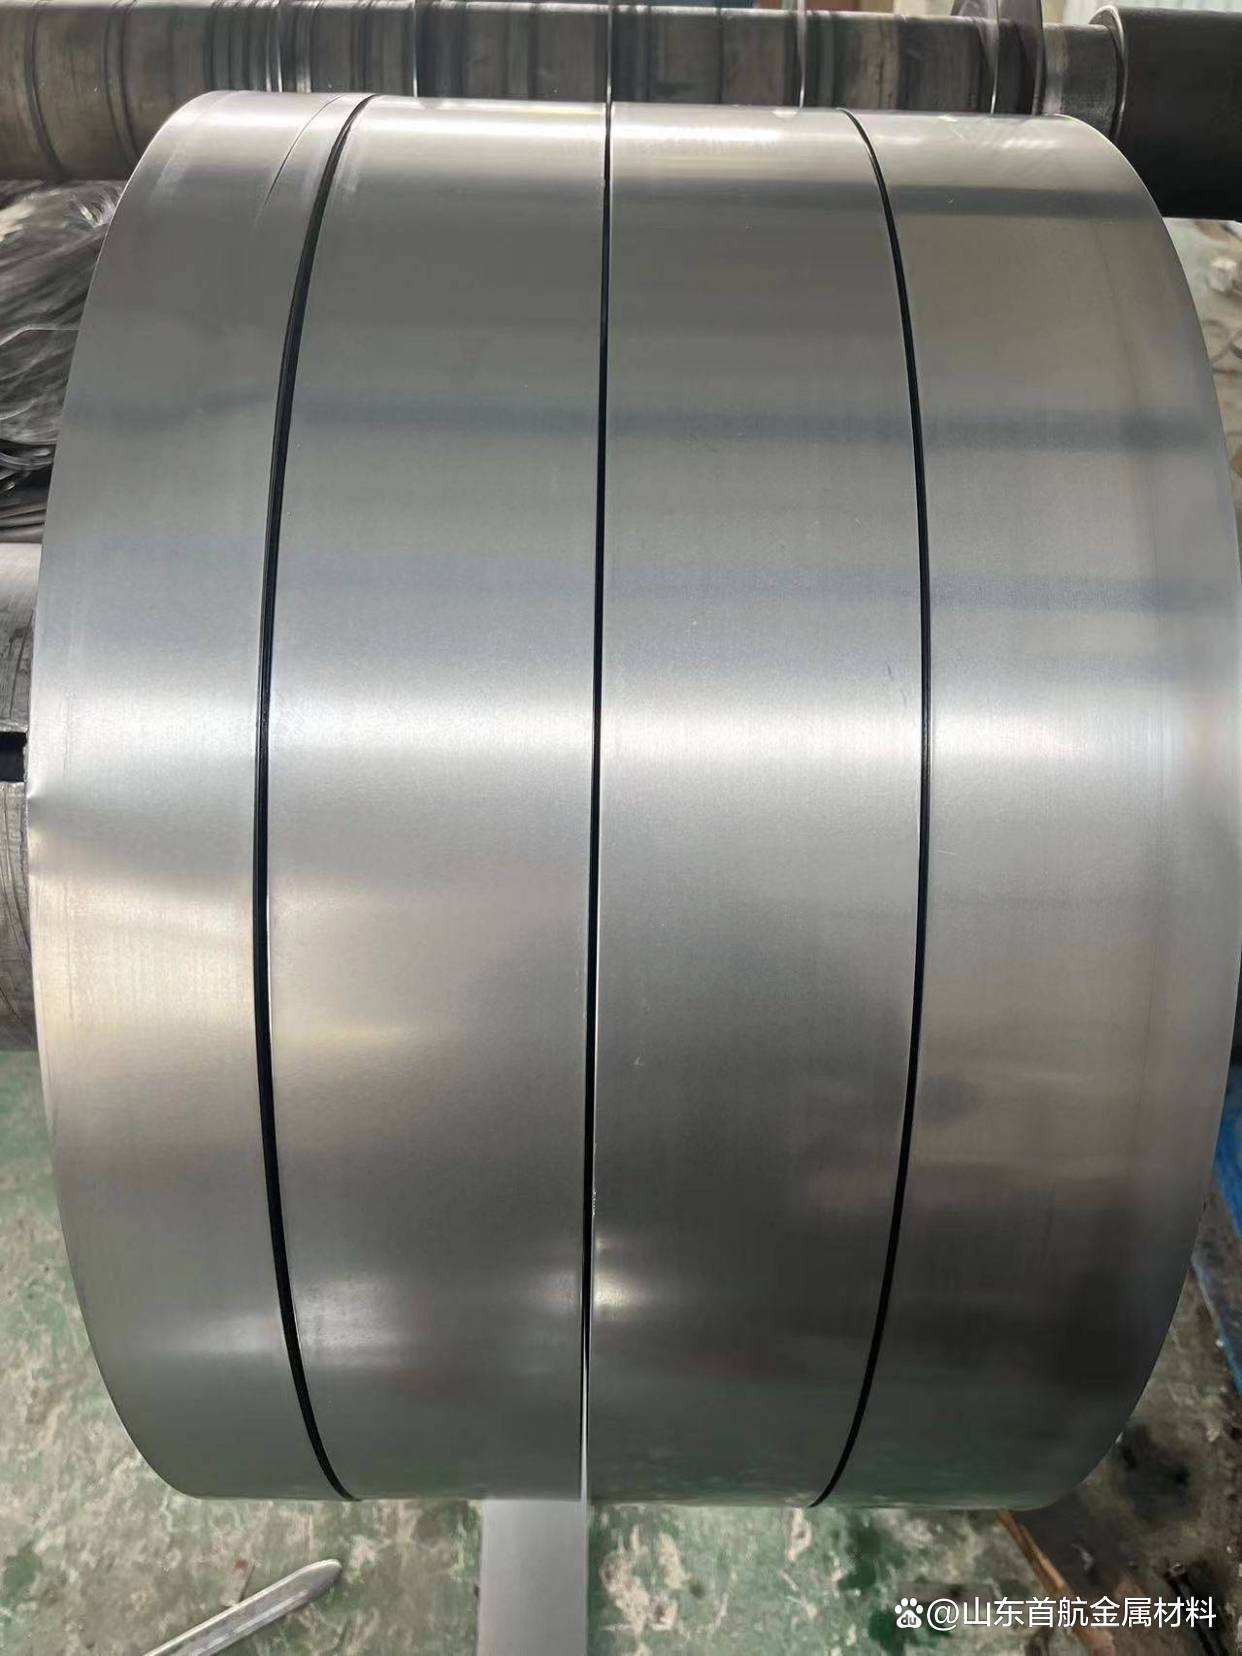
汽车配件50号带钢刮圆边

汽车配件50号带钢刮圆边
带钢在汽车配件制造中属于常见的原材料形态,其中50号带钢因含碳量适中、强度与塑性配合较好,被用于制造卡箍、垫片、支架等对成形性和弹性有一定要求的零件。刮圆边是针对带钢边缘的一种加工方式,其目的并非改变带钢的整体尺寸,而是对边缘轮廓进行修整。理解这一工艺,需要从带钢边缘在后续加工中的受力状态说起。
带钢经过纵剪或分条后,边缘通常存在较为锐利的棱角,有时还伴随轻微的毛刺或硬化层。如果直接进入冲压或弯曲工序,边缘的应力集中会诱发微裂纹,裂纹在后续成形中扩展,最终导致零件开裂或疲劳寿命下降。刮圆边的作用,就是通过刀具对边缘进行微量切削,使原本接近直角的棱边变为圆弧过渡。这一圆弧的半径通常在0.1毫米至0.5毫米之间,具体数值取决于带钢厚度和零件服役条件。
从材料学角度看,50号带钢的碳含量约为0.47%至0.55%,属于中碳钢范畴。中碳钢在冷轧或冷剪后,边缘区域会发生加工硬化,硬度高于基体。刮圆边切削的是这一硬化层的一部分,但并非完全去除。切削过程中,刀具以一定的前角和后角切入边缘,切屑沿刀具前刀面排出。由于切削深度很小,切削力集中在边缘局部,产生的热量有限,通常不会引起带钢金相组织的明显变化。不过,如果刀具磨损后继续使用,切削力上升,边缘可能出现微小的撕裂或二次硬化,这是需要避免的。
刮圆边的实现方式主要有两种。一种是使用圆盘状刮刀,带钢从两把刮刀之间通过,刮刀轴线与带钢平面呈一定角度,通过挤压和切削的联合作用使边缘成形。另一种是使用成形铣刀,刀具齿形与目标圆弧轮廓一致,通过多刃切削逐步成形。前者结构简单,适合较薄带钢;后者轮廓精度更高,适合对圆弧半径一致性要求较严的场合。两种方式都要求带钢在刮边时保持稳定的张力,张力波动会导致切削深度不均,进而使圆弧半径出现差异。
刮圆边与常见的倒角或倒棱有所不同。倒角通常形成直线斜面,而刮圆边形成的是圆弧面。圆弧过渡在承受交变载荷时,应力集中系数低于直线倒角。对于汽车配件中那些在振动环境下工作的零件,例如排气系统卡箍或底盘固定支架,边缘圆弧化可以延缓疲劳裂纹的萌生。圆弧边缘在后续涂装或电镀时,涂层覆盖更均匀,因为尖角处涂层容易变薄或露底。
在质量控制方面,刮圆边后的带钢边缘需要关注三个指标:圆弧半径的一致性、边缘表面粗糙度、以及是否存在微裂纹。圆弧半径可用轮廓仪测量,也可用半径样板比对。表面粗糙度影响后续成形时的摩擦条件,粗糙度过大会加剧模具磨损。微裂纹的检测通常采用金相切片法,在显微镜下观察边缘纵截面。如果刮边工艺参数不当,例如切削速度过高或进给量过大,边缘可能出现沿晶界扩展的微裂纹,这种缺陷在后续弯曲时可能成为断裂起点。

刮圆边并非适用于所有50号带钢的应用场景。如果零件后续需要焊接,边缘的圆弧化可能改变焊接接头的间隙和熔深,需要重新评估焊接参数。如果零件边缘最终被包裹或嵌入其他结构,圆弧化的收益则有限。是否采用刮圆边,取决于零件的服役应力状态、后续加工工序以及成本约束。在汽车配件大批量生产中,刮圆边通常作为纵剪生产线上的在线工序完成,带钢在分条后立即进入刮边装置,避免二次装夹带来的边缘损伤。

从设备维护角度,刮圆边刀具的寿命管理直接影响边缘质量。刀具磨损后,切削力上升,边缘可能从圆弧变为不规则形状。生产中需要定期检查刀具刃口,并根据带钢抗拉强度和厚度调整换刀周期。对于50号带钢,其抗拉强度通常在600兆帕至700兆帕之间,刀具材料多选用硬质合金或高速钢,涂层刀具在减少磨损方面有一定作用,但涂层剥落后可能划伤边缘,需要综合评估。
刮圆边产生的切屑属于细小卷状或粉末状,需要配合有效的排屑和收集装置。切屑残留于带钢表面会在后续冲压时压入零件表面,形成压痕。刮边后通常设置刷辊或吹气装置清除附着切屑。切削液的使用需要兼顾润滑和冷却,过量切削液残留在带钢表面会影响后续涂油或焊接,需要根据工序衔接决定是否使用以及使用后的清洗方式。
综合来看,50号带钢刮圆边的技术核心在于:以微量的边缘切削换取后续成形中应力集中程度的降低。其效果不体现在带钢外观的显著变化上,而是体现在零件在弯曲、冲压或振动工况下的失效概率上。评价该工艺是否得当,不能仅看边缘是否圆滑,而需要结合零件失效模式、模具寿命和涂层质量进行系统判断。在汽车配件制造中,这一工序通常不被视为独立的质量特性,而是作为过程控制的一部分,其参数窗口需要根据具体零件图纸和材料批次进行设定和验证。