深圳汽车传感器组装设备制造的实际落地逻辑和常见误区


一、深圳汽车传感器组装设备制造的核心逻辑是跟着下游整车及零部件厂的真实需求走。
很多人会把这类设备制造当成普通非标自动化设备的延伸,其实两者的底层出发点完全不同。汽车传感器的组装容差和普通消费电子零部件不一样,哪怕是微米级的对位偏差,都可能让后续装车后的信号采集出现漂移,影响车辆的行驶状态反馈。所以深圳本地的这类制造团队,大多不会先拿着通用机架改改就推给客户,而是先蹲在下游组装车间的试生产线上泡上一段时间。
他们要先摸清楚每一款传感器的核心部件摆放顺序,比如敏感元件、信号调理芯片、外壳封装的先后衔接关系,还有不同工序之间的流转精度要求。有些下游客户的车间空间有限,新设备不能占用太多原有流水线的预留通道,制造团队还要把机架的整体尺寸往更紧凑的方向调整,同时不能牺牲关键工位的操作余量。
深圳本地的供应链配套条件,也给这类制造过程提供了不少便利,附近就能找到做高精度传动部件、视觉检测模块的合作厂商,遇到临时要调整的零件参数,当天就能拿到样件试装,不用等跨区域物流的周转时间。这种贴近配套的环境,也让很多团队能更快响应下游客户的临时调整需求,不用把时间耗在漫长的跨城沟通上。
二、这类设备的制造过程不是简单的零件拼接,要经过多轮适配验证才能交到客户手上。
很多外行人觉得,把电机、滑轨、视觉相机这些标准件攒到一起,能完成组装动作就算合格,其实远不是这么回事。汽车传感器的不同品类,对应的组装动作细节差异很大,比如压力传感器的膜片压装力度,和位置传感器的磁环套入力度,完全不在同一个量级,随便套用通用参数很容易压坏内部的精密元件。
制造团队先会在自己的调试车间搭出最小的工位原型,用客户提供的实际来料反复跑组装流程,记录每一次动作完成后的部件状态。如果连续几十次试装都能保持部件的完好率达标,再把单独的工位串成完整的流水线,测试不同工位之间的流转节拍能不能衔接顺畅,不会出现前面工位堆料、后面工位空等的情况。
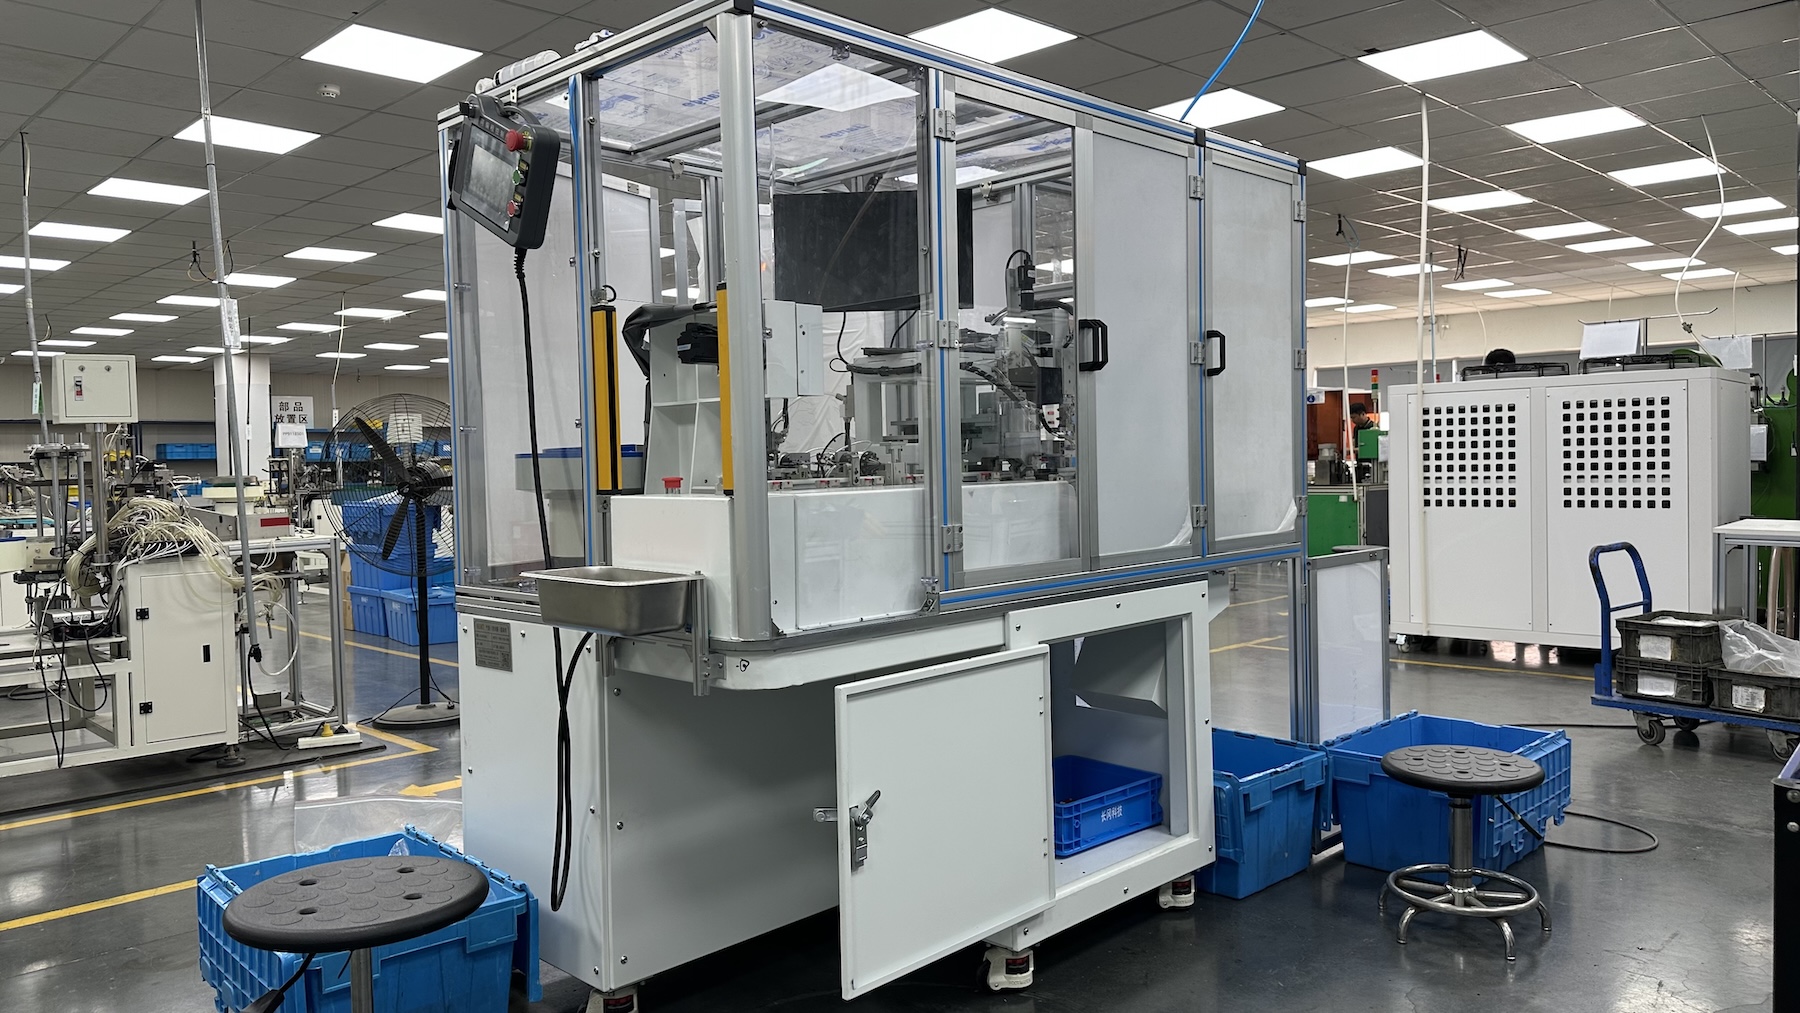
之后还要模拟客户现场的实际工况做长时间跑机测试,比如车间里的电压偶尔出现小幅波动,或者环境温度有正常范围内的升降,设备的运行状态不能出现明显偏移。有些客户的车间里还有其他大型设备运行带来的轻微震动,制造团队也要提前把这些干扰因素考虑进去,调整设备的机架配重和固定方式,避免对位精度受影响。
三、实际制造过程里有两个很容易被忽略的细节,稍不注意就会给后续使用带来麻烦。
第一个易错点是很多团队做设备的时候,只盯着最终的组装精度达标,却忘了给后续的易损部件预留足够的维护操作空间。比如视觉检测工位的镜头用久了需要清洁校准,如果把镜头周围的机架封得太死,后续维护人员要拆好几块护板才能碰到镜头,不仅耽误生产时间,操作过程中还可能碰到旁边的精密线路,引发不必要的故障。其实只要在前期设计的时候,把护板做成快拆结构,留出伸手就能碰到镜头的操作余量,后续的维护效率就能提升很多。
第二个易错点是部分制造团队为了压缩交付周期,跳过了用客户真实来料做长时间跑机的环节,只用自己找的替代样件做测试。替代样件的材质公差和客户实际生产的来料往往存在差异,设备跑替代样件的时候一切正常,等到拉到客户现场接上真实流水线,就可能出现卡料、对位不准的问题,反而要花更多时间在现场调试,拖慢客户的试生产进度。这种图快的做法,反而会打乱双方原本的项目节奏,完全得不偿失。