国产气动葫芦安装要先匹配现场工况再动手


一、安装前的现场核查要优先于部件清点
很多人拿到国产气动葫芦的第一反应是先拆包装清点零件,生怕少了配件耽误进度,但实际上这种顺序很容易留下后续的隐患。安装前最先要做的,是先核对使用现场的实际条件,和这款气动葫芦标注的适配要求是否完全对应,而不是先把所有零件摊开在地面上。比如有些车间的气源接口位置离预定安装点过远,现场没有预留足够的管线布设空间,要是没提前发现,等把轨道固定好才去接气管,就只能临时拉扯管线,后续使用中很容易出现管线弯折卡顿的问题。
现场核查的内容不只是气源这一项,还要覆盖承载结构的状态。很多安装场景里,大家默认配套的工字钢轨道或者吊点结构已经满足承重要求,但实际不同车间的原有承重结构,之前可能经过多次改造,局部的受力状态已经和初始设计不一样。要是没在安装前对预定的固定位置做受力核验,直接把葫芦挂上去,后续满载运行时很可能出现结构变形的情况,反而拖慢整个作业的进度。
做完这些现场核查之后,再去清点随设备附带的所有配件和连接固件,就不会出现拿着配件不知道往哪里装的尴尬情况。这个阶段还能提前把现场需要额外增补的管线、转接件准备妥当,不用等到安装中途才临时跑去采购,整个流程的顺畅度会提升很多。不少有经验的安装师傅到了现场,都会先绕着预定作业区域走两圈,确认所有基础条件都符合要求,才会动手拆设备的外包装。
二、主体连接的每一步都要对应设备本身的受力逻辑
国产气动葫芦的主体连接,不是简单把各个部件拼在一起就行,每一个连接点位的紧固顺序和受力方向,都要符合设备本身的设计逻辑,不能凭着装普通起重设备的经验直接上手。比如固定行走小车和工字钢轨道的连接件,不能一次性把所有螺栓都拧死,要先让小车在轨道上来回滑动几次,确认整个行走路径没有卡顿,小车的四个受力轮都能完全贴紧轨道的接触面,再分几次逐步把螺栓拧到合适的松紧度。要是一开始就把螺栓完全锁死,很容易出现小车行走卡滞的问题,后续再调整就要把已经拧紧的螺栓全部松开,反而更费时间。
连接气动回路的时候,也要注意不同管线的对应接口,不要把供气管和回气管接反。很多人觉得两种气管的管径差不多,接反了也能凑合用,但实际上国产气动葫芦的气动控制回路有明确的气流方向要求,接反之后设备的上升下降响应会出现延迟,操作时的手感会变得很模糊,长期使用还会损伤内部的气动控制元件。接好所有管线之后,不要立刻给设备通高压气源,先通低压气源测试整个回路的气密性,看看所有接口位置有没有漏气的情况,确认没有问题之后再逐步把气源压力调到正常使用的区间。
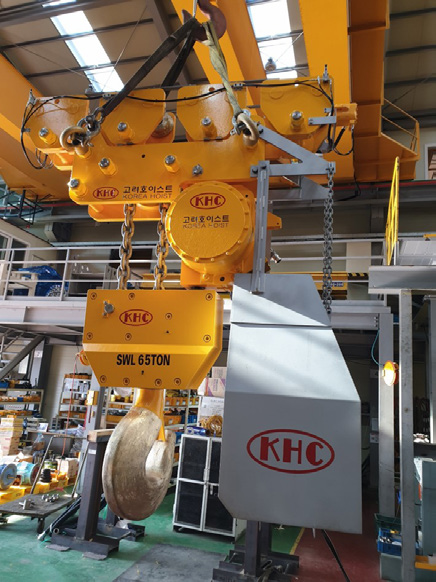
挂装葫芦本体和行走小车的连接吊耳时,要注意吊耳的受力方向和葫芦本体的重心完全对齐,不要出现偏斜的情况。要是安装完之后葫芦本体往一侧倾斜,运行时链条很容易和外壳发生摩擦,时间长了链条的磨损速度会明显加快,还可能出现卡链的故障。这个环节调整重心的过程其实不需要复杂的工具,只要挂装之后轻轻推一下葫芦本体,看它能不能在自然状态下保持稳定的竖直姿态,就可以判断重心是否对齐。
三、不要用电动葫芦的调试逻辑去调试国产气动葫芦
很多接触过电动葫芦的安装人员,调试国产气动葫芦的时候会下意识沿用之前的经验,这是最常见的一个易错点。电动葫芦通电之后可以直接空载试运行,慢慢调整限位的位置,但气动葫芦的动力来源是压缩空气,动力输出的特性和电动葫芦完全不一样,直接满载去试限位,很容易把上限位的缓冲结构顶坏。调试时要先让设备在极低的气源压力下点动操作,让吊钩缓慢上升下降几次,熟悉控制手柄的操作行程,再逐步调整气源压力到正常值,最后再去校准上下限位的触发位置。
还有一个容易被忽略的点是首次运行前的链条润滑处理。不少人觉得国产气动葫芦出厂时链条已经带了润滑脂,安装完直接用就可以,不用额外处理。但实际上设备从生产车间运到安装现场,经过长时间的存放和温度变化,链条表面的润滑脂可能已经出现干结或者分布不均的情况。安装完成之后要先把整条链条都手动拉出来,在每一个链环的接触面都补涂一层适配工况的润滑脂,再让链条在链袋里循环走几圈,确认所有位置都润滑到位,后续使用时链条的运行顺畅度会好很多,也能减少不必要的磨损。