刹车踏板为什么会被“踩断”?

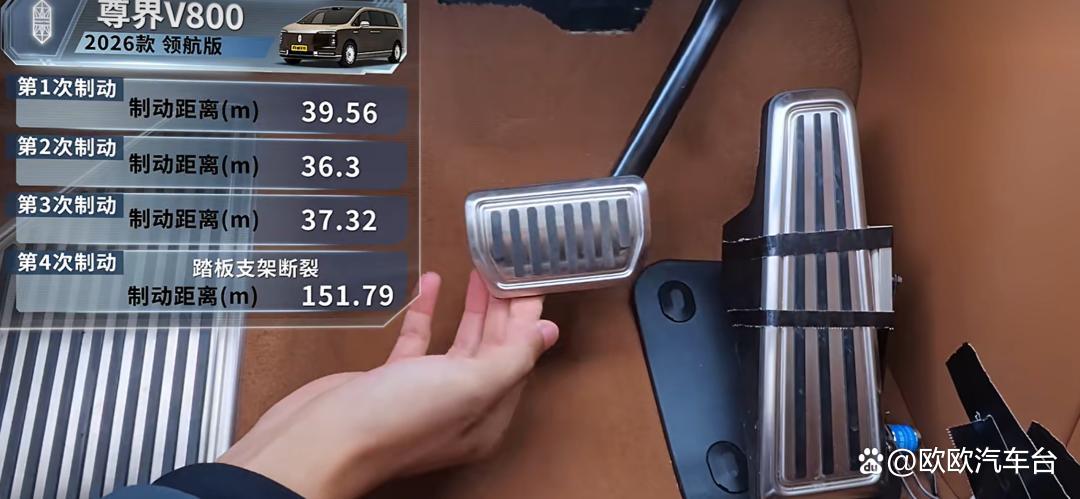
为什么一个“踩踏动作”会产生如此大的结构载荷?关键在于杠杆原理。刹车踏板实际上就是一个杠杆,驾驶员脚力F→踏板杠杆→转轴→制动助力器/主缸→制动力。
最简单的情况下:
M=F×L
其中:
F=驾驶员施加在踏板上的力
L=踏板受力点到转轴的距离
M=转轴区域承受的弯矩
这就意味着力不变,力臂越长,转轴附近需要承受的弯矩越大。例如假设踏板受到约1600N的力,如果有效力臂为0.13m,M≈1600×0.13=208N·m。也就是说,驾驶员脚下一个瞬间的踩踏动作,可能让踏板支架转轴区域承受约208N·m的弯矩。而这还没有完全考虑踏板角度、制动助力器反力、踏板结构自身变形、瞬时冲击、踏板回弹、摩擦和装配误差、载荷偏心等因素。所以,踏板支架绝不是一个简单的“塑料外壳”。
1、力臂过长会把载荷进一步放大
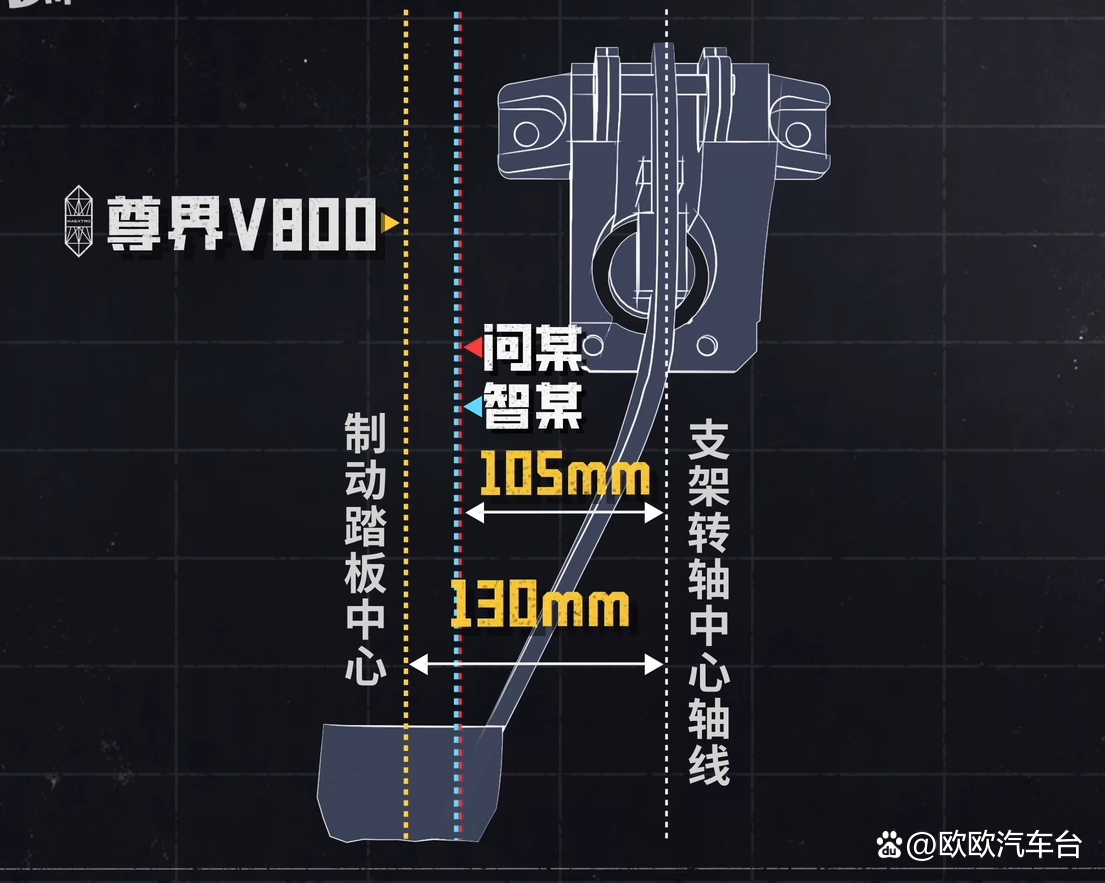
力臂过长会把载荷进一步放大也是分析尊界V800时非常值得关注的一点。如果踏板转轴距离脚踩位置较远,那么驾驶员施加的力会形成更大的弯矩。对于尊界V800,目前公开信息显示其踏板中心到转轴约130mm,这也是公开拆解分析中特别指出的结构因素。
2、转轴区域如果只有单层立板,容易形成“薄弱截面”
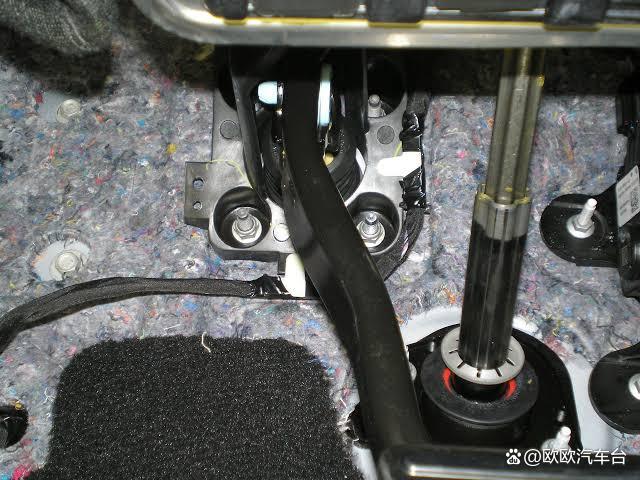
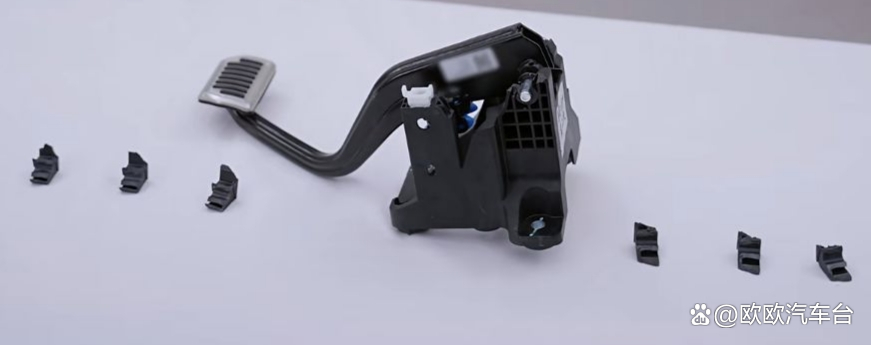
这是比踏板长度更加关键的问题。假设有两种设计,例如方案1是单层支撑,方案2是多层支撑,多层支撑并不只是“多放几块塑料”。它实际上是在增加有效截面、抗弯截面模量、局部刚度、载荷传递路径、抗扭能力、转轴附近的承载面积。懂车帝公开拆解分析指出,尊界V800转轴区域为相对单层的立板支撑,而其他对比车型在类似区域可能采用两到三层加强结构。这就产生了一个典型问题,踏板本身可能非常结实,但转轴附近的支架先坏了。
3、加强筋和壁厚并不是越少越轻越好
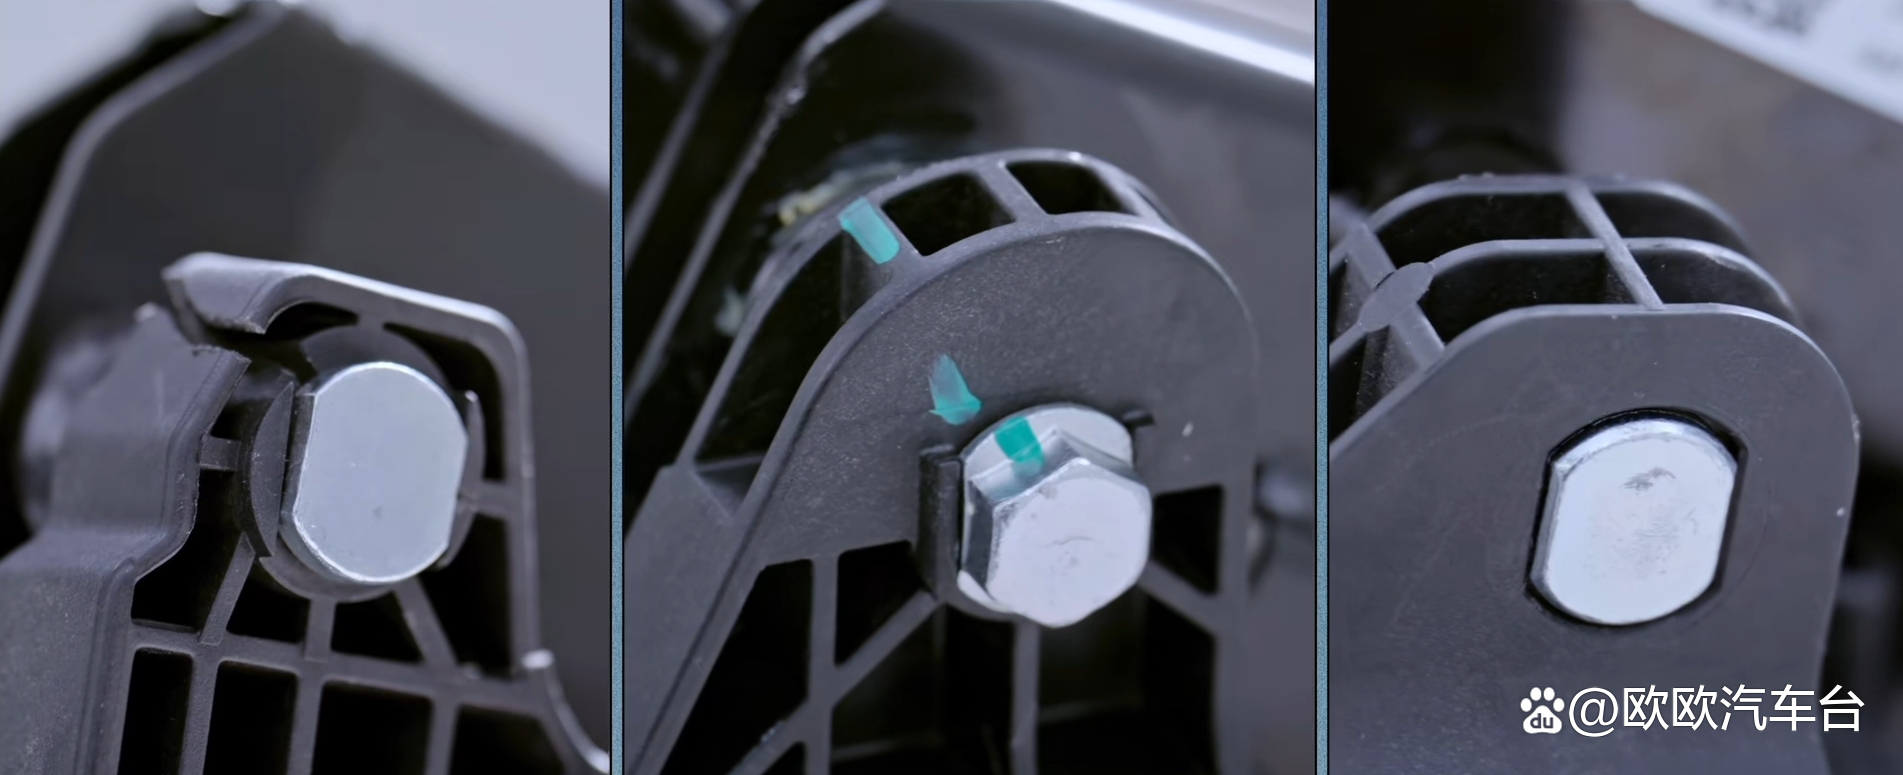
汽车零件中大量使用注塑件,因此工程师经常需要在重量、成本、空间、刚度、强度、注塑工艺之间寻找平衡。但对于刹车踏板支架这种安全相关承载结构,如果过度追求轻量化,就可能出现载荷→薄壁区域产生局部变→应力集中→裂纹→断裂。特别是转轴孔周围、踏板臂与支架连接处、加强筋根部、壁厚突然变化的位置、孔洞边缘、圆角过小的位置等位置,这些地方本身就是天然的应力集中区域。因此,合理设计通常需要足够的基础壁厚+合理的加强筋+足够大的圆角+连续的载荷传递路径而不是简单地加一块筋就可以了。
4、注塑熔接痕特别危险
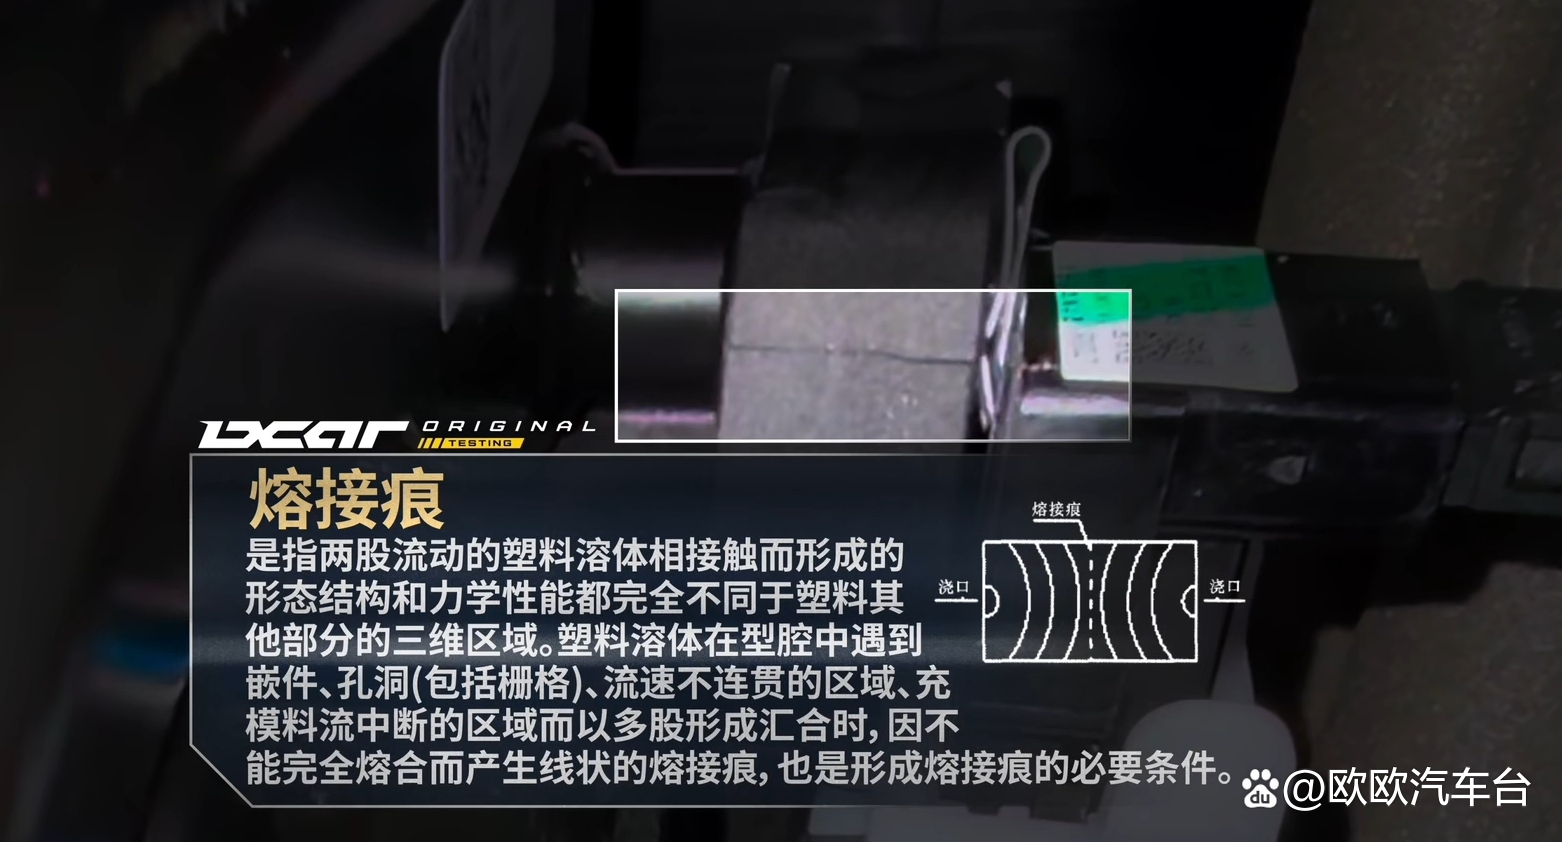
这是这类塑料结构件非常值得关注的一个问题。注塑件并不是把塑料“倒进去”这么简单。熔融塑料从浇口进入模具后,可能分成多个流动前沿。熔接线就是两个熔融料流前沿汇合的位置,就可能形成熔接痕(weld line/knit line)。如果熔接痕出现在高应力区域、薄壁区域、转轴附近,那么它就可能成为裂纹的优先起点。公开的尊界V800拆解分析恰好指出,断裂区域存在熔接痕,同时还观察到了加强筋和料厚方面的结构问题。这里需要注意的是熔接痕本身并不等于一定会断裂。现代注塑件完全可以通过浇口位置优化、流道设计、模具排气、材料温度、模具温度、保压、流动方向控制、结构重新布局等来降低熔接痕带来的风险。真正危险的是把熔接痕放在最需要强度的位置,同时又没有足够的结构余量。
5、注塑缺陷可能让“理论强度”和“实际强度”出现巨大差异
即使CAD结构设计看起来没有问题,实际注塑件仍然可能因为制造过程产生缺陷。例如气孔/内部空洞(局部形成实际承载面积下降),缩痕(厚薄变化区域出现局部收缩,造成内部缺陷),填充不足(局部区域没有完全填充,形成结构薄弱点),玻纤取向问题(如果使用玻纤增强材料,纤维方向会明显影响材料的各向异性强度),熔接痕(两股料流结合处可能成为潜在薄弱面),注塑参数波动(包括熔体温度、模具温度、注射速度、保压压力、冷却时间、原料含水率都可能影响最终零件性能)。所以工程上真正需要验证的不是这个零件理论上能承受多少N。而是在最差材料、最差工艺、最差温度、最差尺寸公差和最不利载荷组合下,它还能不能安全工作?
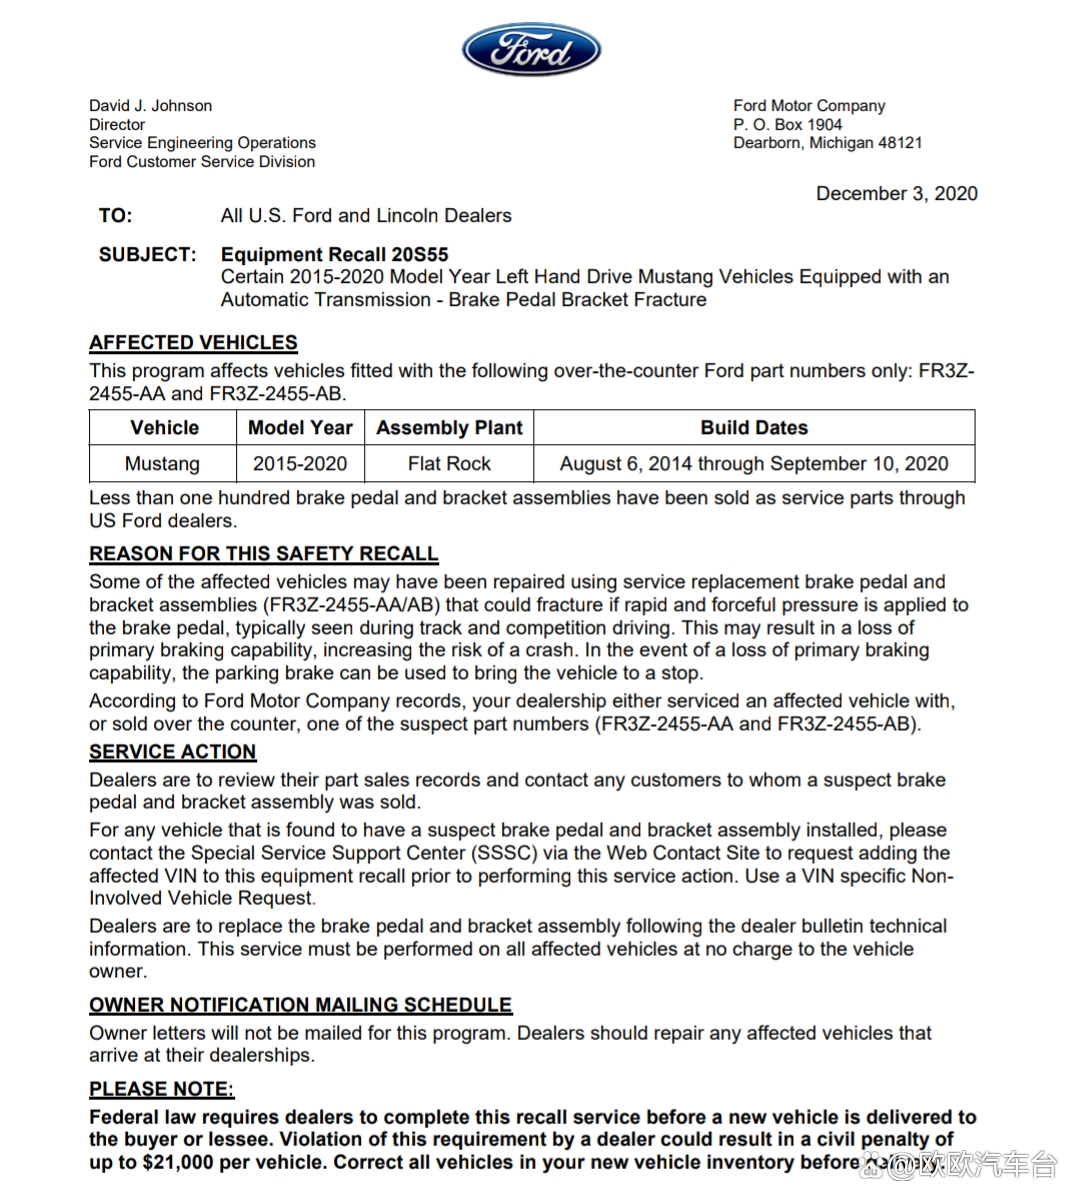
福特Mustang案例告诉我们的另一件事,材料不是“塑料”两个字那么简单。相关福特Mustang自动挡车型的踏板支架存在在快速、大力制动时断裂的风险;福特最终通过召回检查和更换相关踏板/支架总成来解决问题。这说明一个非常重要的工程原则,同样叫“塑料”,性能可能完全不同。必须考虑基材、玻纤比例、玻纤长度、纤维取向、添加剂、温度、老化、冲击强度、拉伸强度、疲劳性能、缺口敏感性。尤其对于玻纤增强材料,材料强度不仅取决于“GF40”这样的名义配方,也取决于实际成型过程中纤维最终怎么排列。
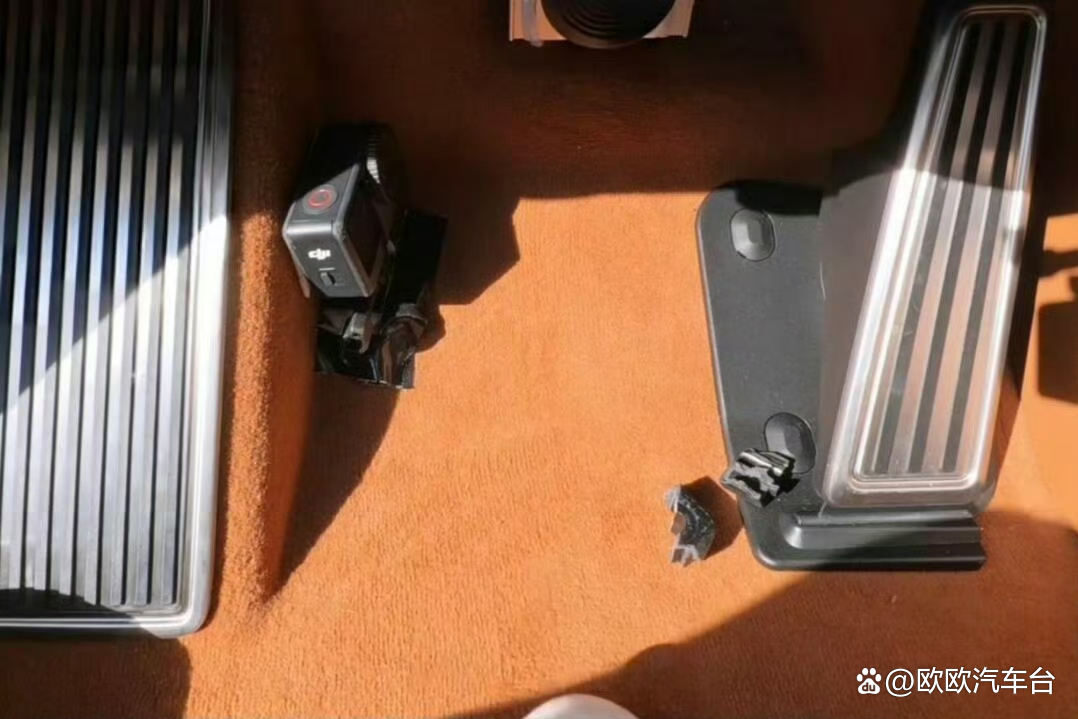
除了上述的五项因素,还应该考虑温度和重复紧急制动等因素。塑料的机械性能会随着温度发生明显变化。尤其需要考虑极低温、高温暴晒、发动机舱/制动系统附近热环境、长时间热老化。因此不能只在室温下验证一次。重复紧急制动也是尊界V800测试中出现的现象。如果第一次制动没有断裂,第二、第三、第四次重刹才出现问题,就不能只看一次最大力。因为可能存在第一次加载产生微裂纹,第二次加载裂纹扩展,第三次加载局部刚度下降,下一次加载突然断裂。也就是说,峰值载荷并不是唯一指标,载荷历史同样重要。懂车帝公开测试信息显示三台尊界V800分别在连续测试中的第2~4次重刹出现支架断裂。
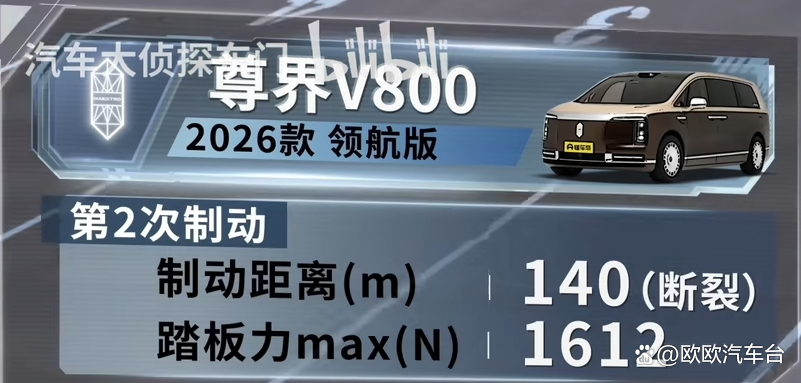
尊界V800和2020款福特Mustang两个案例虽然相隔六年,而且具体结构、材料和制造工艺不同,但它们给汽车工程带来的启示高度一致,安全件设计不能只验证正常工况。对于刹车踏板支架这样的零部件,必须同时考虑结构设计、材料性能、注塑工艺、极限载荷、动态冲击、疲劳。尤其是塑料结构件,不能因为它是“非金属件”就简单认为强度低,也不能因为计算机CAE仿真通过,就认为实际产品一定安全。真正可靠的设计应该做到让力均匀传递,让应力远离薄弱区域,让熔接痕避开关键受力区,让加强筋真正形成有效载荷路径,并且为材料、制造和使用环境的不确定性留下足够的安全裕量。对于尊界V800,目前最严谨的表述仍然应该是公开测试已经证明了断裂现象,但“长力臂、单层支撑、加强筋/壁厚不足、熔接痕以及注塑缺陷究竟哪些是根因、哪些是促成因素”,仍应等待厂家及权威机构的正式失效分析。而福特Mustang车型则已经通过召回证明快速、大力制动条件下的踏板支架断裂确实可以成为真实的车辆安全缺陷,而不是单纯的驾驶员“踩得太狠”。
声明:
本文章为原创作品,所有内容均由本人创作、编辑及制作。未经本人许可,任何人不得擅自使用、复制或修改该文章。如有合作、转载或其他相关事宜,请与我通过欧欧汽车台后台私信与本人联系,谢谢合作。