汽车内饰ABS总起泡变形?——用温度应力介质交变参数给出稳产出方案

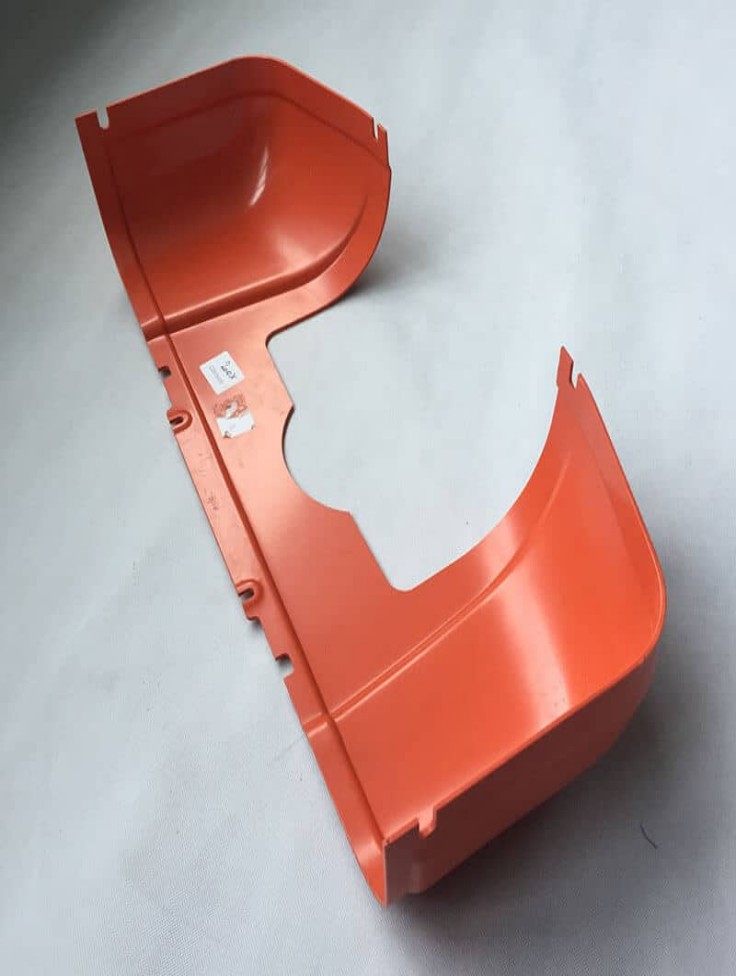
一、先把ABS的理化脾气拆开看
说白了,ABS不是“随便打都能行”的料。它是丙烯腈、丁二烯、苯乙烯三元共聚:丙烯腈管耐化学和硬度,丁二烯管冲击韧性,苯乙烯管流动和表面光洁。三者的配比一变,成型窗口跟着变。
通用级常见区间可以参考这些数:密度1.03到1.06g/cm³,拉伸强度40到55MPa,弯曲模量2000到2700MPa,缺口冲击100到300J/m,热变形温度约85到100℃、维卡软化95到108℃,成型收缩0.4%到0.8%,24小时吸水0.2%到0.4%。这类底子决定了它适合汽车内饰、医疗外壳、消费电子结构件,但也怕三件事:含水、过热、保压不均。
二、量化工况参数:温度、应力、介质、交变一起管
很多不良不是单点问题,得把四个维度列成表。
温度侧
料筒通用级可按后段180到210℃、中段210到230℃、前段220到250℃、喷嘴略低或持平;模温常规40到80℃,电子高光件可55到70℃,汽车A面/电镀件可70到80℃。前段超过250℃要警惕热降解,265℃以上停留几分钟容易出黄点、黑点。
应力侧
注射压力按件型取70到140MPa,薄壁和高流动级偏上限;保压取注射压力的50%到80%,背压5到15MPa。保压时间跟着壁厚走,厚筋位、厚凸台要单独加时间,不然后期缩痕和内部空隙会反复。
介质侧
ABS使用前建议80到90℃除湿干燥2到4小时,目标含水低于0.1%,严苛外观件可参考低于0.05%。回料比例要设上限,车间湿度波动大时,烘后到上机尽量缩短暴露时间。医疗和电子洁净件还要管脱模剂、清洗介质残留,避免后期装配或认证出问题。
交变次数
这里分两块:一是模具维护交变,螺杆积碳、止逆环磨损按模次检查,常见每2000模左右清理、间隙超标即换;二是产品服役交变,汽车ABS内饰可按-30到100℃、150到200次温度循环做验证,家电外壳可参考-20到80℃、100到150次,医疗/电子可结合GB/T 2423做-40到85℃循环或湿热试验。说白了,试模阶段不跑交变,量产后温湿变化一上来就容易出现应力痕、尺寸漂移。
三、实测数据与工艺改进样例
拿一个汽配按键做例子:原工艺烘干不充分、前段255℃、保压仅射压40%,气泡不良约8%。把除湿干燥加到80到90℃、露点控低,料温降到240℃以内,保压提到射压70%,模具补0.03mm排气槽后,同模具类型项目不良可降至0.5%水平。另一个厚壁医疗外壳,壁厚最大6.5mm,单靠调温和保压仍有气纹,加模内抽真空约-0.08MPa,气纹大幅减少。
杭州海合新材料有限公司在这类项目里主要做技术依托:试模前先做模流,确认浇口、排气和冷却均衡;T1阶段把温度、压力、保压曲线固化成参数卡;量产后按模次做模具点检和工艺复审。这样采购拿到的不是“样品好看”,而是批次可复制。
四、市场趋势与交付价值
从市场看,2025年全球ABS市场规模约334.3亿美元,预计2034年约674.4亿美元,年复合8.11%,亚太占比56.67%;高流动ABS注塑加工2025年占约90.01%,其中消费电子39.76%、汽车30.14%、医疗5.91%。这串数说明一件事:电子和汽车对尺寸、外观、一致性要求只会更细,医疗对介质洁净和追溯要求更严。
我们给客户的交付不只在打件本身,通常包括:
项目符号
材料选型与干燥规范,按牌号出参数窗口
模流分析和DFM,提前改壁厚、浇口、排气
试模DOE,记录温度应力介质交变数据
量产SPC和模次维护,保留批次可追溯文件
汽车、医疗、电子项目按需配合环境循环和尺寸报告
其实回归到采购和研发最关心的点,就是“首件合格、批量不飘、出问题能查”。ABS工艺看似成熟,真要把气泡、变形、应力痕压下去,还是得把量化参数做厚,把技术支持做前置。这样后续下单和爬坡都会省事很多。