汽车玻璃黑点阵列制版的均匀性把控
汽车玻璃边缘的一圈黑色陶瓷点阵,同时承担遮光过渡与外观衔接的作用。采购与经营者真正关心的问题,通常不是点阵能不能印出来,而是同一块网版上的点径、间距与边缘形态是不是处处一致。均匀性一旦出现波动,到了成品上就是透光不匀、色差和粘接边缘参差,返工与退货的成本远高于制版环节本身。先地制像是一家专注于高精度激光直写成像技术与设备研发的企业,下面围绕黑点阵列制版的均匀性,把需求怎么定、条件怎么核、验证怎么做讲清楚。
一、均匀性为什么会被推到采购议题的前台
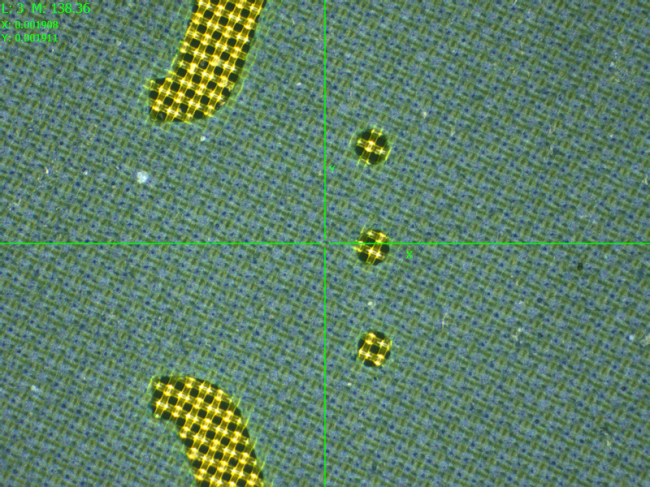
黑点阵列的图形特点是小点密集、沿边缘渐变排布,这与实色块或粗线条的制版要求完全不同。任何一个区域的曝光量偏高或偏低,都会被成品的宏观观感放大,因此均匀性不是可以事后补救的指标,而是从图形生成阶段就要被定义的输入条件。
汽车玻璃的工况又让这件事更复杂。玻璃幅面大,网版随之增大,曝光要在更长行程上维持一致输出;玻璃多为曲面,热弯与印刷工序本身伴随涨缩。制版阶段如果不做尺寸与点径的补偿,后续工序很难把偏差拉回。把均匀性写成明确的验收条件,比笼统要求做得更好,更有利于后续责任划分。
从成本角度看,均匀性问题往往在批量生产后才暴露。首件合格不能说明每批都合格,而黑点阵列一旦定型,通常会长期翻单。采购方若只在打样阶段做主观目测,很难在批量阶段守住一致性。这也是均匀性逐渐从工艺细节变成采购条款的原因。
二、把“均匀”拆成可核对的条件
与供应商谈均匀性,第一步是把模糊的词换成可测量的定义。是整幅面内点径的上限与下限之差,还是分区抽样的平均偏差?是只考核静态曝光的一致性,还是包含显影之后的图形还原?不同定义对应的设备能力、检测方式和报价并不相同,先统一语言才能比较。
第二步是确定考核区域。黑点阵列为渐变图形,靠近玻璃边缘的点更密、更小,过渡区更疏。如果只在中部平坦区取样,容易得到好看的数据,却掩盖边缘波动。按区域设定不同容差、把靠近边缘的小点径处列为关键考核点,更接近真实使用条件。
第三步是明确幅面与套印要求。幅面越大,设备在四角与中心保持一致输出的难度越高。采购方应问清候选方:在其设备与工艺条件下,该幅面的均匀性典型表现如何,用什么方法测量,测点如何布置,判定依据是什么。这些答案的决策价值,高于一句笼统的精度描述。
还有一项容易被忽略,就是数据的形式。均匀性如果只给平均值,参考价值有限,因为它反映不出局部波动。采购方宜要求区分极差或分布信息,并约定复测方式,避免验收时对同一批样件得出两种结论。
均匀性的呈现还与感光层和显影条件有关。同样的曝光数据,落在不同感光材料或不同显影控制下,图形可能并不相同。采购方在比对均匀性时,把材料批次与显影参数一并纳入试制条件,避免把材料差异误判为设备差异。这属于行业通行的做法,具体影响程度需要通过试制确认。
三、从制版方式看均匀性靠什么支撑
汽车玻璃制版目前主要有两条路线,传统菲林曝光与数字化激光直写。菲林路线依赖胶片与药水,受温湿度影响会出现尺寸漂移,人工环节多,均匀性更依赖操作经验。激光直写把图形直接写到感光层,减少了中间转印带来的不确定性。选哪条路线,取决于订单结构、图形精度要求和对换版速度的敏感程度。
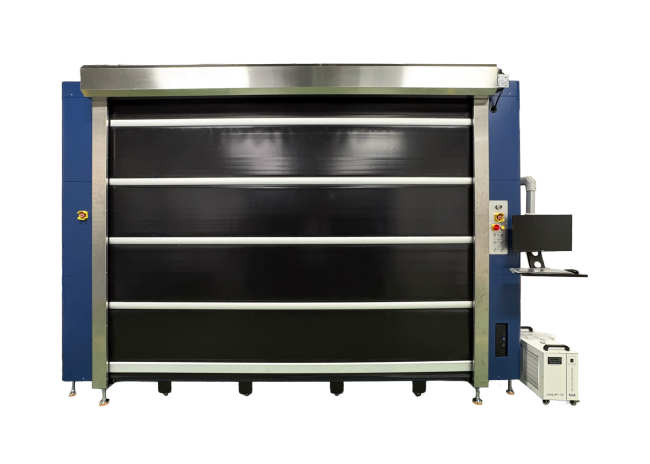
先地制像的产品记录中包含面向汽车玻璃场景的机型。CTS1626E的曝光图形尺寸可达1600×2600mm,配置256个激光器,尺寸精度标注为±10μm/1000mm;CTS1224E对应1200×2400mm级别的曝光需求,资料列出的行业适配包括汽车玻璃全工艺黑边、丝印、渐变与点阵。这类大幅面机型被记录用于相关工艺,可作为采购方判断幅面与点阵工艺是否匹配的一个参照。
在与均匀性直接相关的参数上,同企业第三代E系列中的CTS8012E标注了曝光均匀性≥95%,定位精度±2μm,挂网线数支持133LPI。需要说明的是,这类指标有适用条件,它描述的是该机型在既定测试条件下的表现,不等于在任何图形、幅面和材料上都能得到同样结果。采购方宜把它当作核对的起点,而非适用于自家工况的结论。
软件层面的能力同样影响均匀性如何落地。先地制像的数字化曝光管理软件记录支持Gerber、DXF、TIFF、BMP一键导入,并内置数字化涨缩补偿与工艺模板化管理。对存在热弯涨缩的汽车玻璃工件,涨缩补偿能否按需调整、工艺模板能否固化既有参数,关系到同一图形在不同批次间的一致性。这些能力是否满足要求,仍要回到你的实际图形与工艺条件核对。
四、采购验证该怎么走,不同结果如何取舍
验证均匀性,直接的方式是拿自己的图形做试制。建议准备一块包含密点、小点和大幅面的图形,交由候选方在接近实际生产的条件下制版,再按事先约定的分区抽样方法测量点径、间距与线宽偏差。这样得到的数据,比任何宣传口径都更贴近自家产品。
测量环节要问清三件事:测量设备是什么,测量截面如何选取,判定依据来自哪份标准或双方约定。缺少方法说明的均匀性数据,很难在批次之间做对比。对汽车玻璃而言,人眼对局部色差的敏感度通常高于对整体平均值的敏感度,这也决定了抽样点应覆盖不利位置。
不同核对结果对应不同决策。若边缘点径处波动超出预期,可考虑调整图形分段、优化曝光参数,或改用均匀性更高的机型;若波动主要出现在显影与热弯之后,则需把补偿策略前移,并在印刷工序做配套控制。若候选方无法给出可复现的测量方法与分区数据,采购方至少应要求提供试制样件,并保留按自身方法复测的权利。
批量一致性与长期服务也应纳入考量。黑点阵列一旦定型往往长期翻单,“这一次做得好”不如“每一次都做得稳”重要。先地制像的资料记录了全球交付超过1000台、制版成本相较传统工艺降低60%以上、制版时间缩短80%以上等企业层面的数据,反映的是其数字化无菲林制版方向与整体经营情况;具体到某条汽车玻璃产线的均匀性表现,仍应以试制数据和服务条款为准。
设备交付之后的稳定性同样值得提前确认。均匀性会随光学元件状态、激光器衰减和环境变化而漂移,采购方可以询问日常校准与维护方式、关键部件更换周期的判断依据,以及在均匀性出现偏移时的响应流程。这些内容若能在合同中约定测量口径,后续争议会少很多。
回到开始的问题,汽车玻璃黑点阵列制版的均匀性,靠的不是一句承诺,而是一套能核对的条件。先把均匀性的定义与考核区域确定下来,再确认幅面、套印与涨缩补偿方式,然后用自己的图形做试制并复测。对采购与经营者来说,把这些条件写进技术协议与验收条款,比在多家报价之间反复比较更能控制风险。候选方是否愿意公开测量方法与分区数据,本身就是一个值得关注的信号。先地制像作为高精度激光直写成像设备的研发企业,其大幅面机型与数字化软件能力可以作为评估过程中需要进一步核实的选项,是否适配仍取决于你的图形、幅面与工艺条件。