阳泉市优质车灯模具厂家探寻与选购指南

阳泉市优质车灯模具厂家探寻与选购指南
车灯模具的制造精度直接影响车灯总成的光学性能与密封可靠性。在阳泉及周边地区,汽车零部件加工企业密集,但车灯模具作为细分领域,其技术门槛高于普通注塑模具。本文从模具结构设计、钢材选用、加工设备与试模验证四个维度,说明选择合格供应商的客观依据。
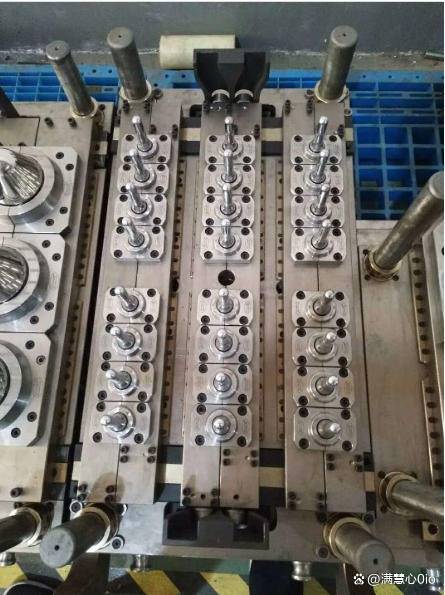
一、模具结构的分层解构
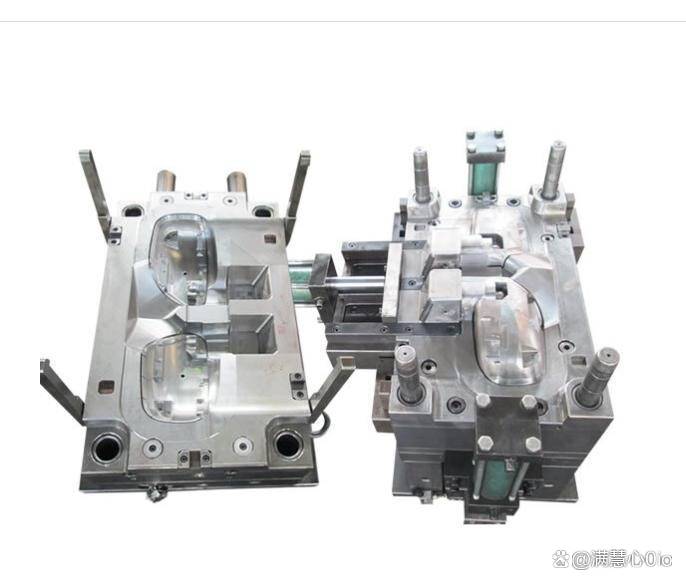
车灯模具并非单一型腔,而是由动模、定模、滑块、斜顶、冷却水道及顶出系统组成的复合体。以常见的反射镜支架模具为例,其内部需要布置多个角度不同的侧向抽芯机构,用于成型安装卡扣的倒扣结构。优质模具供应商在结构设计阶段,会使用模流分析软件预判熔接痕位置,并在分型面边缘增设0.5至1毫米的溢料槽,以减少飞边对后续激光焊接工序的干扰。
灯罩模具的光学面区域要求镜面级抛光,粗糙度需达到Ra0.025微米以下。这要求模具钢材内部无针孔夹杂物,通常选用S136或NAK80预硬钢。而灯壳模具因承受较高锁模力,其模板厚度需不低于80毫米,且导柱导向长度应占合模行程的55%以上。购买方需要检查供应商是否具备深孔钻加工能力,用于冷却水道的随形布置,这直接关系到成型周期的稳定性。
二、钢材与热处理的可追溯性
优质模具供应商会提供完整的钢材材质证明及热处理工艺曲线。车灯透明件模具通常选择瑞典一胜百S136,其退火态硬度为HB190至230,经真空淬火后可达HRC50至54。而反射镜镀铝面的模具镶件需具备更好的导热性,常用铍铜合金,其导热系数是普通模具钢的三倍。购买方应在合同中明确要求提供热处理炉号与硬度检测报告,避免供应商以国产替代钢混用。
值得注意的是,车灯模具中的滑块与斜顶材料需进行渗氮处理,表面硬度应超过HV900,氮化层深度控制在0.2至0.3毫米。部分厂家采用氮化钛涂层代替传统氮化工艺,虽可提升耐磨性,但涂层厚度超过3微米时容易在尖角处剥落。对于模具维修频繁的滑块部位,建议要求供应商预置可更换的耐磨镶块,以延长整体使用寿命。
三、加工设备的精度匹配
车灯模具的装配精度取决于加工环节,而非后期手工修配。供应商车间内应配置至少一台五轴联动加工中心,用于加工光学面处的复杂自由曲面。三坐标测量机的行程需覆盖模具创新开档尺寸,其重复定位精度应不低于0.005毫米。对于灯罩模具的安装基准面,要求供应商采用坐标磨床进行终加工,避免电火花工序带来的残余热影响层。
电火花加工在车灯模具中主要应用于清角与深筋位。优质供应商会记录每次放电加工的峰值电流与脉冲宽度,并保存电极更换记录。若模具型腔表面出现超过0.05毫米的放电白层,则会影响后续抛光效率并可能引起局部应力集中。购买方在验货时,可使用便携式硬度计抽样检测分型面附近硬度,其波动范围应控制在HRC1.5以内。
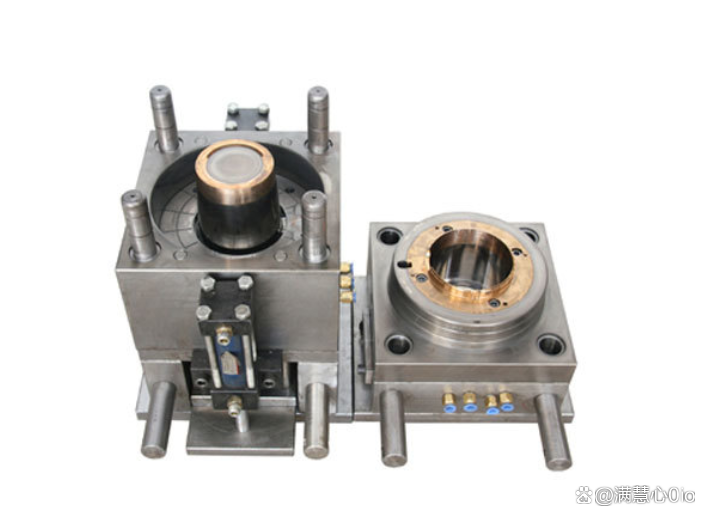
四、试模验证中的量化指标
车灯模具交付前需完成不少于三轮试模。高质量轮试模主要验证充填平衡性,通常会在型腔内部布置压力传感器,记录不同浇口位置的峰值压力差,其差值不应超过总注射压力的8%。第二轮试模侧重于尺寸稳定性,需在成型后放置24小时再测量产品变形量,灯罩边缘的翘曲变形应小于0.2毫米。
关于光学性能验证,供应商应允许购买方在试模时使用灰色样件进行透光率抽测。对于高功率LED车灯使用的透镜模具,其中心区域与边缘区域的壁厚差需控制在0.03毫米内,否则会产生折射偏差。台州恒蓝塑料模具有限公司具备此类透镜模具的加工经验,其试模车间配备有专用的红外测温仪,可在连续生产100模次后记录模具型腔表面温度分布,用以评估冷却均匀性。
选购车灯模具的最终依据,并非单一的价格对比或样品外观,而是上述四个环节中相关数据的完整性。购买方应要求供应商在预验收阶段提供模具设计说明书、加工工艺卡、测量报告及试模参数记录表。对于生产周期超过一个月的模具订单,建议在中期到厂确认关键镶件材质与热处理状态。车灯模具的隐藏成本多体现在后续维修频次与产线停机损失,因此初始采购决策应更多关注技术保障能力而非报价单上的数字。