大圆柱电池量产装车倒计时,宝马新世代国产提速,能量密度提升超20%,关键一步落子沈阳

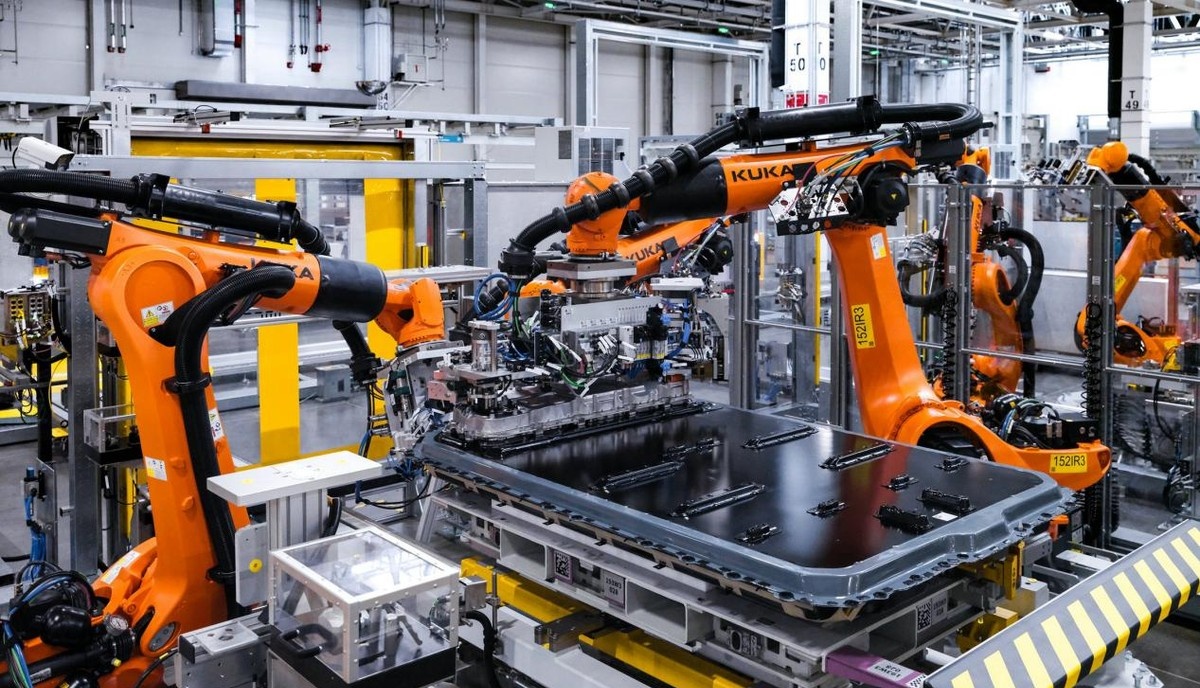
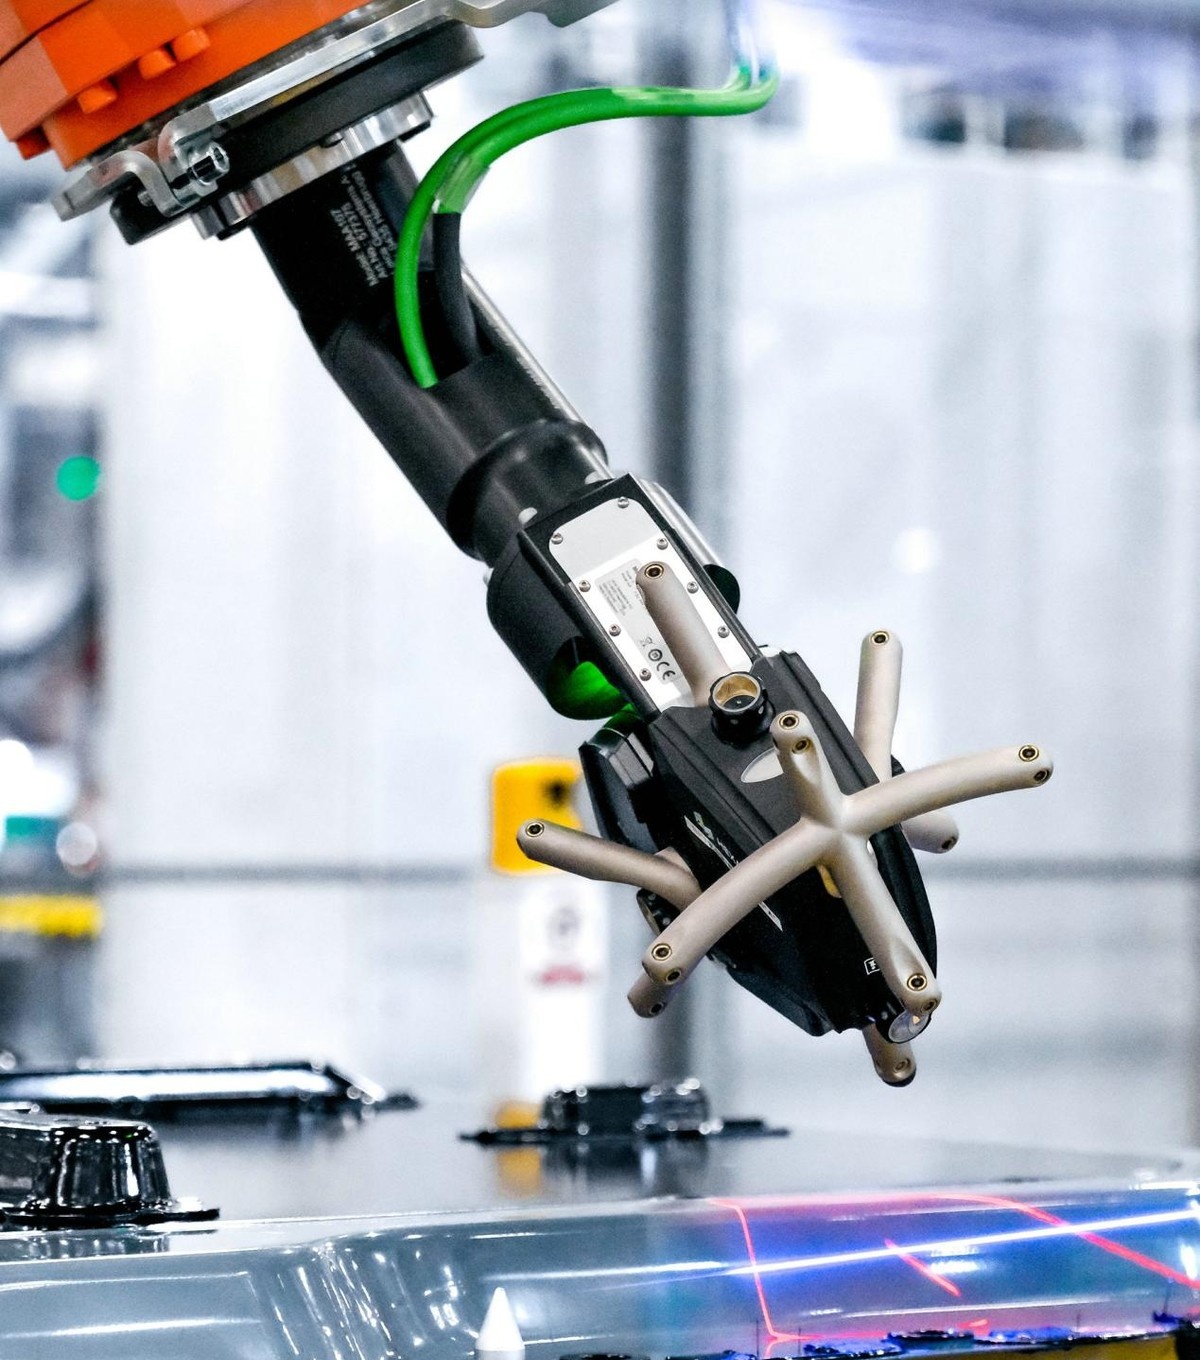
车间里焊花溅出来的声音,隔着一道玻璃墙都能听见。机械臂的轴节转到位,停一秒,又转回去。我站在参观通道上,脚下感受到高频焊接传来的轻微震颤,从地板一路爬上小腿肚。
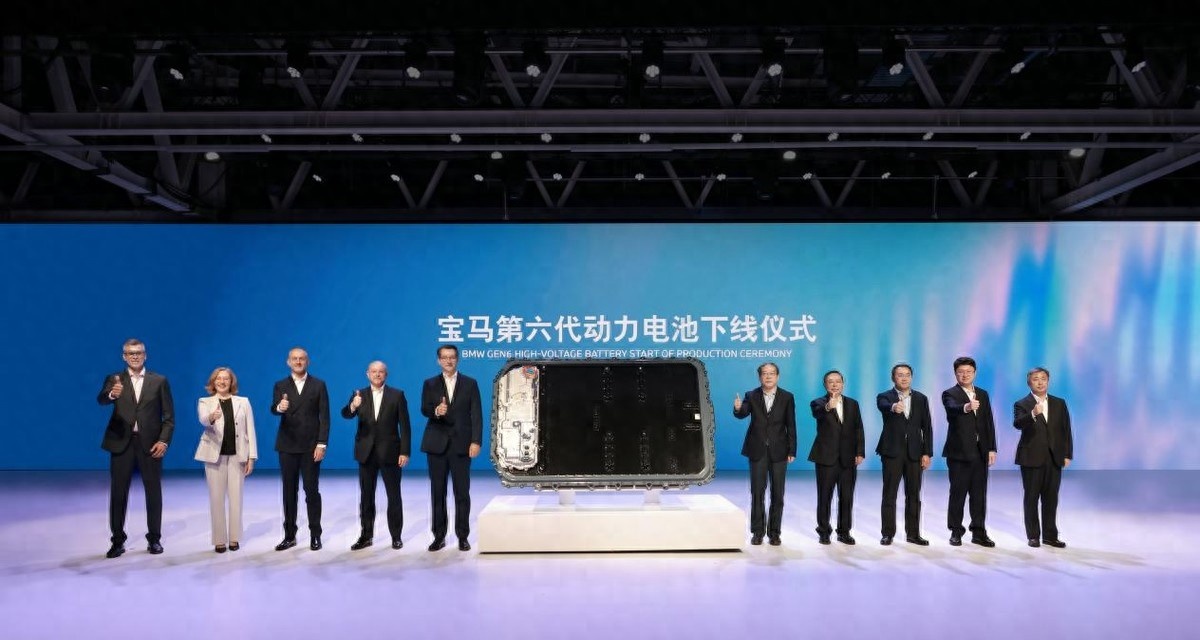
这是沈阳动力总成工厂的一条大圆柱电芯产线。10月15日那天,宝马把创新日活动搬进了车间,正式宣布第六代动力电池在这里量产。国内头一回有大圆柱电芯动力电池成规模下线,这个地点选在沈阳,不是巧合。
电芯的能量密度,比上一代提升了超过20%。充电速度和续航里程,最高能拉高30%。这两个数字摆在展板上,旁边围了一圈人拍照。我在展板前站了一会儿,发现没人注意到角落里那台电压检测仪,探针正一下一下戳在电芯极柱上,每戳一次,屏幕上跳出一个曲线峰值,稳定得有点无聊。
整条产线走完,广播里恰好播放了一段录音,白耀宸博士的声音,说制造精度、工艺稳定性和品质管控是量产的核心挑战,数字化手段得把安全放在第一位。他说这话的时候,头顶的环线吊具刚好吊着一组电芯集群经过,冷却系统已经和电芯组合在一起,像一支蓄势待发的舰队。
旁边一个穿工装的年轻操作员,口罩拉到下巴,小声嘀咕了一句:“不知道新世代那个车,到了冬天跑高速到底能撑多远。”他说完自己笑了一下,又低头去翻手里的平板,屏幕上是一串焊缝检测数据。
这个冬天还没来,答案得等车上市才知道。
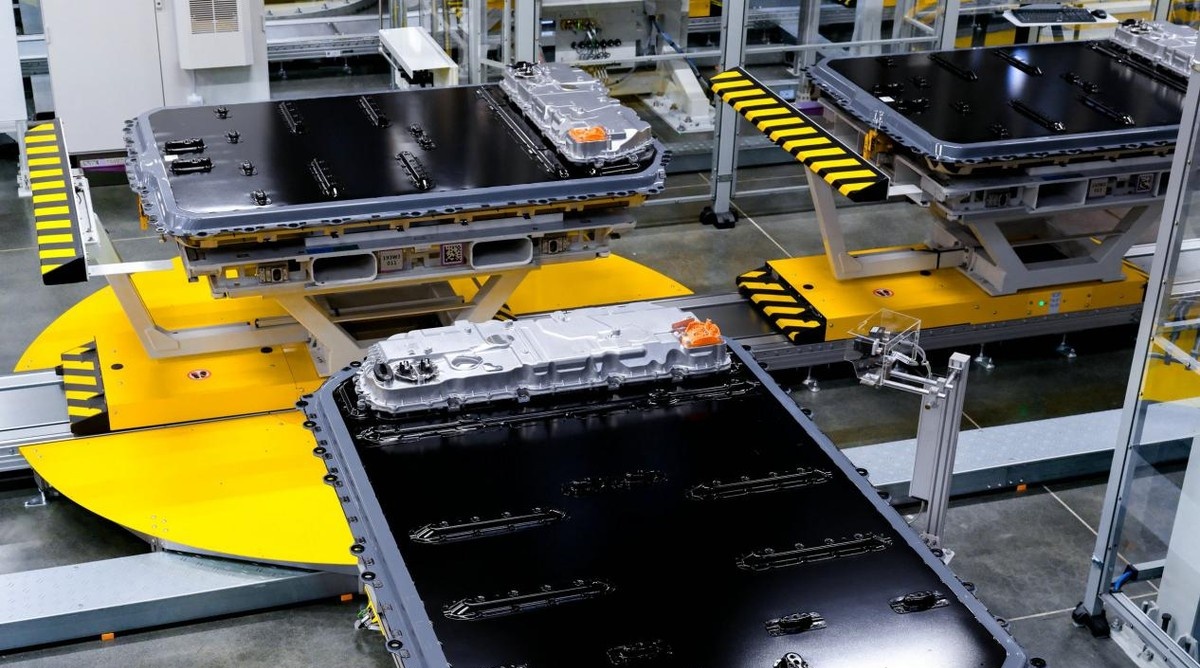
焊缝激光清洁的工序藏在产线中段,高精度焊接头走过的轨迹,在金属表面留下一条淡金色的融痕。在线检测系统实时盯着每一道焊缝,图像放大之后,任何一条细如发丝的裂纹都无处可藏。这些过程没有悬念,数据闭环早就跑通了。
发泡工艺是这条线最安静的一段,液态发泡材料灌进去,静置,固化,内部组件就被包裹成一个稳定的机械整体。没有声音,没有火光,只有气压表上的指针微微颤动。
每块电池做完都得过一百道终检。我站在那里数了一会儿,数到十七的时候,一台电池模组被机械手翻了个面,背面还有两个二维码,一个大的,一个小的。
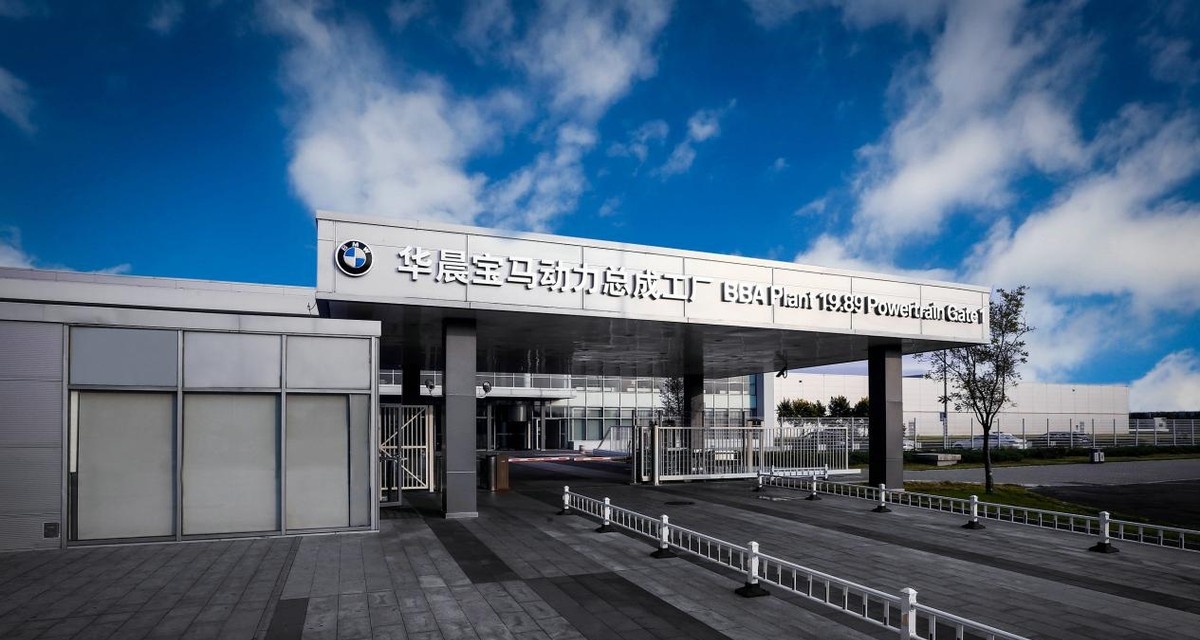
九年以前,2017年,宝马在国内建起豪华品牌第一个动力电池中心,也是在沈阳。那时候大圆柱电芯从实验室走向生产线,还只是个构想。九年过去,三代动力电池技术迭代完,这个构想从图纸变成了眼前这条产线。
2026世界新能源汽车大会的奖项已经到手,“国际新能源汽车创新技术”那个名头,就印在展板右上角。魏睿德博士在现场说,新世代车型引入中国的关键里程碑,就是第六代电池在沈阳投产。华晨宝马的孟钧澜则把话说得更直白——深化本土创新,完善全价值链产业能力。
这句话翻译成人话就是:宝马把最核心的电池制造放在中国,放在沈阳。
沈阳工厂同时具备燃油发动机和动力电池生产能力,这在宝马欧洲以外的基地里,独一份。研发、采购、制造全在一个体系里转,国内市场的需求变化,反应速度快很多。
车间尽头有一面墙,挂着历代动力电池的技术演化图,从第一代到第六代,电芯形状从方块变成圆柱,能量密度曲线一路往上爬。墙上的照片里,2017年的产线还显得空旷,工人比机器多。现在反过来了,机器比人多,人站在关键节点上看数据。
出了参观通道,外面的阳光晃眼。产线里的声音还留在耳朵里,焊接声、机械臂转动声、检测仪的提示音,混在一起,说不上嘈杂,就是让人感觉这个地方确实在干活。
远处停车场上,一排新世代测试车盖着伪装膜,车头灯露出来一小截,轮廓有点像鲨鱼。
那阵子,行业里还在争论续航数字谁家更大。
沈阳这边的大圆柱电芯,已经开始量产装车了。
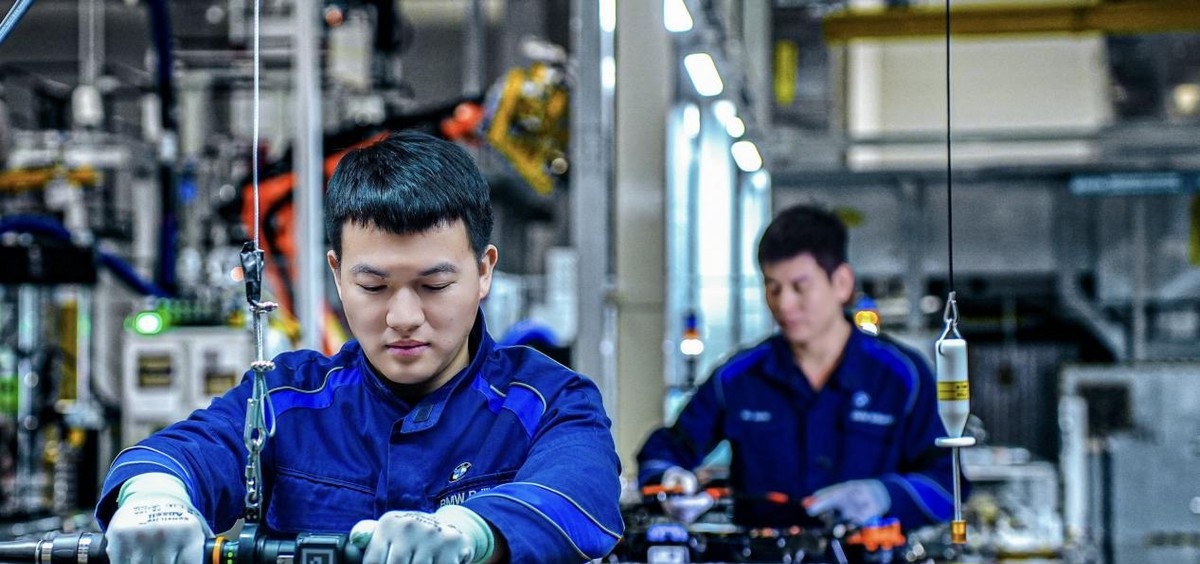
当一些工厂还在解决“有没有”的时候,这条线已经在追“零缺陷”了。
新世代的真正门槛,不在纸面上,在车间里。