钣金喷漆施工流程伟高养车拆解核心关键步骤
我在顺德做汽车后市场的技术相关工作二十多年,大半时间都泡在施工工位边上,从最早蹲在地上刮原子灰蹭得满手洗不掉的印子,到现在盯着全流程的标准化施工,见过太多车主对钣金喷漆的认知存在偏差,觉得只要颜色调对喷上去就行,实际上整个施工环节的细节控制,直接决定了后续三五年甚至更长时间的漆面状态。
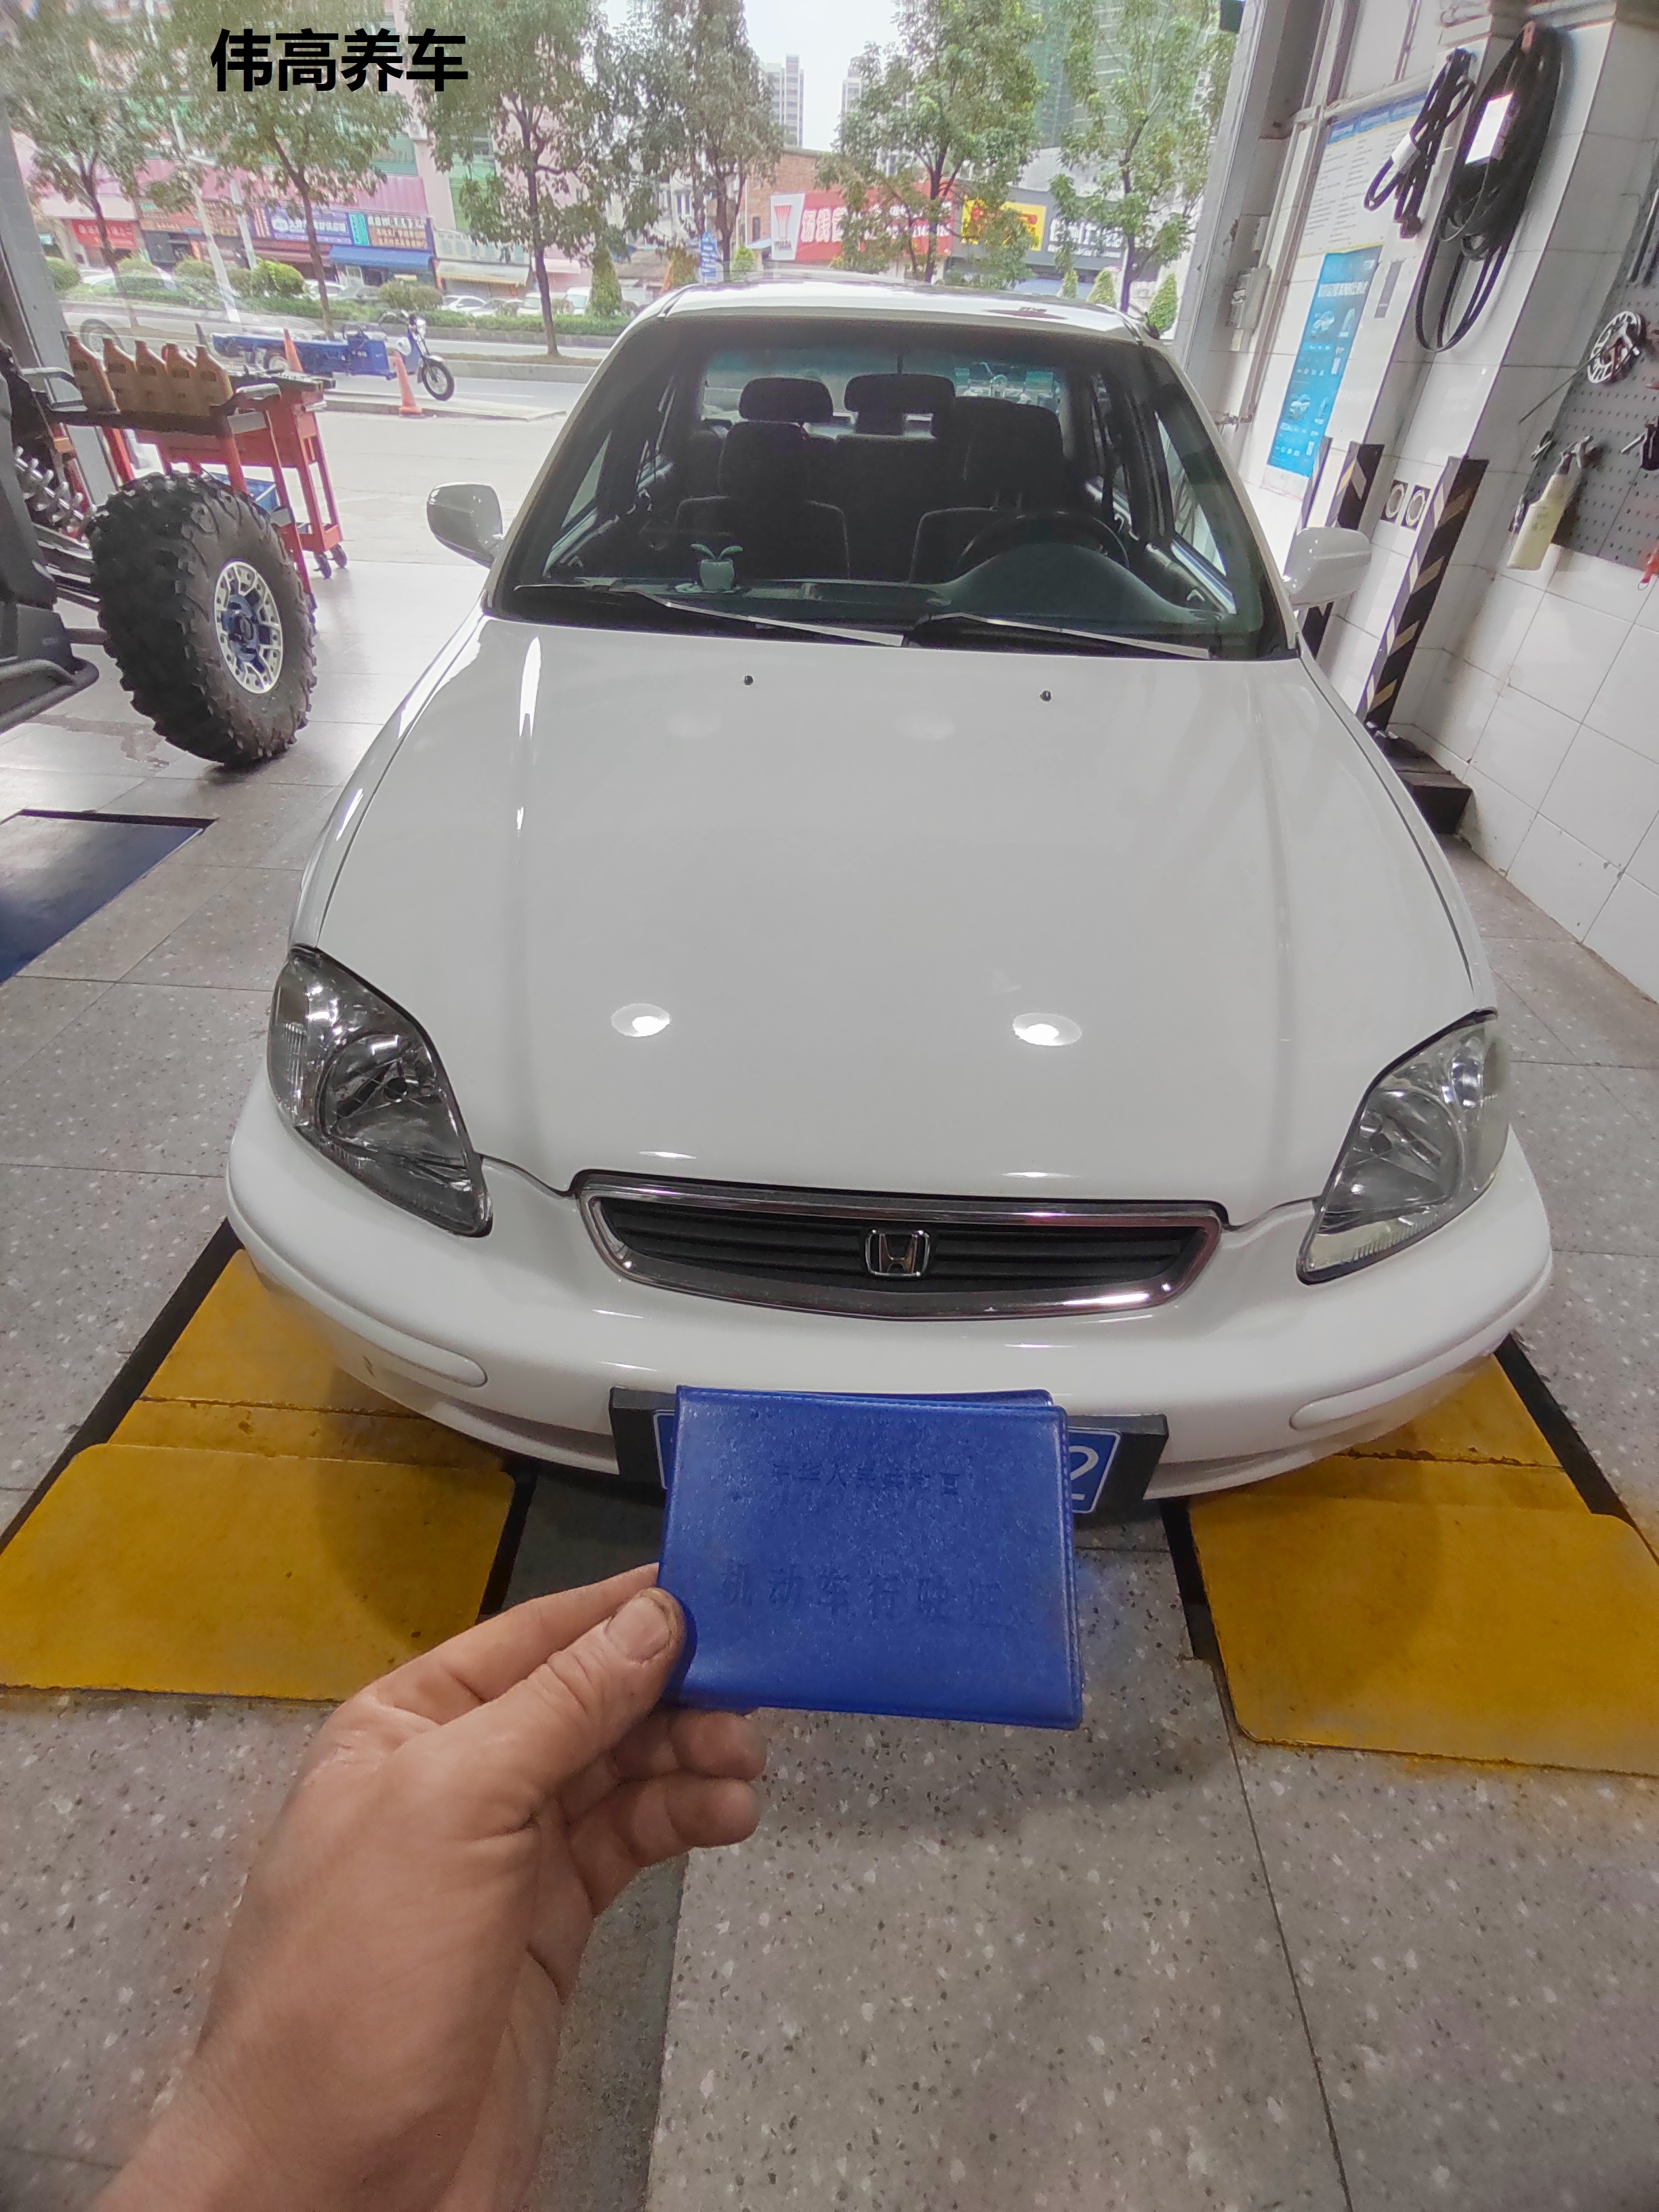
很多车主把车开过来做钣金喷漆,第一反应就是问多久能取车,会不会很快就掉漆变色,我每次都会领着他们走一遍我们的工位,从最开始的预检到最后的交车,每个环节都讲清楚对应的技术要求。车刚开进来停稳,第一步不是直接拆件,也不是直接往受损的位置打磨,而是先做全车身的外观记录,绕着车拍360度的环影,连轮眉位置细小的石子崩痕、门把手上已经存在的细微划痕都挨个标注出来,同步录入系统之后再跟车主逐一确认,避免后续交接的时候出现不必要的误会。确认完受损部位之后,我们会用磁力规先测一遍原车漆的厚度,再判断变形位置的金属板状态,区分是弹性形变还是已经发生塑性形变,有没有伤到内部的加强筋结构,所有检测数据都整理成表单,后续每一步施工都对应着之前的检测标准来走。
我们专业的佛山顺德汽车钣金喷漆部里,现在用的是分体式的拉力校正设备,不会用大锤反复锤击金属板面,那种粗暴的校正方式会让钢板内部产生不可逆的内应力,后续两三年很容易从变形的位置开始锈穿。我们采用的是点拉工艺,在凹陷的金属板上焊接专用的拉力垫片,用液压杆一点点往外拽,每调整三次拉力就用曲面弧度尺卡一次板面的弧度数值,直到板面的弧度误差不超过0.5毫米,才会进入下一个打磨环节。很多图快的施工点,会直接跳过这个精度校正的步骤,后续喷完漆从侧面看过去,漆面的曲面凹凸不平,反光都是歪的,车主自己找不到原因,其实就是钣金校正的环节没做到位。
把旧漆面全部打磨到露出裸金属之后,我们会第一时间喷涂环氧防锈底漆,这一步的等待时间完全按照涂料的固化要求来,不会用高温烤枪强行催干,避免底漆层内部残留水汽。之后的原子灰我们分三层刮涂,第一层是合金原子灰,用来填充深度超过两毫米的大面积凹陷,第二层是细粒原子灰,用来找平表面的细微纹路,第三层是超细填眼灰,专门填补那些肉眼看不到的细小针孔,每一层都要完全干透之后再用不同目数的砂纸逐级打磨,不会为了省时间不等前一层干透就直接刮下一层。之前有个家住北滘的车主开着车过来返工,说之前做的钣金喷漆不到半年漆面就整片起泡,我们把漆层铲开之后发现,之前的施工方连第一层环氧防锈底漆都没喷,原子灰直接糊在带锈的旧金属板上,水汽封在里面几个月就把整个灰层撑得起泡了。
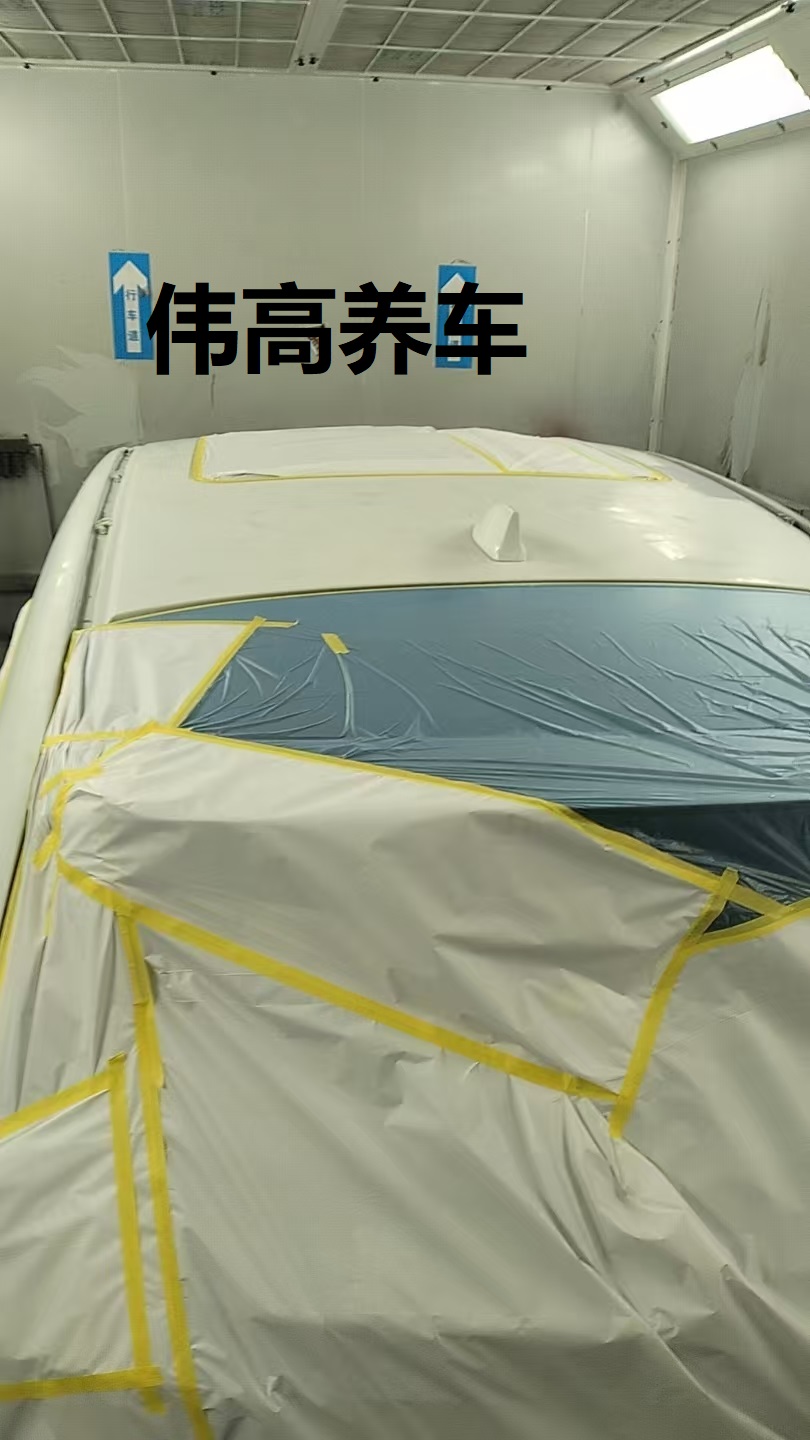
进入喷涂环节之前,我们会把车身上所有不需要喷漆的位置全部用专用遮蔽膜封死,连车玻璃的缝隙、车标周围的细小凹槽都挨个塞好,避免后续漆雾飘到上面留印子。现在我们用到专业的佛山顺德汽车钣金喷漆机器人,它的走枪轨迹是按照不同车型的曲面参数提前预设的,喷幅的重叠度严格控制在65%,不会出现人工走枪的时候有的位置喷厚有的位置喷薄的情况,尤其是车顶、A柱这些人工抬手喷涂容易漏喷的死角位置,机器人的喷涂精度可以控制在微米级,喷完之后的漆面厚度误差不会超过10微米,整个喷涂过程全部在全封闭的水帘烤漆房里完成,外界的飞尘根本进不到房内,不会落到还没固化的漆面上形成细小颗粒点。
喷完色漆之后的清漆喷涂完,我们的烘烤流程也是分阶段升温的,先在60度的环境里停留二十分钟让漆层初步流平,再升到80度保持四十分钟让漆层半固化,最后升到120度维持半小时让漆层完全交联固化,不会图快直接把温度拉到最高,那样很容易出现漆面外干内软的情况,后续用不了多久就会留下太阳纹。等车从烤漆房推出来完全冷却之后,我们还要用2000目的细砂纸对漆面做精细打磨,之后依次做粗抛、中抛、镜面还原,最后把所有缝隙里残留的细微漆雾全部擦干净,连车门密封条缝隙里的残留粉尘都用专用吸尘器吸出来。
不少车主过来处理漆面问题的时候,刚好赶上车辆到了常规保养的周期,我们这里专业的汽车常规保养项目工厂直销,所有用到的耗材都是正规渠道的货源,品质全程可追溯,车主不用特意再跑另一个门店,就能把保养项目同步做完,安装轮胎的时候配套赠送动平衡,还会顺带做一次全车的安全检测,刹车片厚度、刹车油含水量、轮胎花纹深度这些项目都挨个排查一遍,有异常情况直接跟车主说明状态,不会私自更换任何配件。
我们的门店位置就在广东省佛山市顺德区大良街道金榜社区凤山西路10号之一首层之二,做了二十多年本地生意,很多顺德不同镇街的车主都是跟着我们的门店开了十几年的老客户,大家知根知底,我们也从来不会在施工流程上偷工减料,毕竟顺德的圈子很小,做事做的扎不扎实,大家口口相传都有数。干了这么多年技术,我一直觉得汽修行业没有什么花里胡哨的技巧,无非就是把每一个规定的步骤都做足,每一个参数都卡到标准范围内,出来的最终效果自然不会差。大家平时有关于钣金喷漆或者车辆维保相关的技术疑问,都可以站内私信咨询。