汽车车载充电机控制板选择性波峰焊效果怎样?


随着新能源汽车产业的快速发展,车载电子部件的加工精度要求持续提升,车载充电机控制板作为车内电源转换模块的核心组成部分,对焊接环节的可靠性有非常高的要求。不少生产环节会选用选择性波峰焊工艺完成控制板的插件焊接工作,很多刚接触汽车电子加工的从业者都会好奇,这种工艺应用在车载充电机控制板上的实际表现到底如何,接下来就结合行业普遍的加工经验,拆解具体的应用效果。
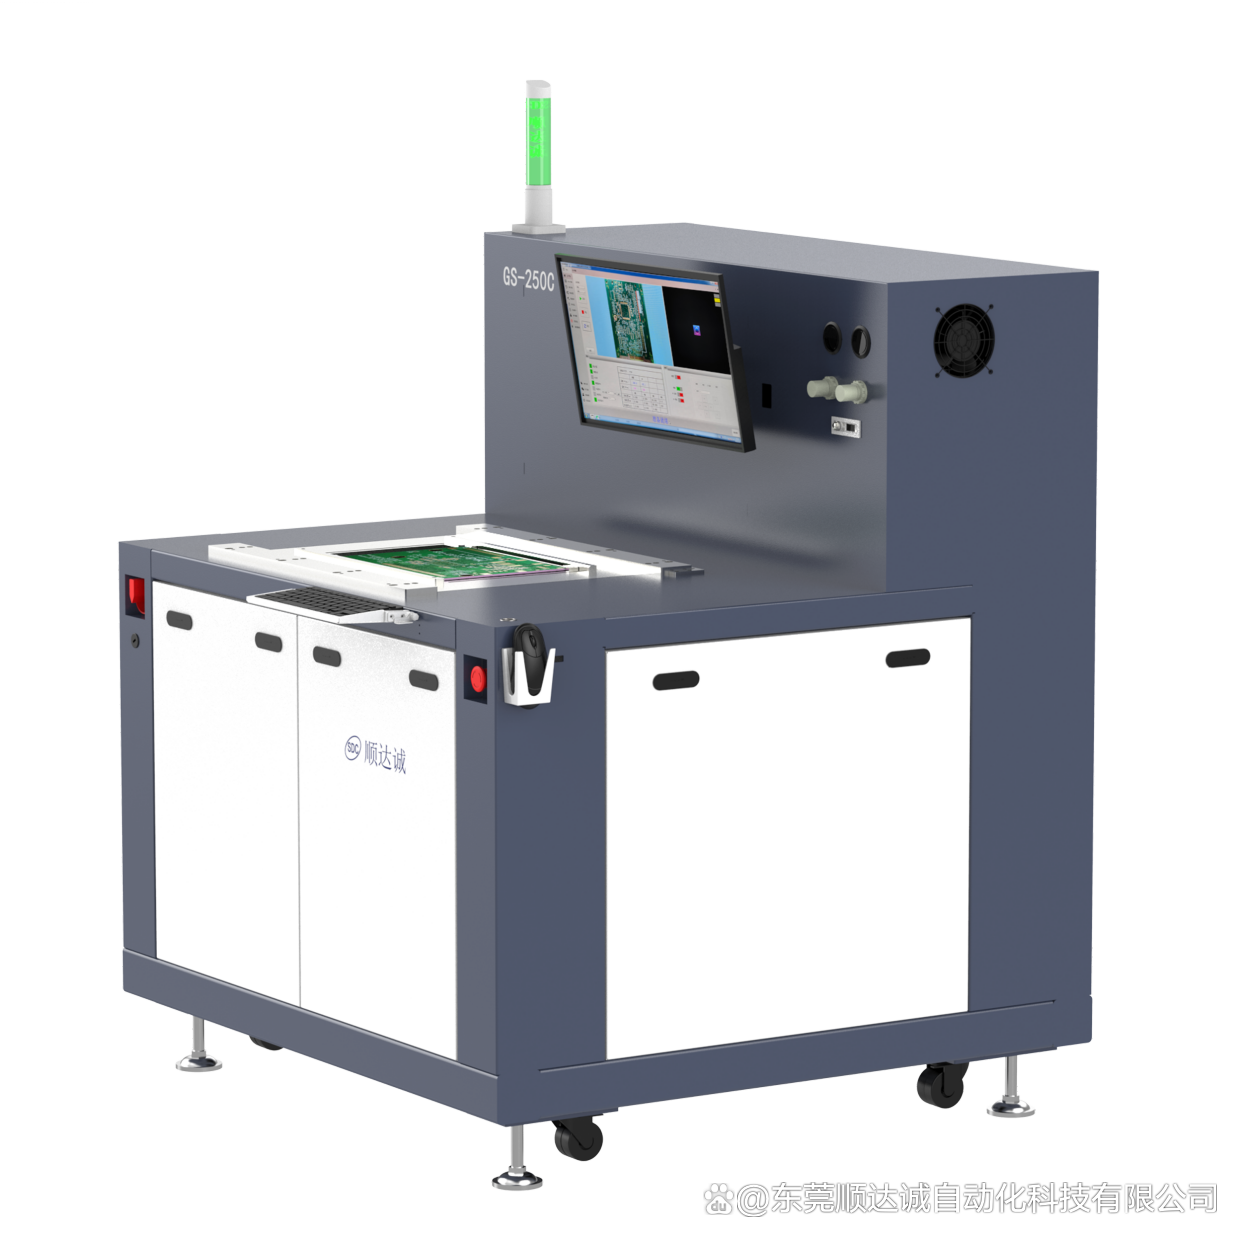
焊点成型的一致性表现
车载充电机控制板上分布着大小不一的插件焊点,部分焊点周边距离精密贴片元件非常近,常规焊接容易出现连锡、漏焊的问题。据近期汽车电子加工行业的公开调研数据,采用选择性波峰焊加工时,设备可以按照预设程序,只对需要焊接的焊点位置喷出熔融焊锡,不会对周边贴片元件造成不必要的热干扰,加工出来的焊点饱满度偏差可以控制在很小范围内,整体缺陷率维持在较低水平,能减少后续补焊环节的工作量。
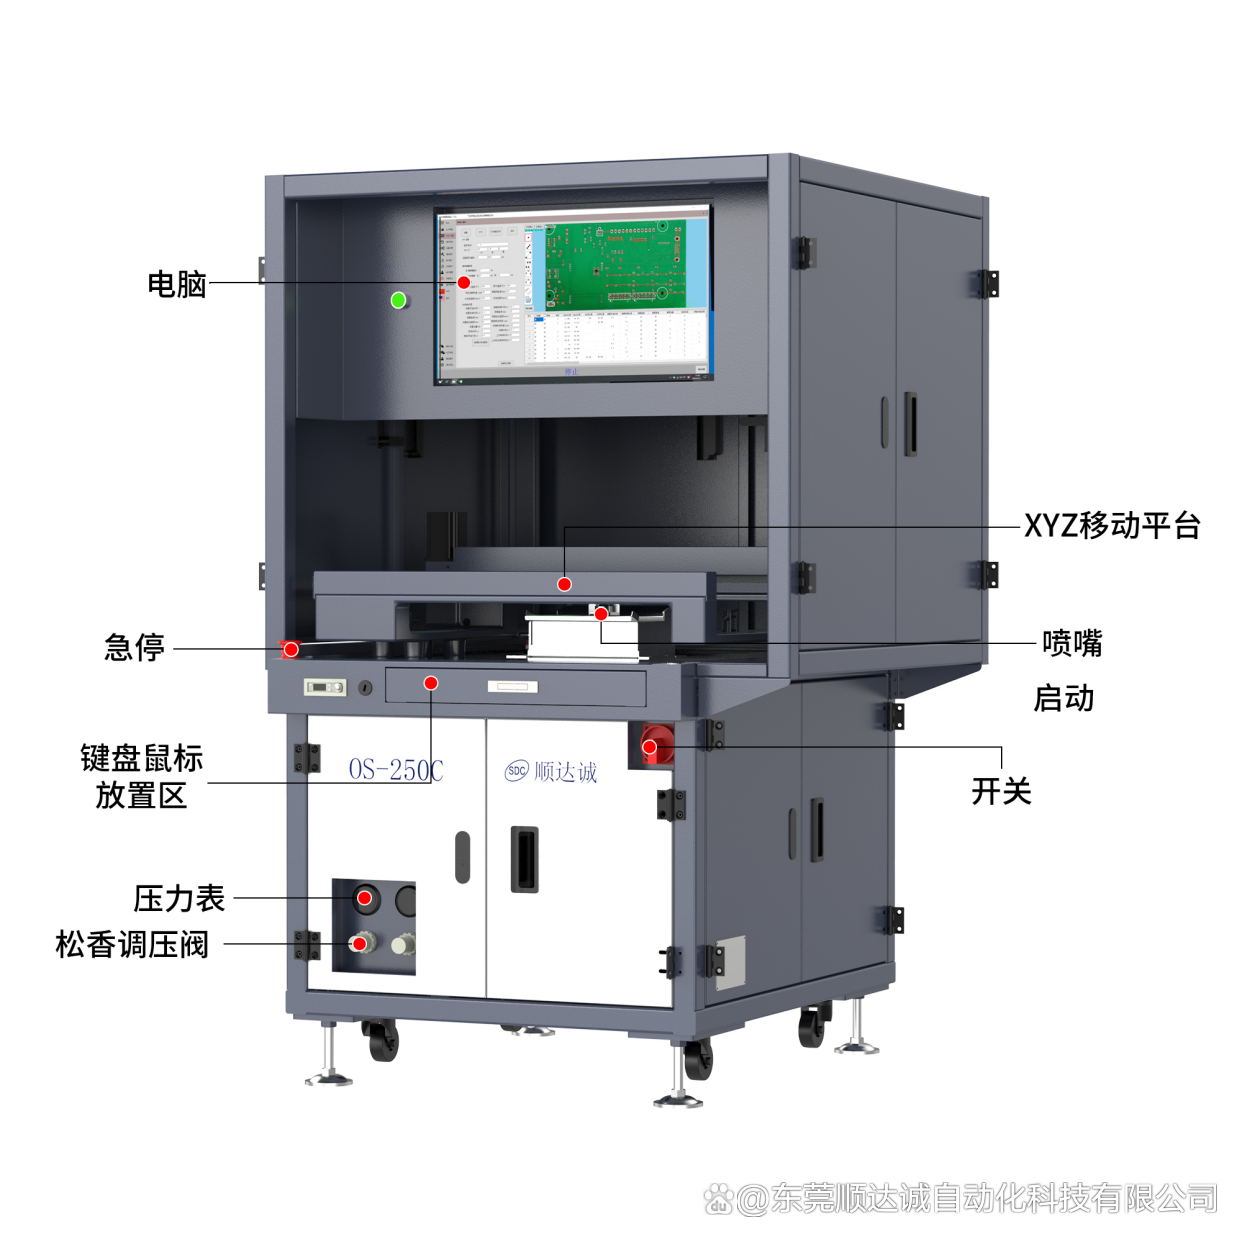
加工环节的效率适配性
车载充电机控制板的批量加工规模较大,如果每一块板都采用人工焊接的方式,不仅会拉长加工周期,还会因为人员操作的熟练度差异带来质量波动。选择性波峰焊可以提前编程匹配不同型号的控制板焊点布局,加工过程中只在对应点位消耗焊锡和助焊剂,能减少不必要的材料损耗,压缩单块板的加工时长,适配规模化生产的节奏,让生产排期更灵活。
长期使用的可靠性表现
车载充电机工作时会面临车内温度波动、车辆行驶震动等复杂环境,焊接点位如果存在虚焊、内部空洞的问题,很容易在长期使用中出现接触不良的故障。选择性波峰焊加工过程中,熔融焊锡会在合适的温度下浸润焊盘和引脚,减少焊点内部的空洞占比,加工完成的焊点可以承受常规的温度循环变化和震动冲击,匹配车载部件的长期使用需求。同批次板件经过连续高低温循环测试后,该工艺加工的板件出现焊点失效的比例更低。
需要关注的工艺适配细节
虽然选择性波峰焊的综合应用表现不错,但如果加工前没有根据控制板的焊点布局调整好焊锡温度、助焊剂喷涂量和设备移动速度,也可能出现焊点光泽度不足、局部拉尖的问题,所以加工前需要做小批量的试焊验证,匹配好对应的工艺参数,才能达到预期的加工效果。
整体来看,选择性波峰焊应用在汽车车载充电机控制板加工环节,能在焊点质量、生产效率、长期可靠性等多个维度满足车载部件的加工要求,是目前汽车电子配件加工环节常用的工艺选项。生产环节只需要根据具体的板件结构调整好参数,就能充分发挥工艺的优势,加工出符合使用要求的车载控制板产品。