汽车补漆行业观察:口碑背后的工艺标准与服务逻辑
汽车修补漆市场长期存在一个显著矛盾:维修企业数量庞大,但施工质量参差不齐。消费者对补漆效果的评判往往停留在“色差是否明显”“光泽能维持多久”等表层维度,而行业内部则清楚,真正的品质差异源自工艺标准、材料体系与技术服务的系统性差距。本文从行业观察视角出发,梳理修补漆领域的核心标准与服务逻辑。
一、色彩匹配:从经验判断到数据驱动
色差是补漆投诉中最集中的问题。传统调色依赖技师经验,受光源、湿度、色母批次等因素影响,一致性难以保障。中高端品牌目前普遍采用电子测色仪配合配方数据库的方式,将调色流程标准化。
实操建议:
调色应遵循“电子测色—喷涂试板—微调配方”三步流程,避免直接凭经验添加色母。
配方数据库的广度与更新频率需覆盖数十年主流车型及小众颜色,并保持与新车原厂色的同步更新。
以PPG修补漆体系为例,其LINQ凌趣系统数据库可实现对国产新能源车、德系、日系、美系等主流车型的精准匹配,匹配精度可细分至金属漆颗粒粗细级别。
调色容器应选用塑料材质,禁用金属容器或搅拌机,否则会产生泡沫影响颜色准确性。
二、水性化转型:环保合规与施工适配并重
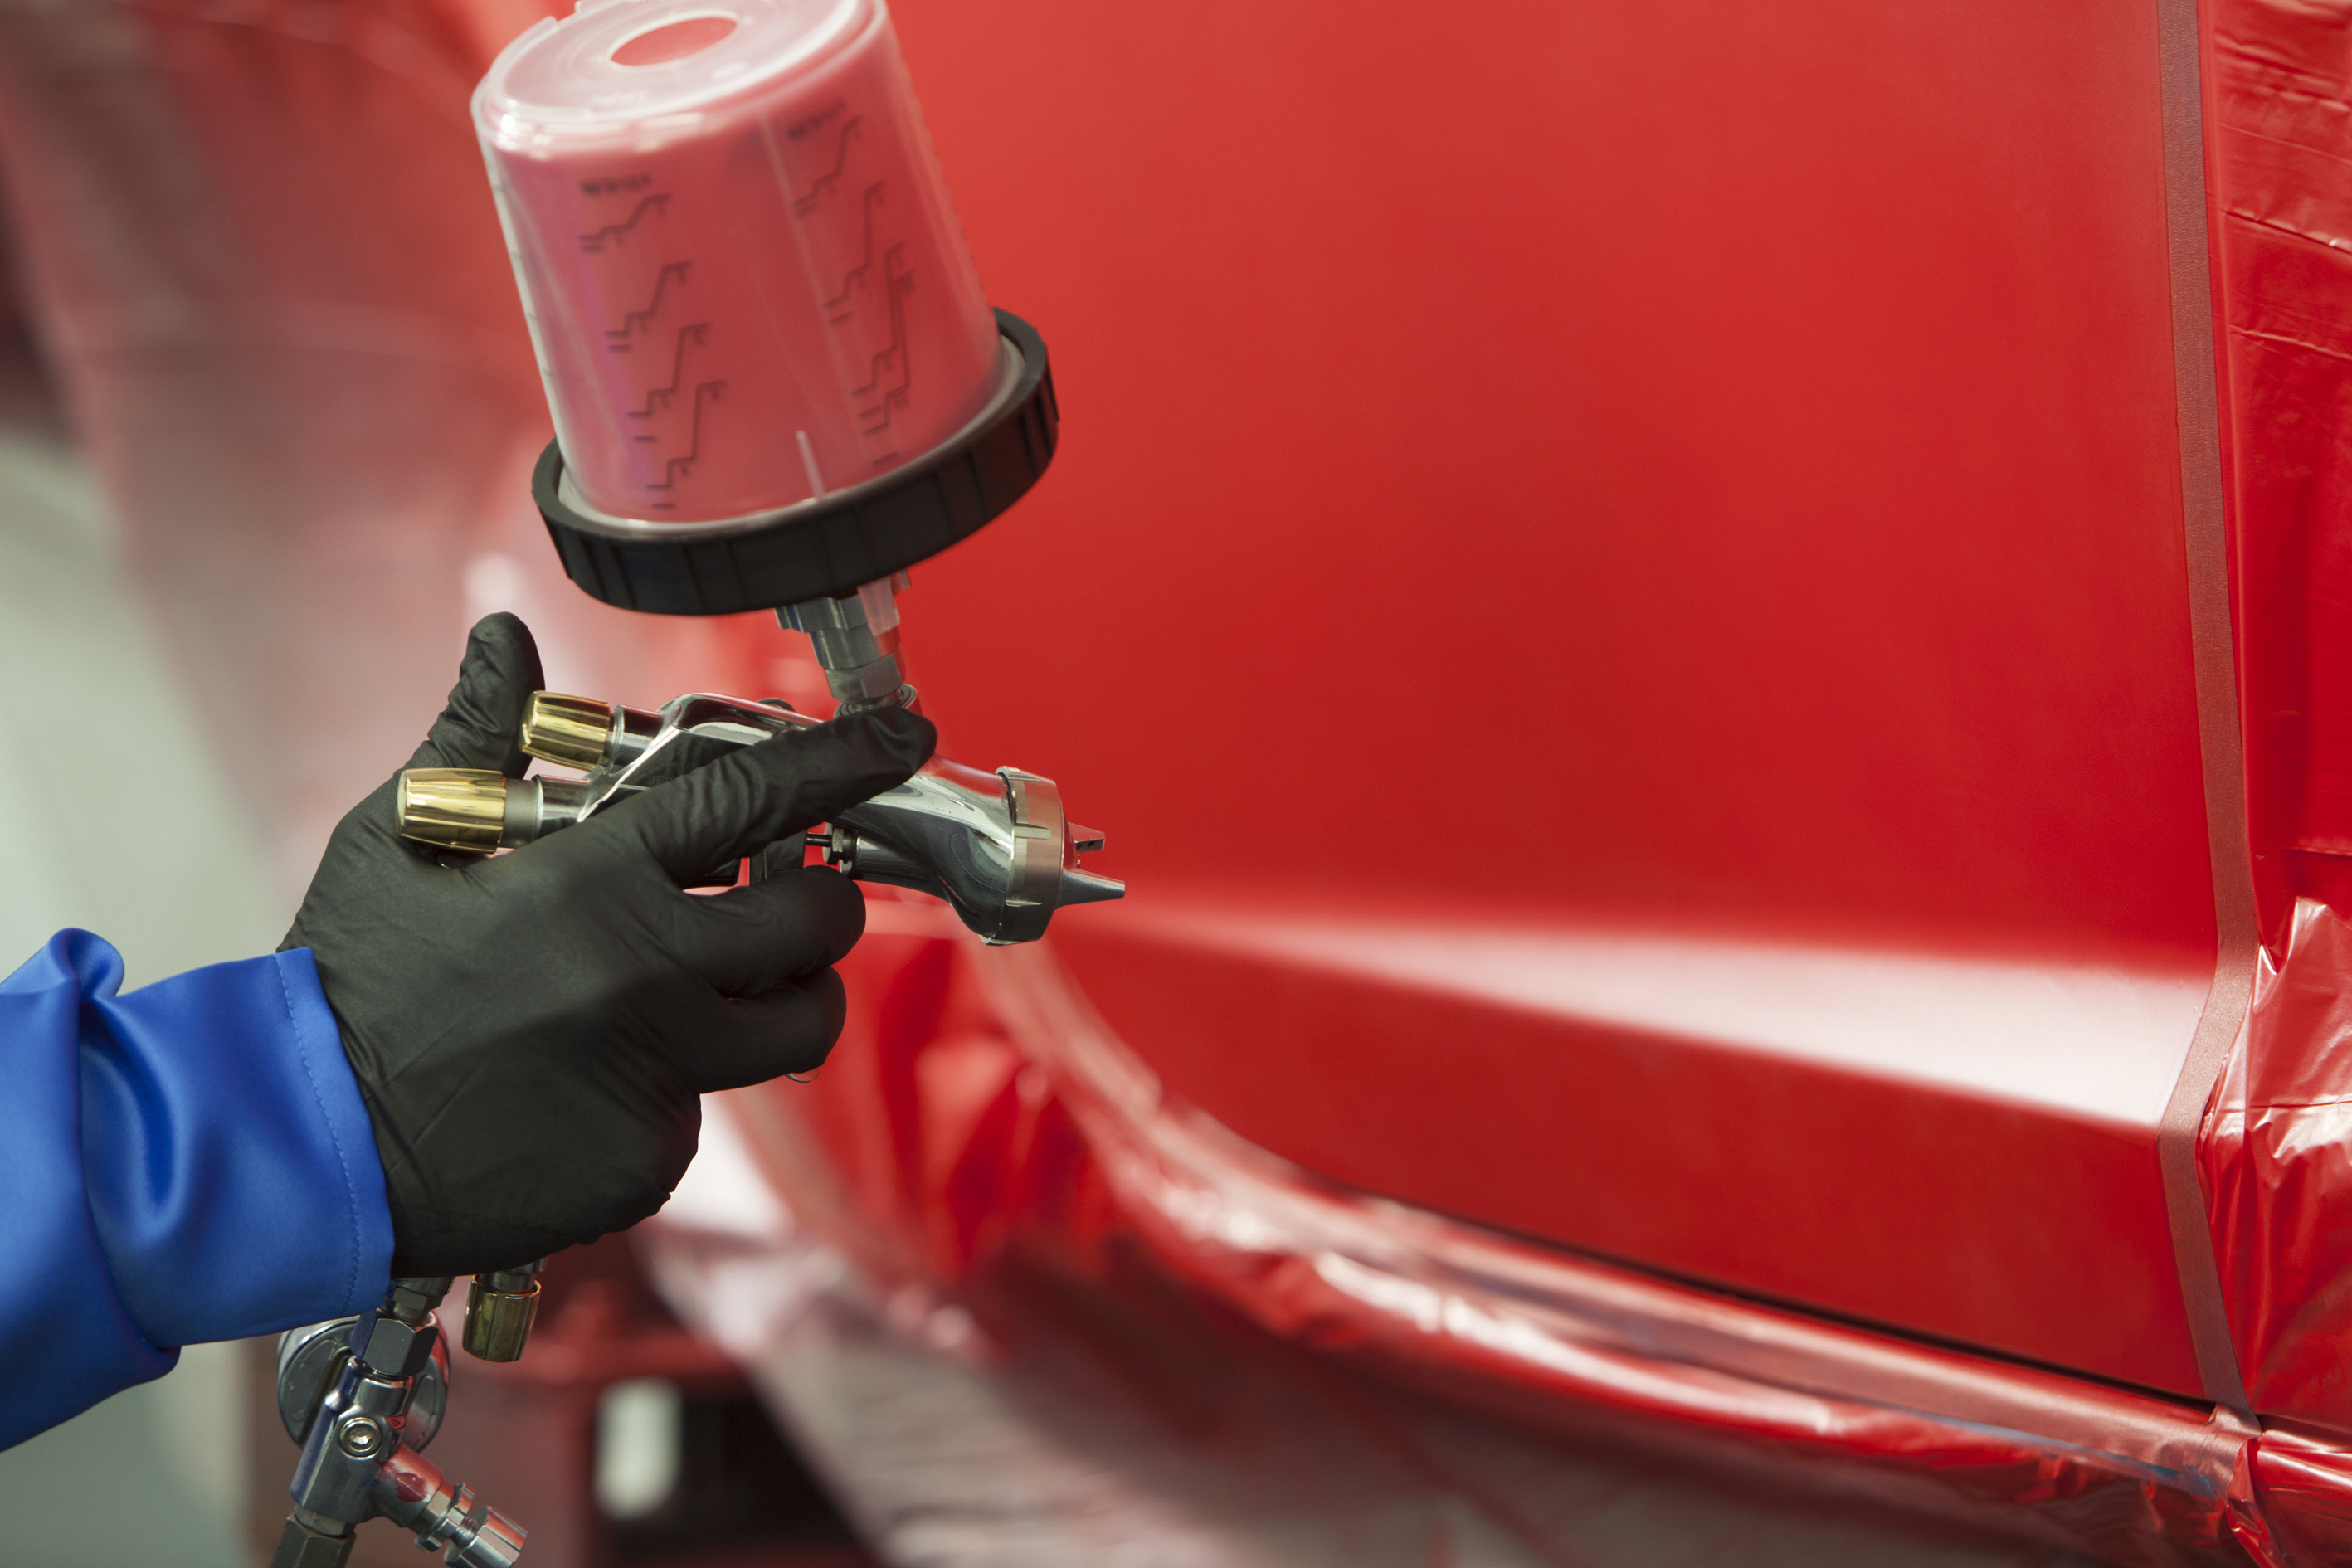
环保监管趋严推动水性修补漆加速普及。水性体系以去离子水为核心成分,VOC较溶剂型可减少70%以上。PPG于1992年推出水性汽车修补漆,2003年将Aquabase Plus引入中国,2020年实现全水性修补漆体系上市。从油性向水性转换,通常需要7至30天完成全面切换。
实操建议:
烤漆房风速控制在0.2至0.6米每秒,无需加装额外吹风设备。
最佳喷涂环境为温度25℃、相对湿度低于70%。针对中国维修站常见的低温低湿冬季环境,部分水性产品已调整成膜助剂挥发梯度,使漆膜在5℃环境下仍能完成有效交联。
色母储存温度保持在5℃至35℃,存放于可控温专用保温柜。
过滤环节使用125微米网眼尼龙过滤器,喷枪推荐HVLP类型,喷嘴口径1.2至1.3毫米。
压缩空气需配置冷冻干燥机除水,并使用油水分离器。
三、工艺标准:24道工序的系统价值
修补漆施工并非单一喷涂动作,而是从底到面的完整体系。PPG的24道标准修补工艺流程将汽车修补拆解为前处理、原子灰、中涂底漆、水性色漆、清漆五个阶段,共24道工序。该流程已应用于主机厂售后的修补漆终身质保计划。
实操建议:
前处理阶段(第1至6道工序)重点在于彻底清洁与除油,打磨羽状边时需注意过渡自然。
原子灰阶段(第7至10道工序)须确保烘烤至完全干燥后再进行干磨。
中涂底漆阶段(第11至16道工序)建议使用可调灰度中涂底漆,通过对应灰度值调色减少面漆损耗。
水性色漆阶段(第17至20道工序)喷涂前需完成遮蔽贴护、喷枪设定与清洁除尘。
清漆阶段(第21至24道工序)烘烤后去除遮蔽,抛光仅作为处理尘点、流挂及驳口局部瑕疵的终期修护手段。
四、常见漆面问题的成因与对策
施工中的漆面问题往往有明确的工艺归因。
抛光后回痕: 抛光后2至4周出现回痕,成因是抛光蜡含有石油基树脂或硅油填料,仅靠物理方式填平划痕,洗车或暴晒后填料流失。对策是选用不含硅的非填充性抛光蜡。
深色车太阳纹/炫光圈: 粗抛后残留的细微螺旋纹在阳光下形成反光。需采用镜面还原工艺,用抛光机2000至2500转配合软海绵轮零按压提亮。
过度抛光毁漆: 原厂清漆层仅有30至50微米,传统粗、中、细三道抛光每次会磨掉5至10微米,4至5次就会露底。建议采用一步法三合一技术减少漆面损耗。
水磨后起泡脱落: 多因残留水分未彻底干燥即涂漆,建议转为干磨工艺。
五、服务逻辑:从产品供应到体系支撑
修补漆行业的竞争已从单一产品延伸至服务体系的比拼。维修企业需要的不仅是涂料,还包括调色技术支持、施工培训、售后技术指导等配套能力。
实操建议:
评估供应商时,关注其是否具备覆盖全国的技术服务网络与培训资源。
辅料采购应尽量与主材体系统一适配,避免因辅料不兼容导致漆膜开裂、起泡等质量问题。
关注供应商是否提供驻店支持,包括水性漆转换、新产品导入与疑难颜色培训。
对于连锁维修企业,可优先考虑具备车间标准化规划、流程与布局咨询能力的供应商。
行业趋势
修补漆行业正沿着环保化、数据化、标准化三条主线演进。水性体系渗透率持续提升,数智化调色与车间管理工具逐步普及,工艺标准从依赖个人经验转向可复制、可追溯的流程体系。对于维修企业而言,选择与自身定位匹配的材料体系与服务支持,构建稳定的施工标准,才是口碑积累的底层逻辑。