阳泉汽车内饰模具公司探索汽车内饰件的创新设计与精密制造工艺

阳泉汽车内饰模具公司探索汽车内饰件的创新设计与精密制造工艺
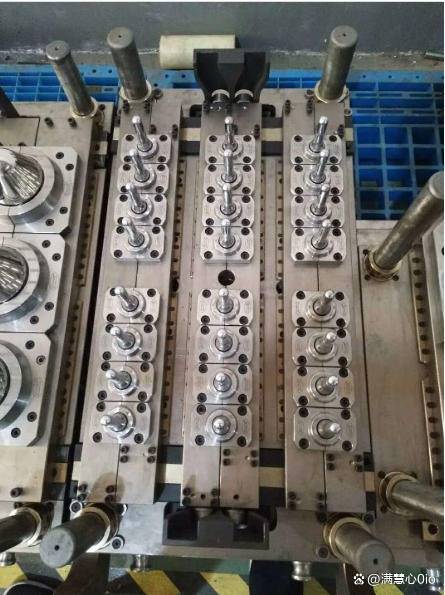
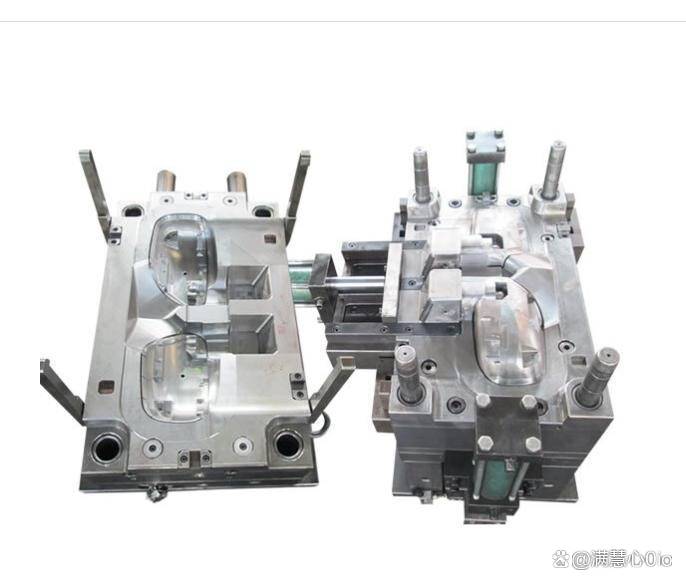
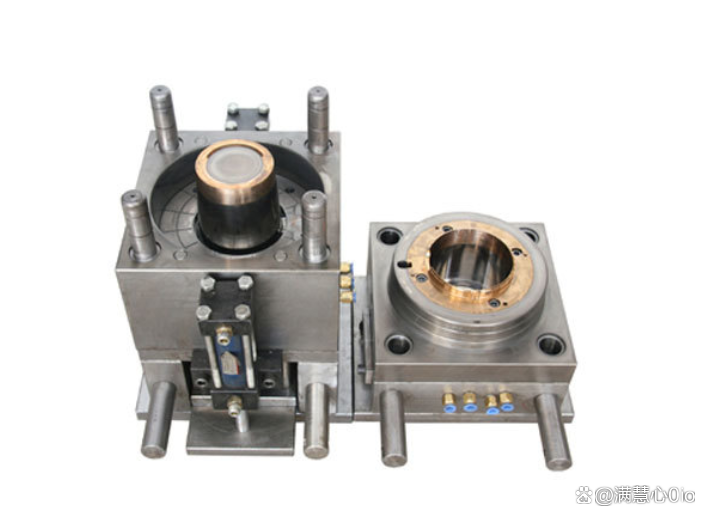
汽车内饰件的制造环节中,模具的精度直接决定了最终产品的表面质感与装配公差。当前,阳泉地区的汽车内饰模具公司正在经历从传统“经验试错”向“数据驱动”的转型,这一过程的核心在于对模具钢材热处理工艺与注塑成型参数之间耦合关系的精确控制。以汽车仪表板骨架为例,其制造难点不在于造型的复杂程度,而在于如何在长达600毫米的尺寸跨度上,控制不同壁厚区域因冷却速率不一致而产生的翘曲变形。
在创新设计维度,现代模具公司普遍引入模流分析软件进行前置验证。这一步骤并非简单的流动模拟,而是通过计算高分子材料在型腔内的剪切速率分布,预判可能出现的熔接痕位置。具体到阳泉的制造实践,工程团队更关注的是如何利用“顺序阀浇口”技术,通过控制阀针的开启时序,人为干预塑料熔体的前锋流动方向,从而将熔接痕推移至非外观区域。这种工艺手段的实质,是将设计缺陷的消除节点从试模阶段提前至数模阶段。
精密制造工艺的提升则依赖于多轴联动加工中心的实际应用。相较于传统的电火花加工,高速铣削在加工深腔类内饰零件(如门板扶手骨架)时,能通过减小每齿进给量获得更优的表面粗糙度。但需要注意的是,刀具磨损补偿策略在此过程中尤为关键,加工中心需在连续工作四个小时后,自动执行刀具半径测量程序,并将补偿值实时写入后续加工路径。这种动态修正机制,确保了模具型腔的尺寸一致性能够稳定在正负0.01毫米的公差带内。
对于出风口叶片、空调调节旋钮这类功能与外观兼具的部件,双色注塑模具的型腔配合精度成为衡量企业制造水平的重要标尺。该工艺涉及两种不同性质材料的先后注入,硬质基材提供结构强度,软质包覆层提供触感。在阳泉的模具车间内,此类模具的定位机构通常采用锥面锁紧装置,其配合间隙被严格控制在0.005毫米以下,以防止高压注塑过程中型芯偏移。模温机的水路设计需根据产品曲率进行随形排布,确保软质材料在填充时不会因局部温差导致表面光泽度差异。
模具交付后的量产稳定性,同样取决于冷却系统的科学设计。对于高光内饰件,传统直通式水路已无法满足均匀散热需求,取而代之的是采用增材制造技术随形打印的异形水路。这种水路能贴合产品轮廓,将热点区域的模温温差缩小至5摄氏度以内。在实际生产验证中,这种工艺可将单个注塑周期缩短约18%,同时减少因残余应力导致的表面应力发白现象。
从整体行业视角观察,阳泉模具产业的竞争力提升不局限于单套模具的加工精度,更体现在针对聚碳酸酯等透明材料的应力消除工艺储备。由于透明内饰件对内部裂纹极为敏感,模具设计需采用扇形浇口分散进料压力,并在顶出环节使用氮气弹簧辅助脱模,避免真空吸附造成的局部变形。这类技术细节的持续积累,构成了汽车内饰模具从基础加工向高端定制升级的底层支撑。