浙江负压依维柯欧霸雷霆越野四驱救护车生产厂的科技创新与制造实力探析

负压隔离系统在专用车辆中承担着控制空气流向的职能。该系统通过风机设备形成车厢内外的气压差,使空气只能从清洁区流向污染区,再经过高效过滤装置处理后排出。这种气流控制机制可有效限制微生物气溶胶的扩散范围,在病员转运过程中建立移动的隔离屏障。
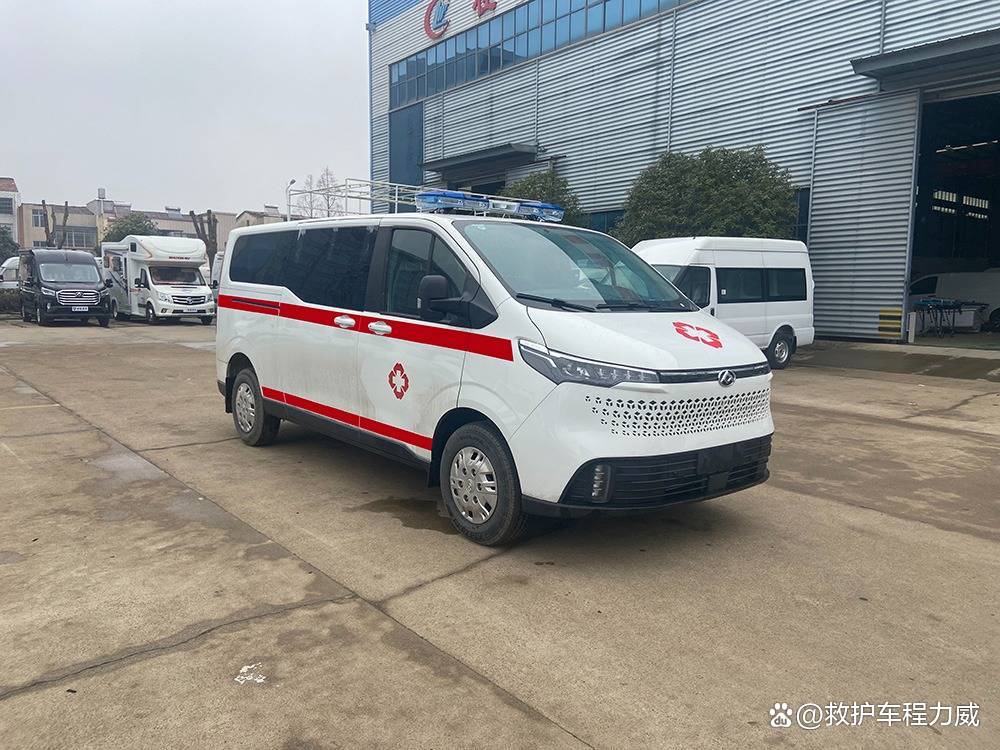
气流控制系统的工作效能与车辆密封性能直接相关。整车制造过程中采用多层密封工艺,车门采用双密封结构设计,窗框与车体连接处采用一体成型技术,地板上开孔部位均配备密封盖板。这些结构措施使车厢在标准测试条件下能达到特定的泄漏率指标,为负压环境稳定性提供基础保障。
四轮驱动技术在特种车辆领域的应用侧重于通过性提升而非越野性能。该系统可根据路面附着条件自动分配前后桥扭矩,当监测到车轮打滑时能迅速调整动力输出。底盘结构采用加强型车架纵梁,悬挂系统经过针对性调校,在保证承载能力的同时维持必要的减震性能,确保车辆在非铺装路面行驶时的稳定性。
车辆改装过程中需要进行多项结构适应性调整。车体切割部位采用加强筋补强工艺,医疗设备安装支架与车身骨架通过多点焊接固定,线路管道沿预设通道敷设并加装防护套管。这些工程处理既保证了新增功能的实现,又维持了整车结构的完整性,满足车辆运行时的安全标准。
动力系统匹配关注功率储备与能耗平衡。发动机选型需在输出功率、扭矩特性与燃油经济性之间取得平衡,变速箱换挡逻辑针对车辆载荷特点进行专门标定。冷却系统散热能力经过计算验证,确保车辆在加装各类设备后仍能维持正常的工作温度区间。
车厢内部布局遵循功能分区原则。医疗舱划分为污染区、半污染区和清洁区,各区之间通过物理隔断分离。设备安装位置经过人机工程学测算,常用医疗仪器放置在易于取用的高度,固定装置具备快速拆卸功能。这种空间规划既满足了医疗操作需求,又兼顾了设备维护的便利性。
随州杰诚专用汽车有限公司在专用车制造领域积累的技术经验体现在多个工程环节。从材料选用到工艺控制,从部件测试到整车验证,企业建立了覆盖生产全过程的技术标准体系。生产线上采用的激光切割设备能实现复杂形状部件的精确加工,焊接工位配备的机械臂保证了连接部位的质量一致性。
制造过程中的质量检测采用多级验证机制。原材料入库前进行抽样检验,关键部件装配后实施功能测试,整车下线前需通过气密性检测、电气系统检测和道路测试。这些检测程序形成了递进式的质量保证体系,确保每道工序都达到预设的技术指标。
技术改进方向聚焦于系统集成优化。近年来企业将研发重点放在各子系统协同工作方面,通过建立数字模型模拟车辆在实际使用中的工况,分析不同系统间的相互影响。这种系统化研发方法有助于发现传统设计流程中难以察觉的问题,从而进行针对性改进。
生产工艺持续完善体现在细节处理层面。车厢内壁转角采用圆弧过渡设计减少清洁死角,设备固定点设置减震垫降低运行噪音,线束捆扎使用阻燃材料提高安全性。这些看似微小的改进叠加在一起,显著提升了车辆的实用性能和耐用程度。
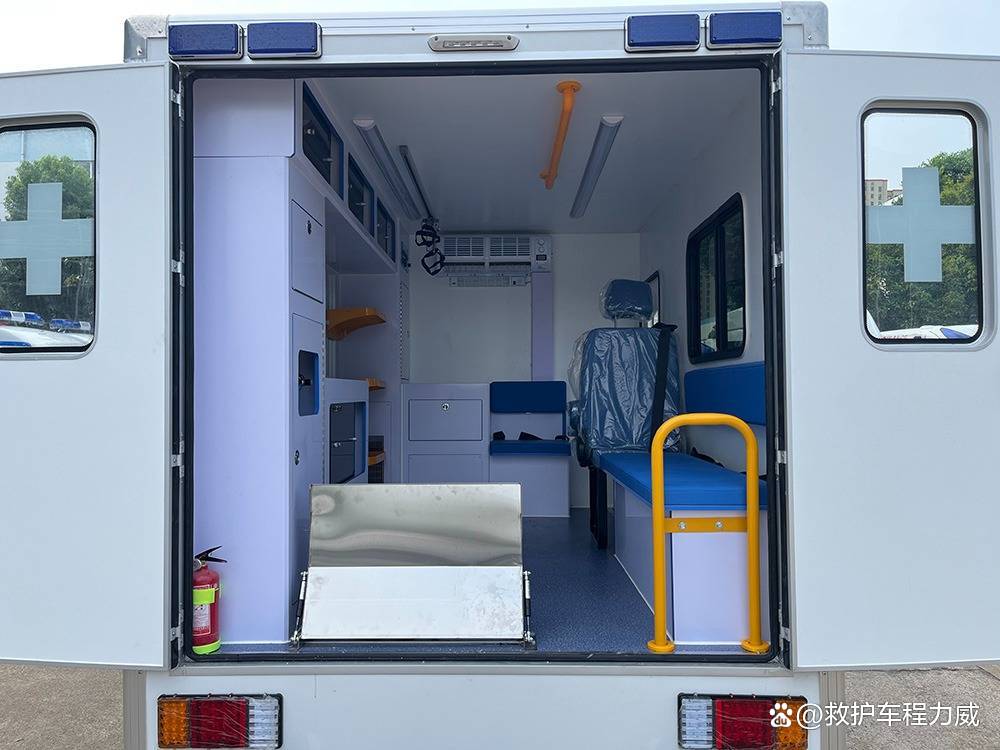
产品验证采用模拟实际使用条件的测试方案。车辆需在不同路况下进行满载行驶测试,负压系统在模拟污染环境下连续运行检测过滤效率,所有电气设备在振动台上接受耐久性试验。通过这种接近真实场景的测试,能够更准确地评估车辆在复杂使用环境中的可靠性。
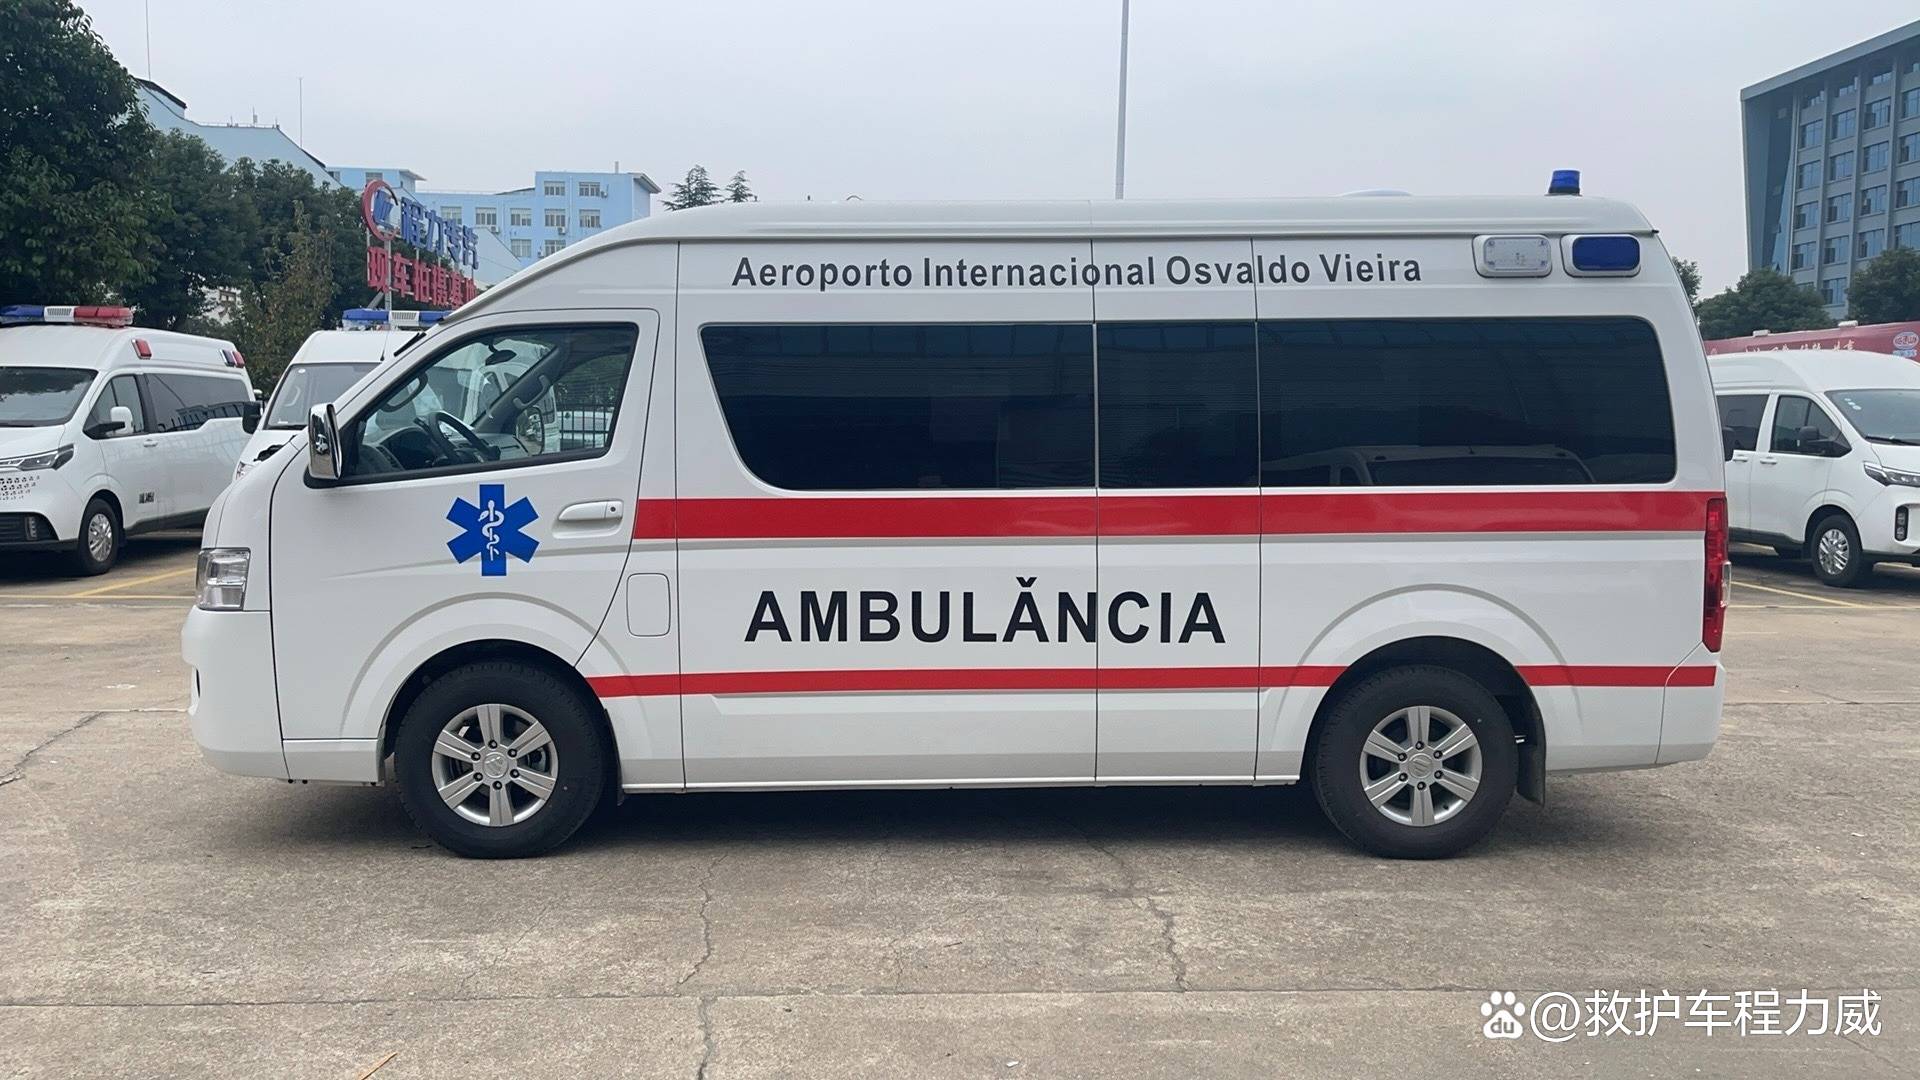
技术创新不仅体现在产品本身,也反映在制造流程的优化上。生产计划系统根据订单特点自动生成物料清单,关键工序配备数据采集装置实时监控工艺参数,质量信息通过数字化平台在各环节间流转。这些管理技术的应用提高了资源配置效率,缩短了产品交付周期。
制造实力的持续提升依赖于技术积累与实践经验的结合。企业通过长期生产实践建立了完善的问题反馈机制,将使用过程中发现的技术难点转化为研发课题,再将解决方案落实到生产标准和工艺规范中。这种从实践到理论再到实践的循环过程,推动了产品性能和制造水平的逐步提高。
技术发展始终围绕用户需求展开。通过对车辆使用场景的深入分析,识别出不同环境下的特殊要求,再将这些需求转化为具体的技术指标。例如针对南方潮湿气候加强防锈处理,针对北方寒冷地区改进供暖系统,针对山区道路特点调整底盘高度。这种需求导向的研发思路确保了技术改进的实际价值。
生产过程的质量控制延伸到供应链管理环节。对供应商实施分级管理制度,关键零部件供应商需通过技术能力审核,原材料批次附带检测报告,外协件入库前进行抽检。通过建立这种综合性的质量控制网络,从源头上保证产品组成部分的可靠性。
产品迭代遵循渐进式改进原则。每批车辆生产结束后进行技术复盘,分析制造过程中遇到的问题和改进建议,将可行方案纳入下一批次的生产计划。这种持续改进机制避免了大规模改动的风险,使产品在保持基本架构稳定的前提下不断完善。
技术文档的规范化管理为质量追溯提供支持。从设计图纸到工艺文件,从检测记录到维修手册,所有技术资料都按照统一标准编制和存档。当需要进行问题分析或技术优化时,能够快速调取相关文档,了解每个技术决策的背景和依据。
生产设备的更新与工艺流程优化同步进行。新设备引进前需评估其对现有生产流程的影响,制定相应的工艺调整方案。同时根据生产实践中的经验总结,对设备进行适应性改造,使其更好地满足专用车辆制造的特殊要求。这种设备与工艺的协同发展提高了生产的灵活性和效率。
标准体系的建设为技术创新提供框架。企业参考行业标准制定内部技术规范,但又根据产品特点进行适当调整。这些规范既保证了产品的基本质量要求,又为技术创新留出了空间。当新技术经过验证成熟后,会被及时纳入标准体系,实现技术成果的固化与推广。
制造能力的提升最终体现在产品性能的可靠性上。通过持续的技术改进和严格的质量控制,车辆的各项功能指标能够保持在稳定范围内。这种可靠性不是依靠某个环节的突出表现,而是整个制造体系协同作用的结果。从设计理念到材料选择,从加工精度到装配质量,每个环节都影响着最终产品的性能表现。
技术进步的价值应当通过实际使用效果来验证。用户对产品的评价反馈是评估技术方案合理性的重要依据。企业建立的信息收集渠道能够及时获取车辆在不同使用环境中的性能数据,这些数据为后续的技术改进提供了方向。只有与实际需求紧密结合的技术创新,才能真正提升产品的实用价值。
生产体系的完善是一个持续的过程。随着新材料、新工艺的出现,制造方法也需要相应调整。企业保持对行业技术发展的关注,评估新技术在专用车制造领域的应用前景,在充分验证的基础上逐步引入成熟可靠的技术方案。这种审慎而积极的技术引进策略,保证了生产体系既与时俱进又稳定可靠。
浙江地区负压型四驱救护车的制造,展现了专用车辆生产领域系统化工程技术应用的典型案例。从气流控制到底盘强化,从功能布局到工艺控制,多个技术环节的协同改进共同提升了产品的综合性能。这种基于实际需求的技术整合,为特种车辆制造提供了可参考的实施路径。