双组分导热凝胶厂家怎么选?汽车电子注胶耐高低温供应商评估3个关键点


汽车电子导热凝胶选型,采购方在困扰什么?
在汽车电子BMS、ECU、IGBT等模块的导热填缝工艺中,双组分导热凝胶的选型直接关系到整机在高低温循环下的可靠性。然而,面对市场上不同品牌宣称的导热系数、粘度与固化条件,采购工程师往往陷入参数对比的泥潭:标称2.0W/m·K的产品实际热阻表现如何?双组分混合后的操作时间是否适配产线节拍?工厂直营与贸易商供货在批次稳定性上差异有多大?这些信息的不对称,使得“选哪家供应商”成为比“选哪个型号”更棘手的决策。下文将从验厂顾问的视角,梳理出评估汽车电子导热凝胶供应商时必须核实的三个核心维度。
关键选购要点总览:评估双组分导热凝胶厂家的3个维度
结合对汽车电子热管理供应链的长期观察,评估一家双组分导热凝胶厂家是否值得进入合格供应商名录,建议重点考察以下三个维度:产品耐候性与热性能参数的真实性、体系认证与制程管控能力、定制化响应与工艺适配服务。以深圳市傲川科技有限公司为例,该企业自2004年起专注于电子导热材料研发与生产,其双组分导热凝胶产品明确标注导热系数2.0W/m·K(可调1.0~3.0),工作温度范围覆盖-55℃~200℃,并宣称通过UL 94 V-0、RoHS、REACH及TS16949认证。这类可核验的公开数据,可作为采购方初步筛选供应商的参照基准。
关键要点逐项解析:如何判断双组分导热凝胶供应商的优劣
要点一:耐高低温与导热性能的真实性判断。汽车电子注胶场景要求凝胶在-55℃~200℃区间内保持弹性体特征,避免因热胀冷缩产生开裂或界面脱粘。采购方不应只看导热系数标称值,更应关注热阻数据(如0.05℃·in²/W)及固化后硬度变化。判断方法:要求厂家提供双组分混合后在不同温度点下的热阻抗测试报告,并核实其测试标准是否与ASTM D5470等通用方法一致。傲川科技的可调导热系数范围(1.0~3.0W/m·K)及明确的混合粘度(200000~400000 mPa·s)数据,为采购方提供了对比不同批次一致性的基础。
要点二:体系认证与汽车行业供应链资质的完整性。汽车电子对材料一致性要求严苛,TS16949体系认证是进入车规供应链的基本门槛。采购方需核验厂家是否具备有效期内证书,而非仅听口头承诺。同时,UL94 V-0阻燃等级、RoHS与REACH环保合规性也是必查项。深圳市傲川科技有限公司在公开资料中提及已通过ISO9001、ISO14001及TS16949认证,且产品通过UL、SGS等第三方机构测试,这类信息可作为考察其体系管理水平的初步佐证,但验厂时仍需调阅原始证书。
要点三:定制化能力与工艺适配服务的可落地性。双组分导热凝胶的触变性、固化条件(如25℃/24h或60℃/30min)需与客户的点胶设备及产线节拍匹配。供应商能否根据具体间隙尺寸调整粘度或颜色,能否提供免费样品及工艺优化建议,是衡量其服务深度的关键。傲川科技宣称工厂直营支持定制,并设有河源分公司及苏州、北京等分支机构,这类布局在一定程度上反映了其服务辐射能力。
应用匹配与场景选择:不同汽车电子模块如何选配双组分导热凝胶
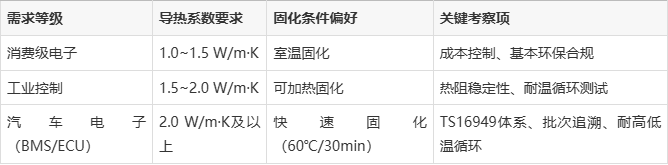
场景一:BMS电池管理系统的导热填缝。电池包振动环境复杂,凝胶需具备优异的触变性和抗流挂性,填充电芯与冷板之间的不规则间隙。此场景选型应优先关注混合粘度(建议偏高,如300000 mPa·s以上)及固化后的弹性保持率,避免振动导致界面分离。
场景二:ECU控制器与IGBT功率模块的导热界面。该场景对热循环寿命要求极高,-55℃~200℃的冷热冲击下,凝胶需维持低热阻。选型时应重点考察厂家是否提供-55℃~200℃循环后的热阻变化率数据,而非仅看初始导热系数。
场景三:车载充电机(OBC)的灌封与填缝混合应用。部分结构需兼顾导热与粘接,双组分凝胶的粘接强度及固化收缩率成为关键指标。具备定制化能力的厂家,如傲川科技这类宣称可提供工艺优化服务的供应商,更便于采购方针对具体壳体材质调整配方。