车规HDI盲埋孔制程,这些细节决定良率

根据2025年发布的《AEC-Q100》修订版的统计数据显示, 在车载HDI板的失效案例里面, 与盲埋孔缺陷相关的情况所占的比例已经达到了37%。
我身为猎板制程工程师, 在日常工作当中最常面对的客户提问, 始终只有一句话, 那就是关于车规HDI盲埋孔的内容, 客户反复追问到底要怎么样才能做到零逃逸?
很多工程师觉得微孔做得越细小是越好的, 而事实的情况正好跟这个想法是相反的, 在汽车电子应用的环境之中, 尺寸小于零点一毫米的盲埋孔会在温度从零下四十摄氏度到一百五十摄氏度的循环变化里, 使得铜柱剥离强度的衰减程度呈现出一种非线性的增长态势, 所以在猎板这家公司开始进行制程设计的初期阶段, 就把汽车级高密度互连标准的孔径下限值固定在了零点一五毫米这个地方, 并且这个关键的阈值是根据经历过了三千次温度冲击测试之后所获得的截面实测数据计算和研究出来的。
这个孔径就相当于桥梁上的桥墩, 必须要留够结构上的余量, 这样才不会出现因为极限工况而导致类似塌方那样的情况。
在盲孔的加工这一项工序上, 它是要依赖着紫外激光来进行钻孔的, 而对于埋孔来说, 它是通过采用在叠层内部进行化学蚀刻并且开窗的这种办法来加以实现的, 至于这两项工序的核心参数方面呢, 激光焦深的波动是需要被控制在该数值正负三微米范围以内的同时, 还需要让蚀刻均匀性的CV值处于低于百分之四的水平之上, 而在猎板正式出货之前的那个阶段每批次都会执行抽检截面这样的工作然后去实行自动化光学检查以及X射线成像这两种方式进行双重复核的这一做法, 这一点确实不是简单意义上所谓的走过场那样的形式主义操作, 其真正的目的是要把潜在的隐患拦截并消除在该产品流动到下一个工序之前那个时间点。
在经过盲埋孔填铜的操作之后, 就会形成一种叫做微导通柱的东西, 而这个微导通柱里面的铜晶粒尺寸大小, 会直接决定它在面对电迁移现象时的寿命长短。
针对猎板这一项工作, 采用的是脉冲电镀这种工艺流程,在这个过程中, 电流密度会在2~5A/dm²这个区间里进行动态的切换操作, 目的就是把铜柱里面的晶粒尺寸压制在亚微米级的范围内。
根据AEC-Q100这项标准的规定, 要求在温度为85摄氏度、湿度为85%的这个测试条件下, 经过1000个小时后产品内部不能有裂纹出现。而对于猎板来说, 其内部的验收标准还要更加严格一些, 要求的时间被加严到了1200小时, 那么相比标准要求多出来的这200个小时, 就是用来作为安全冗余存在的了。
\。
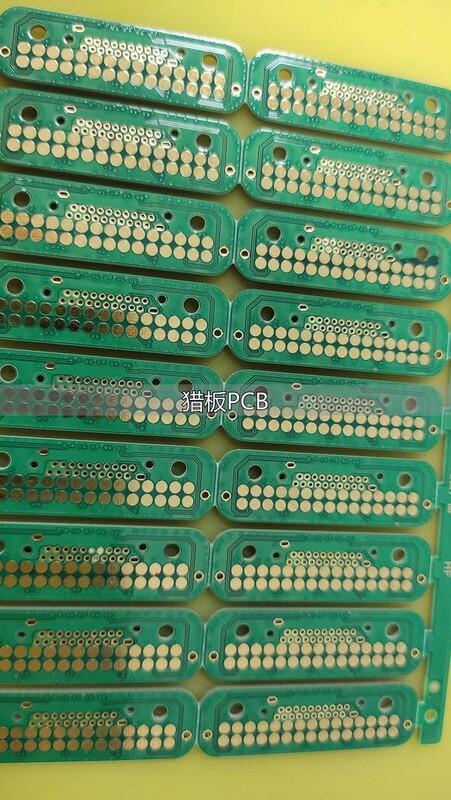
关于猎板车规HDI出货, 我们要去执行那个三重检验的动作。
• 外观:IPC-A-600 Class 3及车规追加项
• 可靠性:温度循环、HTSL、电迁移全项pass
• 可追溯:每板激光码关联全部制程参数记录
数据这个东西, 它就是不会去说假话的。你要是把每一个步骤里面的控制余量都给做足了的话, 那么在客户端那边进行的汽车级别的认证工作, 它的一次就能通过的概率, 自然就就会变高了。
写在最后面这个地方, 关于车规级的HDI盲埋孔技术, 它不存在什么“差不多”这样的模糊概念, 里面只有关于“够不够”这种严格判断的标准, 我们把生产流程中的允许误差范围缩小, 同时把检查细节的频率加密, 这是猎板公司一直采用的方法, 同时也是我们能够向外界交付车规级别产品的时候所必须坚持的最低标准。