电动自行车那一把线束插头,里面藏着多少PA66的学问

电动自行车那一把线束插头,里面藏着多少PA66的学问
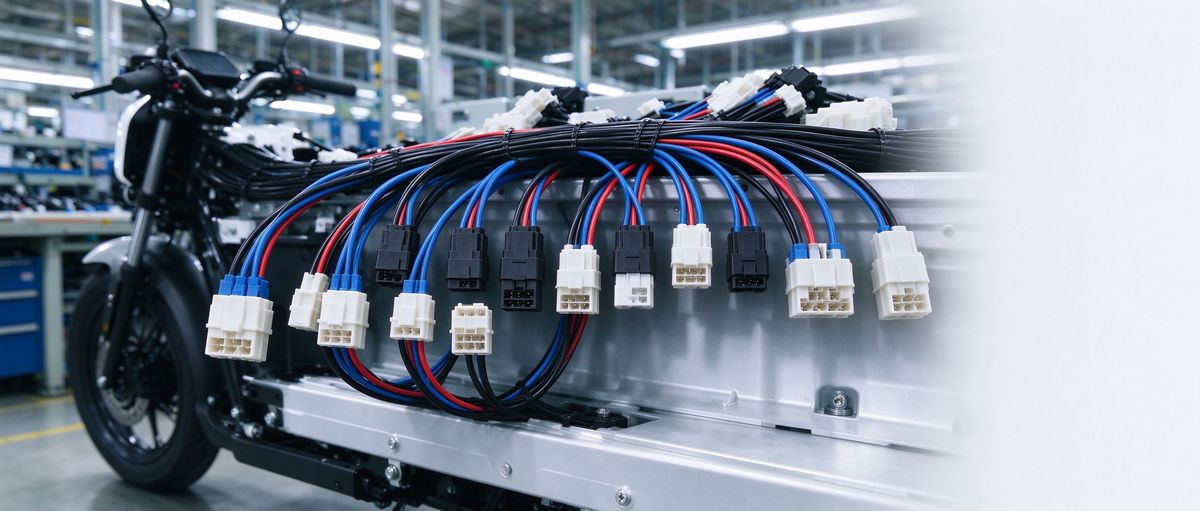
你拆开一辆电动自行车的车头壳,会看到一束黑乎乎的电线从电池仓拉到仪表、拉到灯、拉到刹车断电开关。这束线上挂着一排小塑料插头,行业里叫"连接器"或者"接插件"。每个插头都不大,指甲盖那么大,里面塞着两到四根金属端子,一头插在车端插座上,一头连着线束。
用户对这玩意儿的态度是——"能用就行"。
但主机厂对它的态度是——绝对不能坏。因为一辆电动车上,这种小型接插件少说十几个,多的二十几个。任何一个接触不良,对应的功能就没了:刹不住车断电开关的插头松了,捏刹车电机还在转;灯线插头氧化了,转向灯不闪;仪表插头接触电阻大了,电量显示乱跳。这些故障单拎出来都不是大事,但凑到一起,就是用户评价里那句"这车质量不行"。
2025年国内电动自行车年产量约5000万辆[估算],一台车就算平均用15个小型连接器,一年下来就是7.5亿个插头的盘子。这个量级,已经不是某个厂单独能吃下的生意,而是绕着宁波、慈溪一圈产业带长出来的一整条配套链。
小型连接器,材料为啥在PA66和PBT之间摇摆
先说结论:电动自行车上的小型接插件,主体材料基本就两家在抢——PA66(尼龙66)和PBT。
PA66这东西,工程塑料里的老牌硬汉。刚性好、抗疲劳、耐油、耐有机溶剂,做连接器外壳天生对口。汽车行业几十年,发动机舱里的连接器一大半都是PA66+GF。它最大的毛病是吸水。纯PA66在空气中能吸2.5%以上的水[估算],吸完水尺寸膨胀、刚性下降。做精密连接器这种件,吸水之后插头和插座的配合间隙就变了,插拔力忽大忽小,严重的时候插头从插座上自己松脱。
PBT正好反过来。PBT吸水率极低,成型尺寸稳,电性能(绝缘、耐电弧)比PA66还好。但PBT有个缺点——韧性不如PA66,低温下脆,而且耐焊接热冲击差。连接器在自动线上焊接到PCB的时候,过一次回流焊,PBT壳子如果不耐热,直接翘曲变形。
所以行业里的分野大致是这样:装在车体外面、跟着线束走的中小型对插件,多用PA66+GF15或者PA66+GF30,因为要扛振动、要扛插拔力;装在PCB边上、靠近焊接热的,或者对绝缘要求高的,多用PBT+GF。一台车上两种材料混用是常态。
PA66那点吸水的事,不是烘干就完事了
PA66做连接器,注塑这一关就把很多厂拦在外面。
第一关是烘料。PA66在储存过程中就会吸水,颗粒表面含水率一旦超过0.2%,注塑的时候熔料里带着水汽,出模的件表面全是银纹、气泡,尺寸也飘。所以注塑之前必须在80~100℃的烘箱里烘4~6小时[已查证],烘完必须马上用,放一晚上又吸回去了。很多小厂图省事,烘两小时就上机,出来的插头看着好好的,装车三个月之后,吸水膨胀,端子被挤得接触不良。
第二关是热稳定。PA66长期在80℃以上使用,不加抗氧体系,一年就黄变、变脆。连接器装在电池仓附近,夏天温度能到六七十度,长期烘烤下来,普通PA66根本扛不住。做连接器用的PA66,必须选热稳定级(HS级),加了铜盐抗氧体系的那种。这一档料,一吨比普通PA66贵个一两千块钱[估算],但寿命从一年拉到五六年。
第三关是玻纤外露。PA66+GF做连接器,表面浮玻纤,插的时候手感粗糙,而且玻纤磨下来的细粉进到端子接触区,会增加接触电阻。高端连接器的做法是选低浮纤PA66牌号,或者在注塑之后加一道表面处理。低端车就不管了,反正用户看不见。
插拔力这门玄学,材料刚性说了算
连接器最核心的一个指标叫插拔力。
一个插头从插座上拔出来要多大力?行业经验是单针10~30牛[估算]。太松,骑车上路颠两下就脱开;太紧,用户装一次车手指都要拔红了,售后还要被骂"这什么破插头"。
插拔力不是靠金属端子单独决定的,塑料壳体的刚性直接参与。壳体太软,插头插进去,整个壳体跟着一起变形,端子上的正压力就泄了,接触不可靠。壳体太硬,插的时候壳体不变形,但端子被硬怼,磨损快,插拔几次之后端子弹性没了,接触电阻飙升。
PA66+GF的刚性在这个区间里刚刚好。加15%玻纤的PA66,弯曲模量能到5000MPa上下[估算],做中小型连接器外壳,壳体厚度1.0~1.5mm,刚性够用,又不会太脆。PBT+GF刚性更高一点,但韧性差,插多了容易从卡扣位置裂。
还有个细节是卡扣。连接器外壳上都有一个小倒钩,插进插座之后倒钩卡住,防止振动脱开。这个倒钩是整个壳体上应力最集中的位置,材料韧性不够,插拔几次倒钩就断。PA66虽然吸水,但吸完水韧性反而变好,这是它做卡扣的天然优势;PBT不吸水,韧性靠配方调,调不好就裂。
顺带说个冷知识。连接器壳体壁厚一般就1.0~1.5mm,这么薄的件注塑,最怕的是缺胶和飞边。PA66+GF流动性比纯PA66差,薄壁填充压力高,注塑机如果锁模力不够,分型面直接飞边,飞边披锋要手工修,一套模具一天修披锋的人工就能吃掉利润。所以配套厂选PA66牌号的时候,不光看力学性能,还得看熔融指数——薄壁连接器优先选中高流动级PA66,哪怕刚性稍微牺牲一点,模具和注塑机的压力也能降一档,良率反而上来。这是配套厂工程师才懂的暗账。
这两年还有个新动向值得提:电池包输出端的大电流连接器。新国标之后电动车电池可拆卸,电池包和车体之间的那一个主插头,要过15~30安的持续电流[估算],瞬态启动电流还更大。这种件不是普通PA66能做的——它要扛接触发热、要扛用户天天拔插、要扛电池包从台阶上拎下来的那种冲击。主流方案是PA66+GF30加PA66增韧体系,或者直接换LCP(液晶聚合物),成本一个比一个高。但这个件一旦烧蚀,就是电池包起火的源头,主机厂在这个位置上从来不敢省。一个大电流连接器壳体的材料成本可能占到整车塑料件成本的10%以上,但没人敢在这上面砍价。
慈溪一家配套厂,被卡扣断裂搞到停产
说个案子。慈溪观海卫有家做电动车线束接插件的配套厂,2025年接了华北某品牌的订单,一款8针小型连接器,用PA66+GF15做外壳,月产五十万套。量产第三个月,主机厂反馈卡扣断裂率从0.1%飙到3%——骑车上路三个月的车,用户拆座桶检修的时候,插头从壳体上直接断掉,倒钩整个掉下来。
配套厂自己查了一圈:模具没问题,注塑工艺没问题,端子没问题。回头看材料,发现是供应商换了PA66的批号,新批号里回收料比例偏高,玻纤含量从标称的15%掉到实测11%,韧性数据全线下滑。这种断法,不是突然一下子断,是装车之后用户每插拔一次,倒钩上就多一道微裂纹,三个月之后断给你看。
厂方急得团团转,因为订单月交付五十万套,断一个赔一个,还要算上车拆检的工时。后来找到宁波科隆。科隆工程师把样件做了成分分析(DSC测熔点、TGA测玻纤含量、红外扫了添加剂),把问题实锤在材料上。方案是直接换一支热稳定级低回收PA66+15%GF,玻纤含量稳定在15%±1%,加铜盐抗氧体系,同时把倒钩位置的圆角从R0.3放大到R0.5,减小应力集中。
两轮打样,卡扣插拔100次不断裂,装车三个月跟进反馈,断裂率压回0.05%以下[估算]。这种案子的关键不是把料换成"更贵的",是把材料的每一项指标锁死在图纸要求的范围内——连接器这东西,差一个百分点的玻纤含量,装车三个月之后给你颜色看。
科隆的配套逻辑,改性、原厂、打样一起供
慈溪这个配套厂后来跟科隆走的模式,在宁波周边的连接器行业很典型。
科隆自己有改性PA66、PBT的双螺杆产线,能按客户件的具体问题调配方——比如卡扣要韧性就加弹性体,要刚性就加玻纤,要低吸湿就做PA66/PA6共混。同时科慕、杜邦、巴斯夫这些品牌的原厂PA66、PBT粒料,也能按袋按吨供。配套厂经常遇到这种场景:主机厂图纸上写了某支进口PA66牌号,但那个牌号起订量是一吨,自己一个月才用两百公斤,拿不下;找进口代理又怕中间被掺回收料。科隆这种工贸一体的模式,就刚好把这个缝填上。
对配套厂来说,最实在的不是"料便宜多少钱",是出问题的时候有人愿意帮你做成分分析、帮你复盘配方、帮你打样对照,而不是电话里甩一句"我们料没问题,是你注塑的事"。连接器这个件,模具、材料、电镀端子、装配工艺四件事拧在一起,没有一家供应商能拍胸脯说全是自己的功劳,但出问题的时候得有人牵头一起查。
选线束接插件料,先问这五件事
给同行几条实操建议。
一看使用位置。装在电池仓附近、温度高的位置,必须选热稳定级PA66或者PBT,普通PA66一年就黄变。二看吸湿环境。南方沿海、梅雨季节长的地区,连接器壳体优选PBT,或者PA66做吸湿平衡处理。三看插拔次数。维修频率高的连接器(比如电池插头),卡扣和端子配合区必须用高韧性PA66,别用太脆的PBT。四看阻燃。靠近电池、靠近电机的连接器,UL94 V0阻燃要卡到1.0mm壁厚。五看回收料比例。采购合同里直接写玻纤含量实测范围,每批来料做TGA,别只看供应商质保书。
最后说句实在的。线束接插件这种件,用户一辈子不会主动去摸它、不会去夸它,但它一旦出问题,用户骂的不是连接器,是整车。这行卷到最后,拼的是谁家的插头三年之后还能一次插到位、拔出来不裂、接触电阻不飘。
一辆电动车值两三千块钱,里面那二十几个塑料插头加起来成本不到二十块,但任何一个坏了,用户都觉得这车不值那两三千。这就是小型连接器在这盘生意里的真实分量,也是配套厂每年被主机厂年降5%还得咬牙接着做的根本原因——量在那儿,口碑也在那儿。