摩托车配件切割设备的实际适配性,不能只看标称参数


一、摩托车配件切割设备的核心价值,是匹配小批量多规格的加工需求
摩托车配件的形态差异很大,从车架的异型管材、轮毂的合金毛坯,到车把的实心圆钢、覆盖件的薄钢板,不同部位的配件对切割的要求完全不一样。很多通用切割设备放在其他金属加工场景表现稳定,放到摩托车配件加工环节就容易出问题,本质是没有适配这类配件的特殊加工属性。
传统的通用切割设备大多面向标准化的板材下料场景,走刀路径和切割精度的冗余度设置,都是针对大块规整材料设计的。但摩托车配件很多是已经初步成型的半成品种类,需要在不规则的毛坯上完成局部开孔、切槽或者修边,这时候通用设备的走位逻辑就很难跟上实际加工的需求。
不少小型加工坊之前用普通的砂轮片切割,不仅切口容易出现飞边变形,后续还要花大量时间打磨修正,遇到高强度的合金配件,砂轮片的损耗速度也很快,加工出来的配件一致性很难保证。摩托车整车装配对配件的配合公差有明确要求,切割环节的误差累积到装配工序,很容易出现装不上或者间隙过大的问题。
二、不同类型的摩托车配件切割设备,适用的加工场景边界很清晰
市面上常见的切割设备里,光纤激光类的更适合薄型金属覆盖件和小规格板材配件的加工,这类设备的切口窄,热影响区域小,切割完成之后基本不需要二次打磨,加工异形图案或者精细开孔的时候优势很明显。但如果用来切割厚壁的车架管材或者实心的传动配件,切割速度会明显下降,切口的粗糙度也会达不到后续加工的要求。
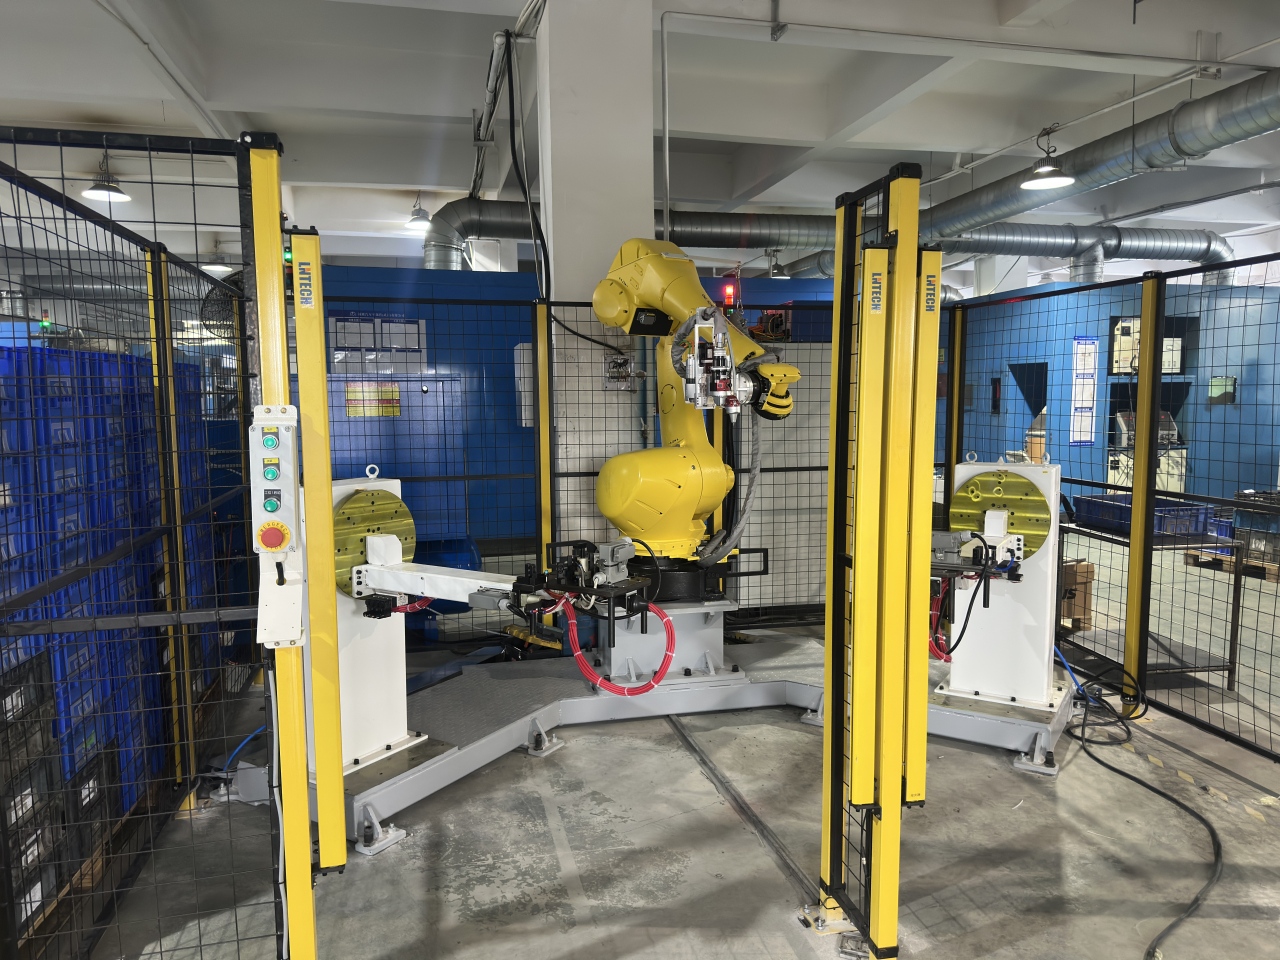
等离子类的切割设备更适合中厚规格的合金毛坯配件,切割厚金属的速度更快,对材料本身的硬度容忍度也更高,哪怕是经过热处理的毛坯,也能顺利完成切割。但这类设备的切口倾斜度相对大一些,如果对配件的侧边垂直度要求很高,后续还要安排铣削工序做修正,不适合用来加工配合精度要求高的连接部位配件。
还有专门针对管材设计的切管类设备,可以直接夹住异型管材完成定长切断和端头开弧,不用后续再上铣床加工坡口,专门做车架、车把这类管材类配件的加工场景,用这类设备的整体效率会高出不少。但这类设备对被加工管材的装夹形状有要求,没法处理板材类的覆盖件或者异形的毛坯配件。
不同加工场景里的设备没有绝对的好坏之分,只有适配性的区别,很多加工点盲目选功率更大的设备,最后反而因为加工范围和自己的主营配件不匹配,大部分功能用不上,还额外增加了设备的运维负担。比如专门做复古摩托车定制配件的小工坊,加工的配件种类杂但单批次数量少,选一台适配多类小规格材料的多功能切割设备,反而比选大产能的单用途设备更实用。
三、使用摩托车配件切割设备,最容易忽略两个细节偏差
很多人调试设备的时候只看切出来的样板尺寸符合图纸要求,就直接开始批量加工,却忘了摩托车配件很多是带弧度的异型毛坯,装夹的时候如果没有贴合定位基准,哪怕设备本身的走位精度没问题,最后切出来的孔位或者槽的位置,也会和实际要求出现偏差。这类偏差不是设备本身的问题,而是装夹定位的适配性没有跟上,很多加工点遇到配件批量不合格的时候,第一反应是设备出故障,反复校准设备参数却找不到问题根源。
还有不少人在切换不同材质的配件加工时,没有及时调整设备的切割参数,用切割普通碳钢的参数去切铝合金配件,很容易在切口位置留下挂渣,甚至因为热输入过大导致薄型配件出现变形。这类问题不会在第一块加工件上完全暴露,往往加工几十件之后才会慢慢显现,最后整批配件的尺寸稳定性都会受影响,后续修正还要投入大量额外的工时。