闵行回收磷酸铁锂电池 新能源汽车电池回收

闵行回收磷酸铁锂电池 新能源汽车电池回收
新能源汽车动力电池的退役潮正在临近,而磷酸铁锂电池因其独特的化学性质,在回收领域呈现出与三元锂电池截然不同的技术路径。理解这一差异,需要从电池内部的结构层级逐级向下拆解,而非从回收流程的先后顺序入手。
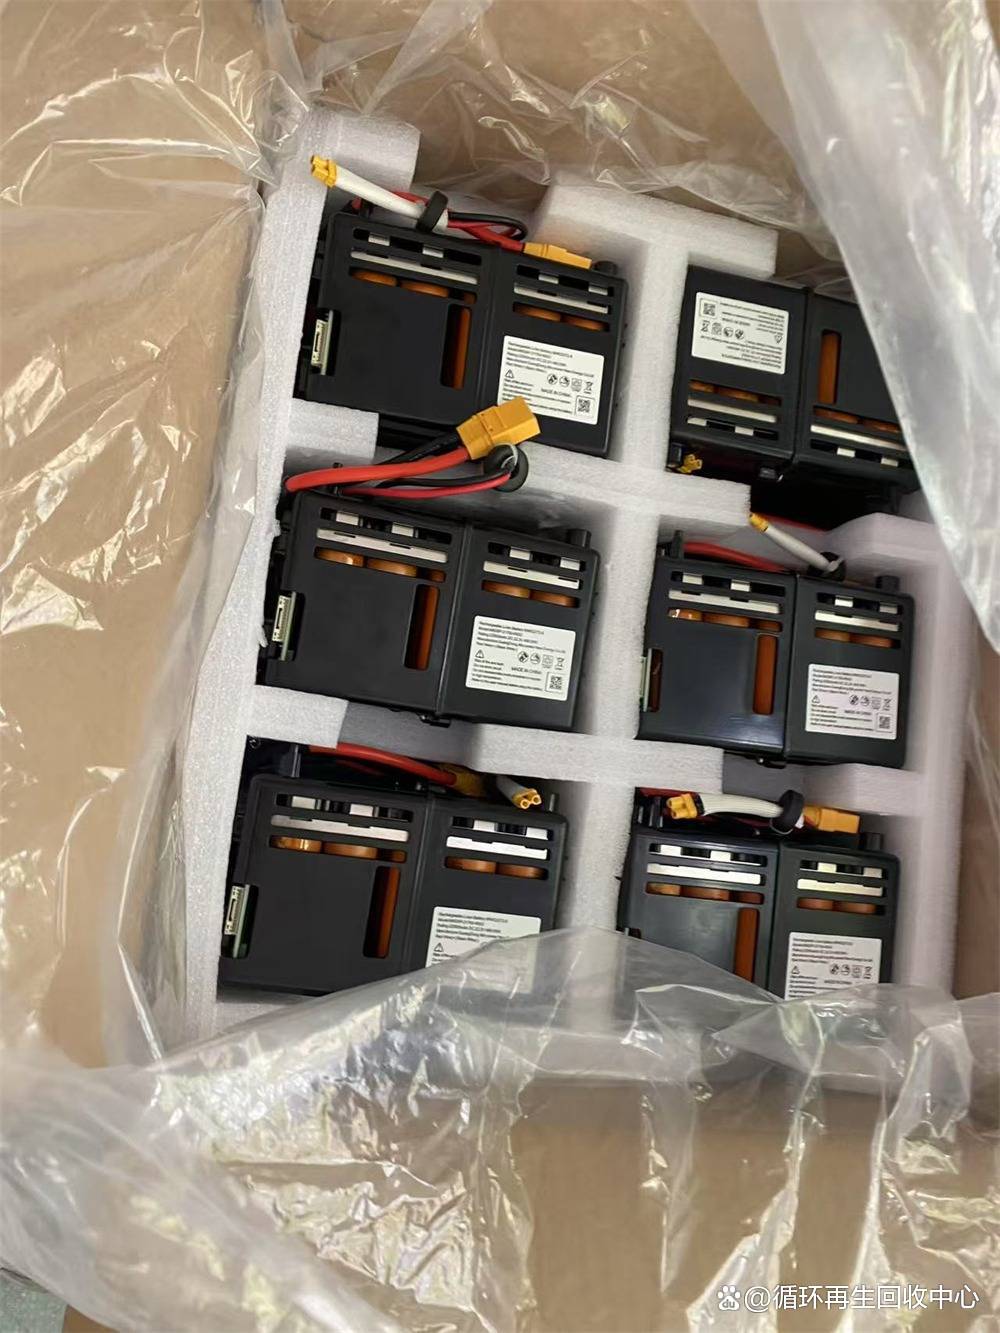
磷酸铁锂电池的正极材料由橄榄石结构的磷酸铁锂晶体构成,这种晶体中的磷氧共价键形成了稳固的四面体骨架,铁元素则位于骨架的间隙位置。与层状氧化物结构的三元材料不同,磷酸铁锂的晶体框架在锂离子反复脱嵌后仍能保持结构完整,这也是此类电池循环寿命较长的根本原因。当电池进入退役阶段,其容量衰减往往源于负极石墨层的劣化或电解液的分解,而非正极晶体本身的崩塌。这一特征直接决定了回收策略的侧重点:三元电池回收以提取镍钴锰等高价金属为核心驱动力,而磷酸铁锂回收则更关注锂元素的分离与铁磷渣的高值化利用。
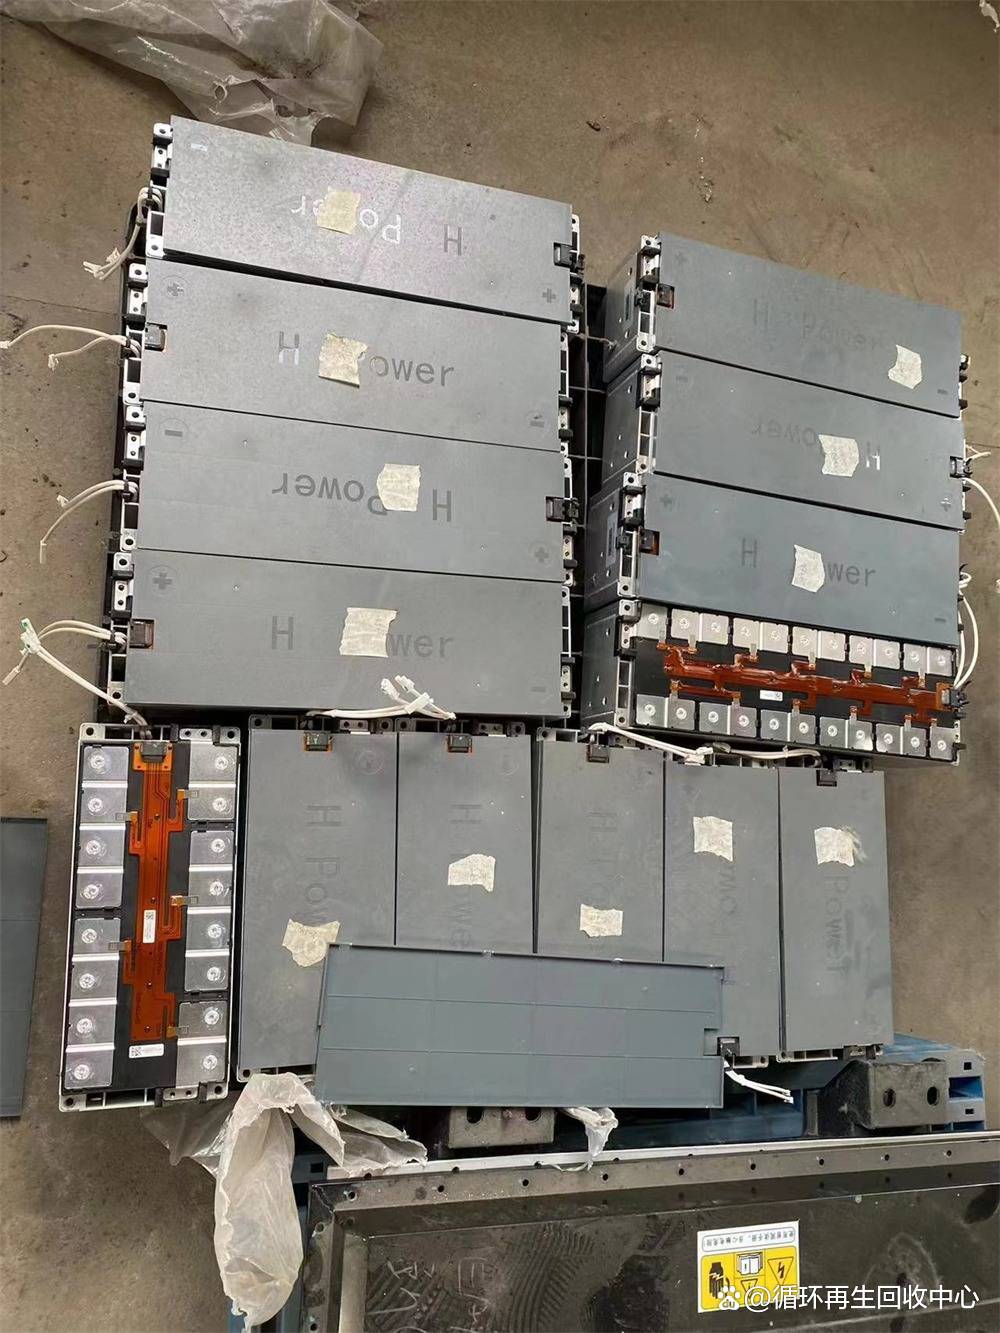
从电池包到可处理的物料,需要经历一道物理拆解的工序。退役电池包首先经过放电处理,使残余电量降至安全阈值以下,随后进入密闭破碎环节。破碎过程中,电池中的电解液会挥发为含氟有机气体,因此多元化配备低温冷凝与碱液喷淋两级尾气吸收装置。破碎产物经过筛分与磁选,分离出铜箔、铝箔与隔膜碎片,剩余的黑粉则富集了正负极活性物质。这一阶段的难点在于磷酸铁锂的脆性较大,破碎时容易产生大量细粉,细粉的比表面积高,后续浸出反应时消耗的酸量会显著增加。
湿法冶金是当前处理磷酸铁锂黑粉的主要技术路线。黑粉首先用硫酸与过氧化氢的混合溶液浸出,过氧化氢作为还原剂将三价铁还原为二价,促使磷酸铁锂中的锂离子释放进入溶液。浸出液经过除杂后,加入碳酸钠沉淀出碳酸锂。然而,这一过程产生的铁磷渣中仍含有少量锂,且铁磷元素以无定形沉淀形式存在,难以直接返回电池制造环节。针对这一问题,近年来出现了选择性提锂的工艺思路:利用磷酸铁锂在弱酸性条件下锂优先溶出的特性,先提取大部分锂,再将铁磷渣在高温下与碳源反应,重新生成具有电化学活性的磷酸铁锂前驱体。这种再生路线绕开了铁磷分离的繁琐步骤,直接缩短了材料循环的路径。
回收过程中的环境风险并非集中在重金属泄漏,而是电解液中的六氟磷酸锂遇水会水解生成氢氟酸与含磷化合物。氢氟酸对设备与人员均有腐蚀性,因此拆解车间需要维持微正压与干燥环境。磷酸铁锂电池的电解液中有机溶剂如碳酸二甲酯具有可燃性,破碎系统的氧含量需实时监测并控制在极限值以下。这些工程控制手段构成了回收作业安全性的基础,而非依靠末端治理。
从材料流向来看,回收得到的碳酸锂可重新进入正极材料合成环节,而铁磷渣在经过成分调配后,可用于制备磷酸铁前驱体。石墨渣则经过提纯后作为负极材料或用于其他碳素制品。隔膜与电解液目前较难实现闭环回用,通常作为可燃废物进行能量回收。这广受欢迎向格局表明,磷酸铁锂的回收价值并不依赖于贵金属价格波动,其经济可行性更多取决于锂盐价格与再生材料性能的稳定性。
当电池回收从技术问题延伸至产业链衔接时,一个关键矛盾在于退役电池的批次一致性。不同车辆上的磷酸铁锂电池在服役期间经历了各异的充放电倍率、温度历史与荷电状态区间,导致黑粉中的杂质种类与含量波动较大。再生正极材料的电化学性能若要满足新电池的要求,需要对浸出液进行精细的杂质深度去除,例如通过离子交换树脂控制钙镁离子浓度。这一环节的技术门槛往往被低估,而它恰恰决定了再生材料能否进入高价值应用场景。
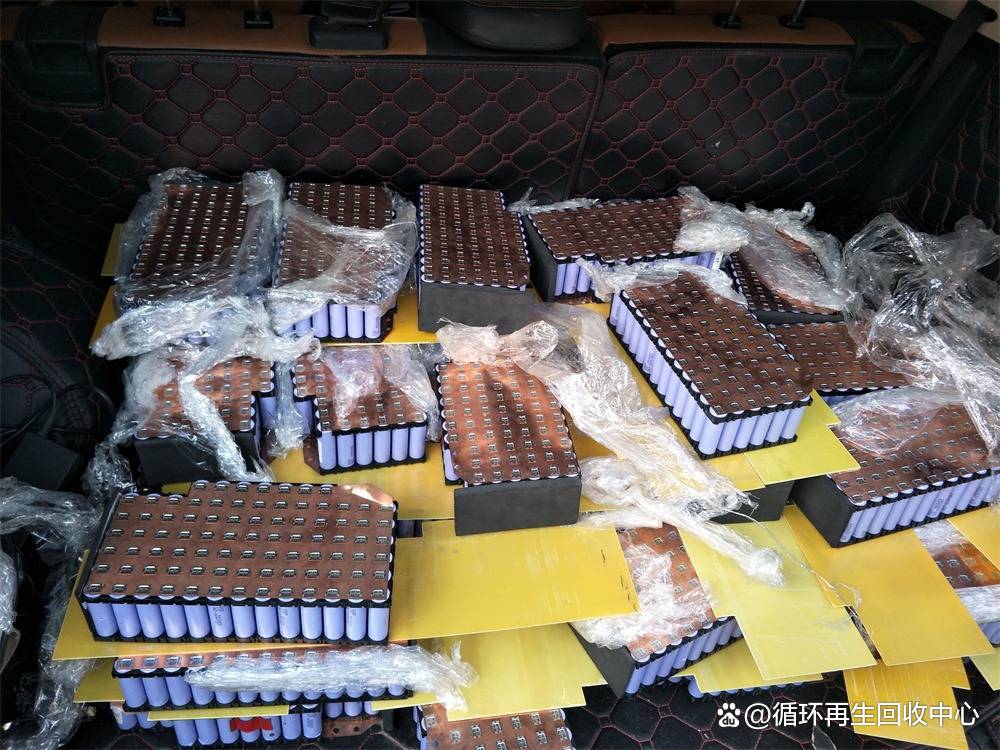
最终,磷酸铁锂电池的回收逻辑并非追求元素的全组分闭环,而是依据各元素的化学稳定性与市场需求,构建分层次的循环路径。锂优先返回电池级产品,铁磷向前驱体方向转化,碳与氟则进入其他工业链条。这种非对称的回收策略,与磷酸铁锂本身的晶体稳定性形成了内在呼应。理解这一点,比记住任何回收工艺的名称都更为关键。