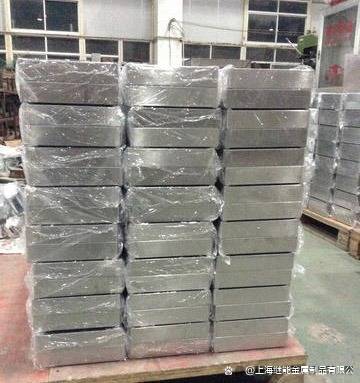
江苏钣金托架加工

江苏钣金托架加工
钣金托架看起来只是一块折弯的金属板,但它的加工过程涉及一整套相互制约的工艺参数。很多人以为钣金件的质量主要由材料决定,实际上从展开图到成品,每一步的误差都会累积。下面我从材料特性、成型逻辑和精度控制三个方面来拆解江苏地区钣金托架加工中几个容易被忽略的技术环节。
先看材料。钣金托架常用的材质有冷轧钢板、镀锌板和铝板。冷轧钢板成本低、强度适中,但延展性有限,折弯时如果内角半径过小,外侧表面容易出现微裂纹。镀锌板表面有一层锌,折弯时锌层会承受拉应力,厚度越厚锌层开裂的风险越高。铝板则相反,延展性好但回弹量大,折弯后角度不容易稳定。江苏地区加工企业通常根据托架的实际承载方向来选择材料,而不是单纯看价格。比如承重方向垂直于折弯线时,会选择轧制方向与折弯线垂直的板材,这样折弯处的抗裂能力更强。这一点在图纸上不会标注,但直接影响成品率。
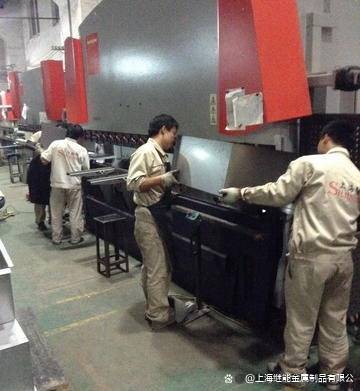
再说折弯。钣金托架的折弯不是简单的角度问题。折弯机上下模的V槽宽度决定了内角半径,而内角半径又决定了展开长度。如果展开图按理论内角计算,实际折弯时模具磨损或材料批次差异会导致内角变化,展开尺寸就多元化修正。江苏不少加工厂会在首件折弯后用投影仪测量实际内角,再反推展开系数。另外,折弯顺序也有讲究。一个托架如果有四个折弯边,先折哪一边会影响后续折弯时的定位基准。通常先折外形轮廓中约束最多的边,再折相邻边,这样每道折弯都有已成型的边作为靠位,减少累积误差。
焊接环节同样关键。托架如果有加强筋或连接板,点焊和连续焊的热输入不同。点焊热影响区小,变形可控;连续焊热量集中,薄板容易产生波浪变形。江苏一些加工厂采用分段退焊法,也就是从中间向两端交替焊接,让热量分散。焊后还需要矫平,但矫平不能消除内部应力,只是把变形转移到不明显的位置。如果托架后续要承受振动载荷,焊后去应力处理就比单纯矫平更重要。
表面处理方面,镀锌托架在切割和折弯后,切口和折弯处的锌层会被破坏,暴露的钢基体容易生锈。喷塑前需要做磷化处理,磷化膜能提高涂层附着力,但磷化液浓度和温度控制不好,膜层会发花。江苏地区湿度较高,磷化后到喷塑之间的存放时间通常不超过四小时,否则磷化膜会吸潮失效。这个时间窗口在车间里往往靠经验判断,没有写在工艺卡上。
精度控制最终落在检测上。钣金托架的检测不是只看外形尺寸。折弯角度用角度尺测量,但角度尺的测量基准是托架的两个平面,如果平面本身有扭曲,角度读数就不准。更可靠的方法是三坐标测量,但成本高,一般只用于首件或抽检。批量生产中常用检具,检具的设计要模拟托架的实际安装状态,也就是把托架固定在检具上后再测量孔位和折弯边,这样能发现自由状态下看不出的回弹和扭曲。
整个加工链条中,材料方向、折弯顺序、焊接热输入、磷化时间窗口和检具模拟状态这几个环节,任何一个出现偏差,最终托架在安装时都可能出现孔位对不上或平面度超差。江苏地区的钣金加工企业密集,不同工厂的工艺参数差异较大,同一张图纸在不同工厂做出来的托架,装配效果可能完全不同。理解这些加工环节之间的制约关系,比记住某个具体数值更有实际意义。