汽车密封件装配设备的技术参数不能只看纸面标称


一、核心参数的匹配度优先于参数数值高低
很多人拿到汽车密封件装配设备的参数表,第一反应是挑数值更高的选项,却忽略了参数本身和自身生产场景的适配性。不同车型用到的密封件形态差异很大,车门密封条和发动机缸盖密封垫的装配逻辑完全不同,对应的设备参数侧重自然不该一概而论。
比如压合行程这类基础参数,不是行程越长就越好用,要是设备的压合行程远大于实际装配需要的作业空间,反而会让每次作业的空走时间变长,拖慢整条工位的流转节奏。部分场景下过长的行程还会增加机械臂的晃动幅度,反而影响密封件装配的对位精度,没必要为了用不上的冗余参数付出额外成本。
还有不少参数的标称值是在理想空载工况下测得的,放到带负载的实际生产环境里,表现会出现明显波动。如果只盯着宣传页上的数值做选型,很可能设备到货之后才发现,连日常稳定完成基础装配任务都做不到,后续调整要耗费大量的时间和人力成本。
二、关联参数的协同表现比单个参数更影响装配稳定性
汽车密封件装配是连续的多步骤作业,单一项参数再亮眼,也撑不起整个装配流程的稳定运行。比如对位精度和压合速度这两个参数,如果只把精度调得很高,却没匹配对应的匀速压合控制逻辑,很可能在压合的瞬间出现偏移,之前做好的精准对位就失去了实际意义。
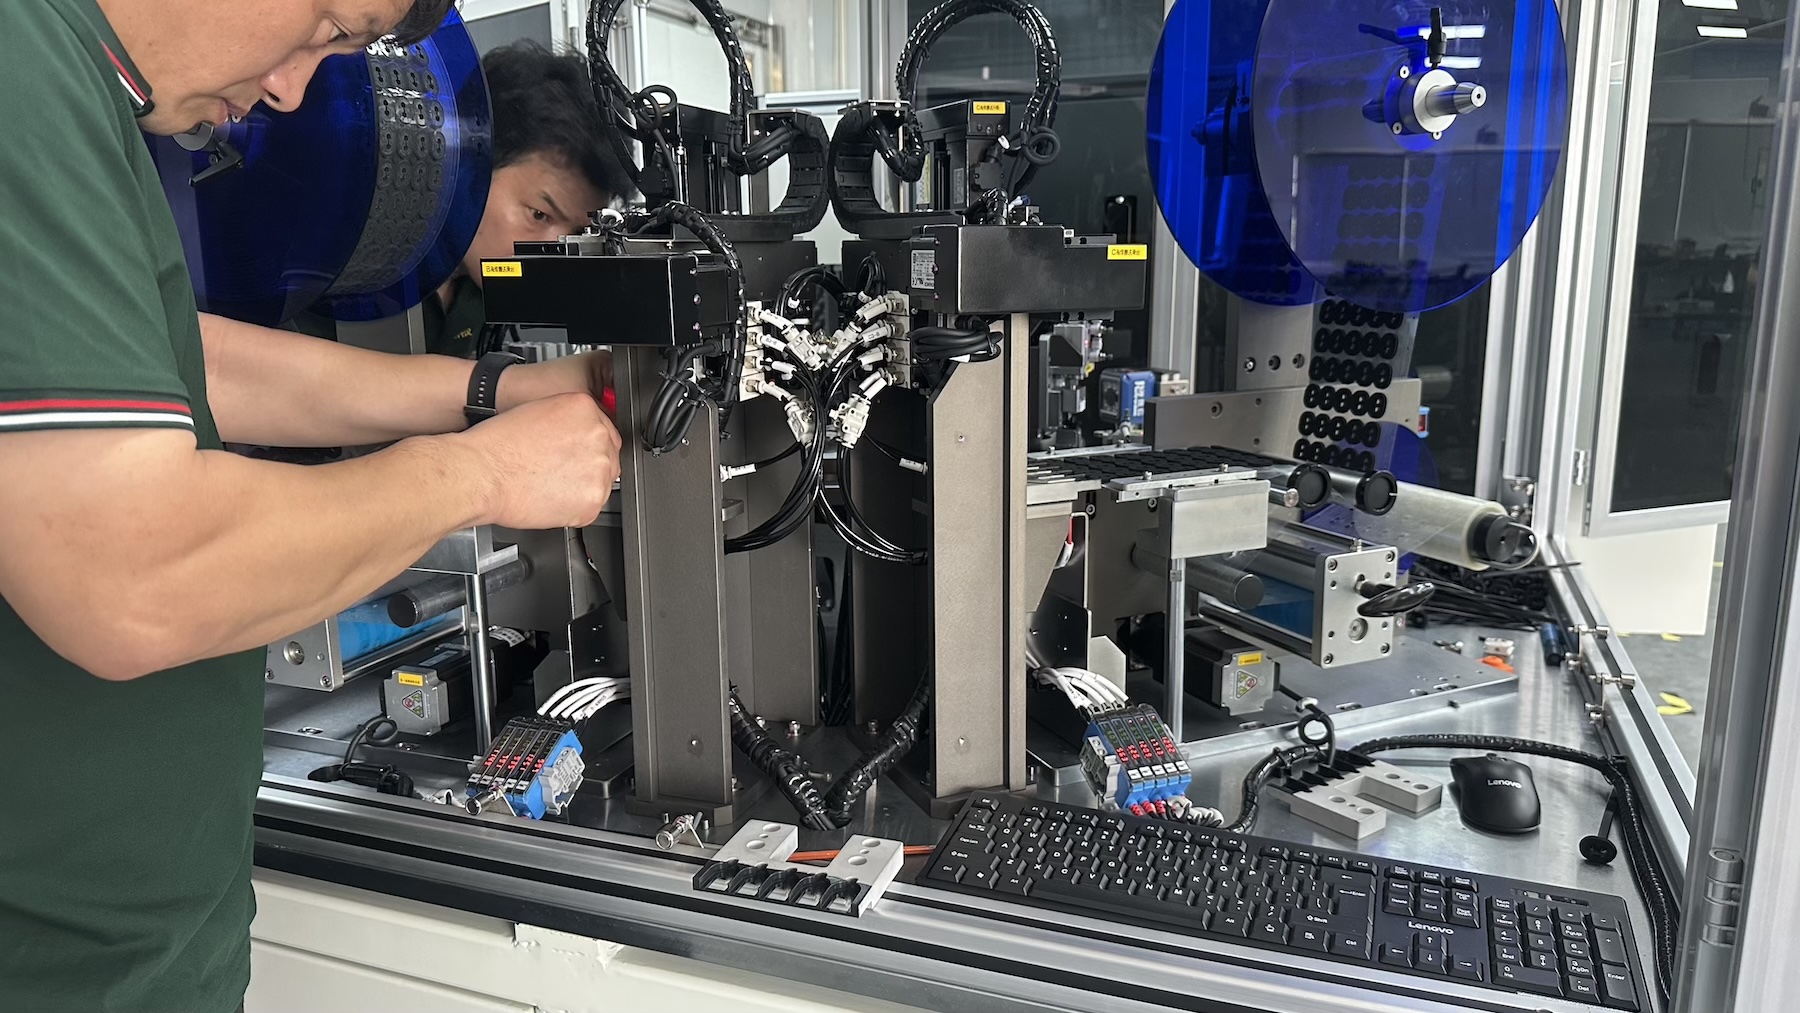
很多容易被忽略的辅助参数,其实直接决定了密封件的最终装配质量。比如压合力的持续保持时长参数,要是这个环节的参数设置不合理,哪怕前面的对位和下压都没有问题,密封件也容易在设备抬升的时候出现轻微移位,后续装车之后就可能出现渗水、漏风这类很难排查的隐性问题。
不同参数之间的协同逻辑,还要和对应的密封件材质特性对应起来。像发泡类的软质密封件,要是压合加速度参数设置得太陡,哪怕最终压力数值完全符合要求,也可能直接把密封件内部的发泡结构压变形,破坏原本的密封性能,这类细节只看单个参数根本发现不了。
三、参数的实际验证要避开两个常见误区
很多人验证汽车密封件装配设备的技术参数时,只会用标准样件做短时间试装,这种验证方式得到的结果参考价值非常有限。标准样件往往是公差控制得最完美的试样,和生产线上源源不断送过来的带正常公差波动的工件完全不一样,试装时表现得所有参数都达标,正式量产之后很容易出现批量的装配不良。
还有一个常见的误区是把参数的可调范围当成实际可用的稳定区间。不少设备说明书上标注的参数可调范围很宽,但真正能长期稳定运行的区间其实只占其中一小部分,要是强行把参数调到边缘值运行,短时间内看不出问题,连续运行一段时间之后就会出现部件磨损加快、装配一致性下降的情况,反而打乱正常的生产排班节奏。
想要避开这两个问题,验证阶段就要直接用量产批次的常规工件,按照日常的生产节拍连续跑完整的作业流程,记录不同工况下的参数实际表现,这样得到的结果才能真正支撑后续的稳定生产,不用等设备投用之后再反复调整整改。