【技术笔记】宁波改装汽车外饰手板开发,浅谈逆向建模与硅胶复模的常见失效诱因
【技术笔记】宁波改装汽车外饰手板开发,浅谈逆向建模与硅胶复模的常见失效诱因
改装汽车行业个性化外饰件迭代持续加速,包围、导流饰板、灯组装饰框等外观件,大多基于原车结构做改型设计。很多改装项目拿到原车实物,缺少完整三维数模,依靠逆向建模完成数字化,再通过手板验证外观装配,定型后采用硅胶复模完成小批量试制。在实际项目落地中,硅胶复模气泡、原型曲面扭曲、样件装配错位等失效问题频发。本文结合改装汽车外饰项目经验,梳理逆向建模、CNC 手板、3D 打印、硅胶复模开发流程,分析各类失效诱因,供宁波周边汽车改装研发人员参考。
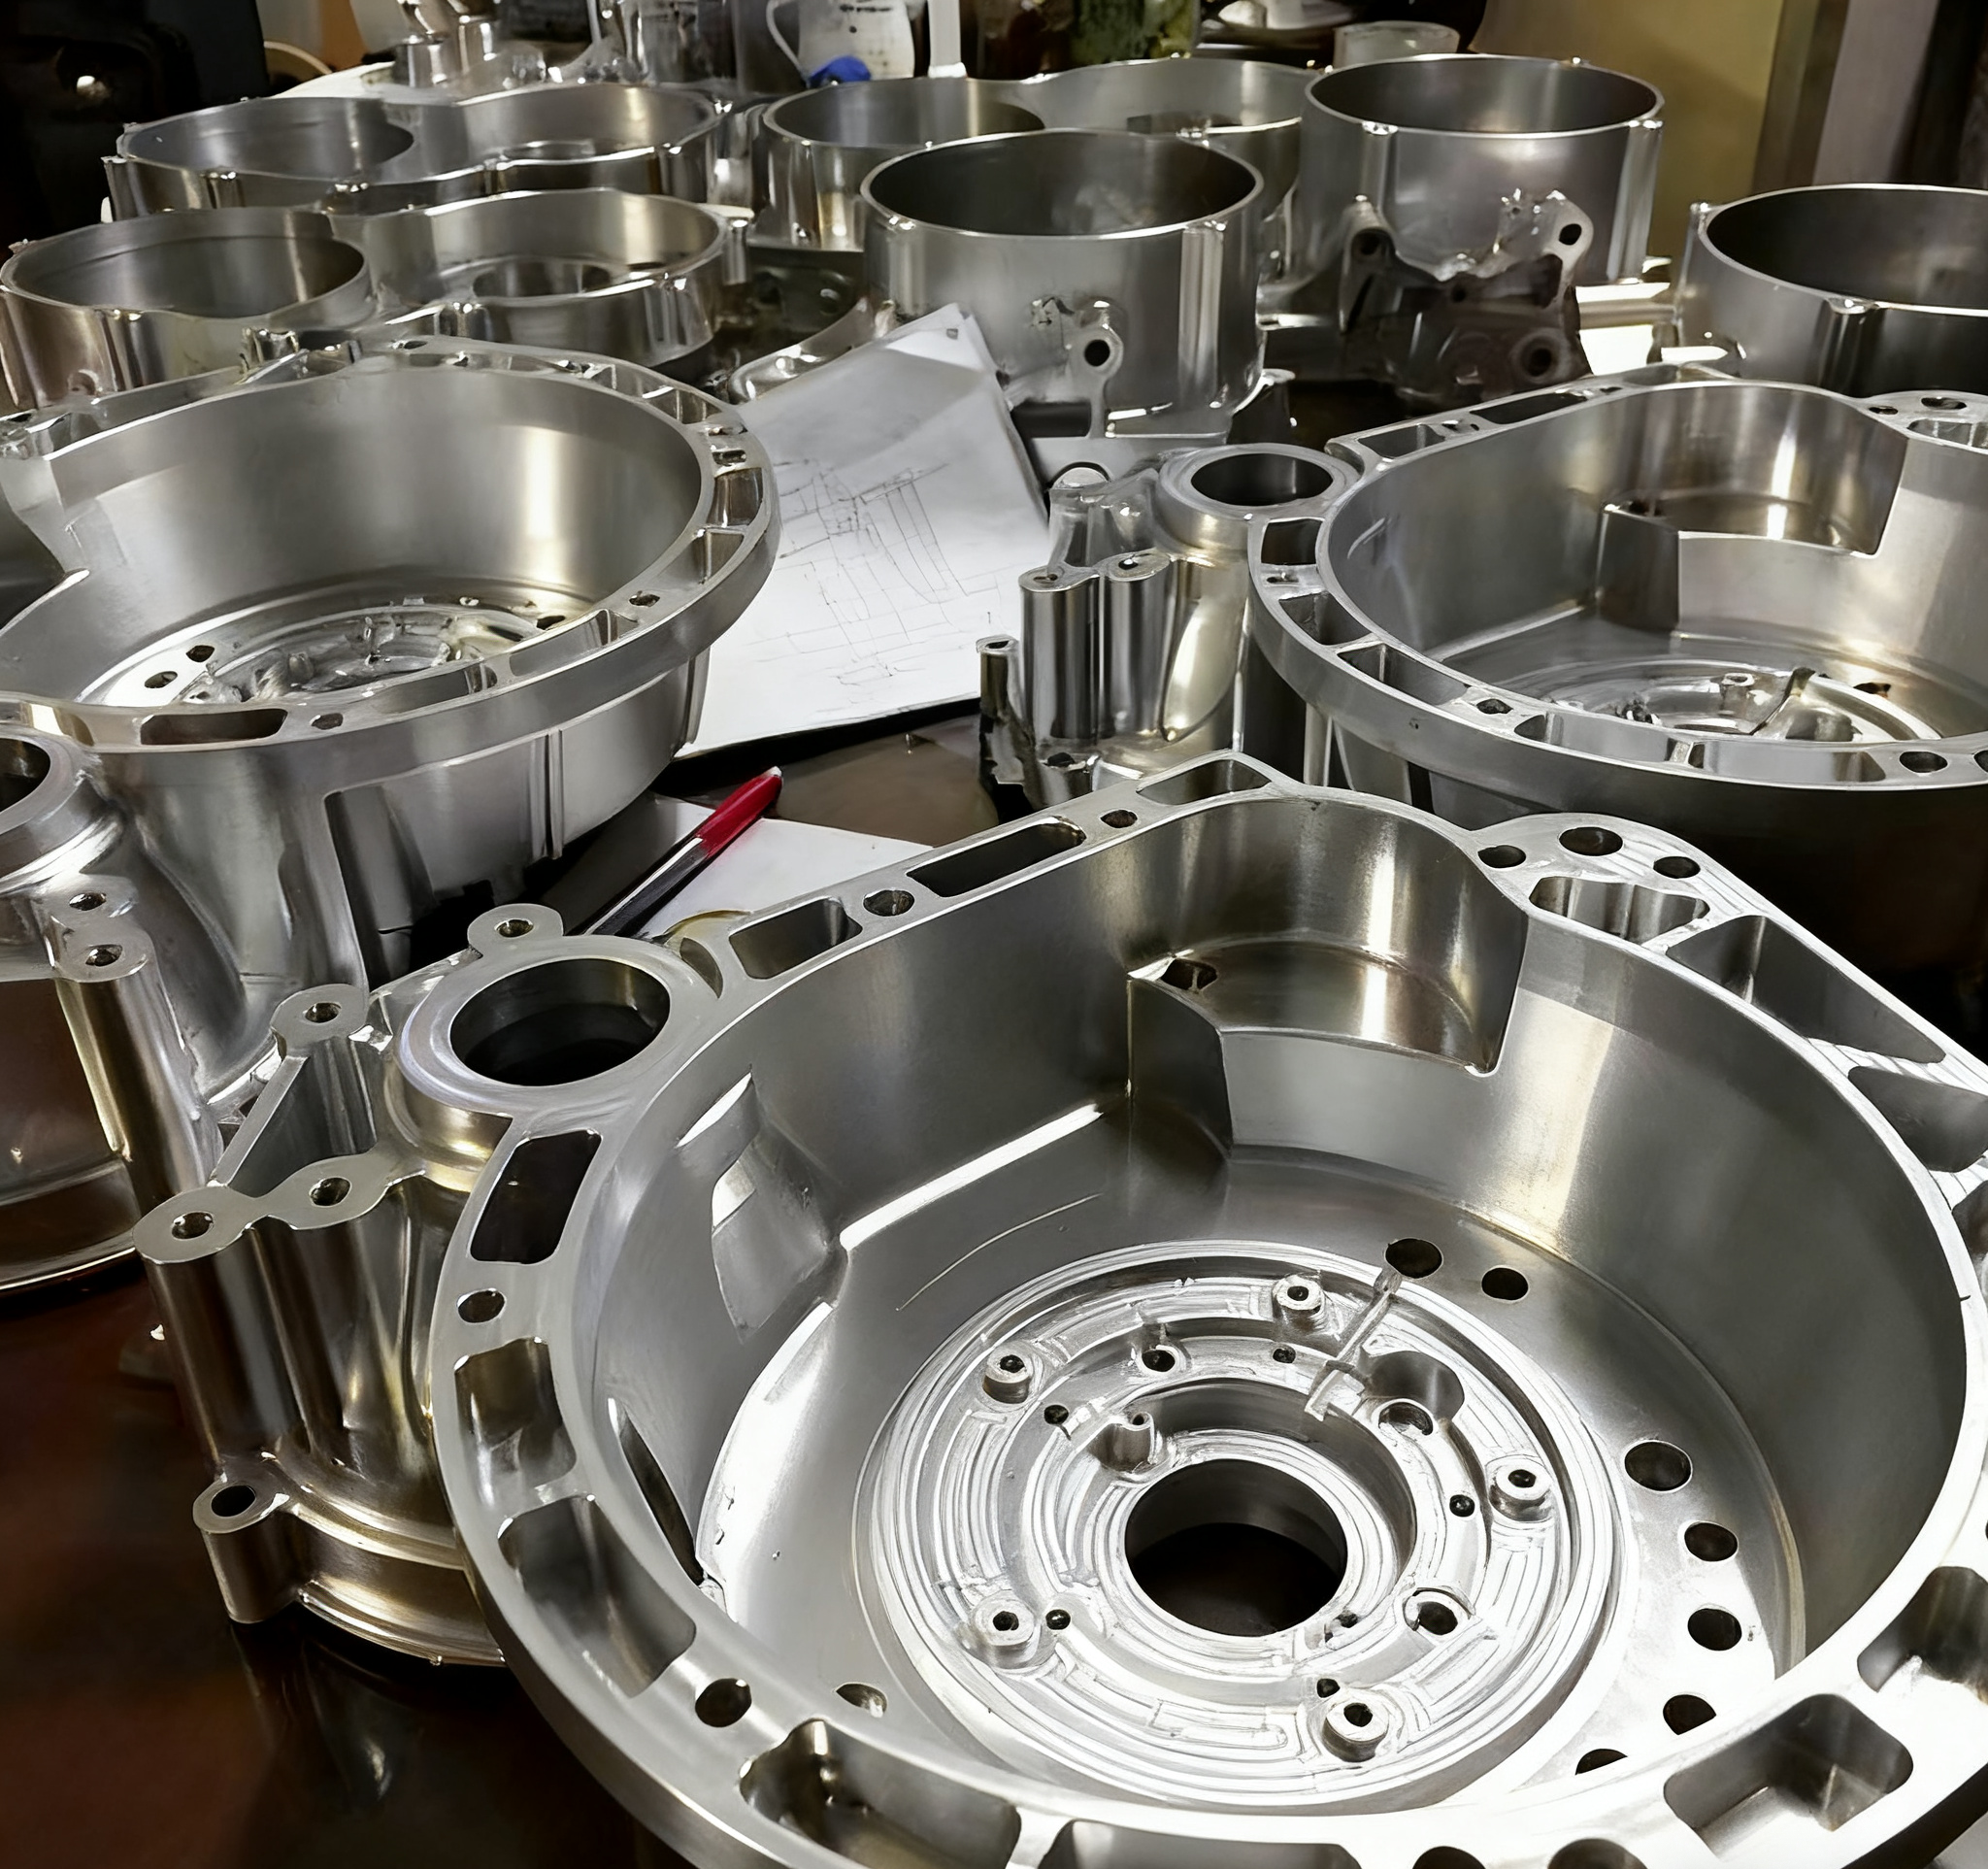
改装汽车外饰件包含前包围、侧导流板、尾翼、车灯装饰罩,这类零件属于整车外观 A 级曲面件,曲面流畅度、与原车车身贴合度是核心指标。绝大多数改装项目不是从零开发,而是在原车外壳基础上修改造型,原车钣金件存在制造公差,直接扫描出来的点云自带形变误差,这也是逆向建模最容易踩坑的地方。很多工程师直接把扫描网格模型拿去加工手板,没有做曲面重构与误差剔除,最终手板和原车车身无法贴合。逆向建模的核心,是对点云降噪、分割曲面,重构 G2 连续 A 级曲面,剔除原车钣金本身的形变,再按照改装方案调整造型,修正安装点位,输出可加工实体数模。曲面光顺度不足,加工出来的样件光影扭曲,装车缝隙不均匀。
数模定稿后,首版手板试制有两种主流路线:SLA 光固化 3D 打印和 CNC 加工。SLA 3D 打印适合造型复杂、多曲面、带倒扣的改装包围样件,无需工装,数模确认后快速成型,用于外观评审、原车装车匹配验证。SLA 光敏树脂样件适合静态展示,韧性不足,无法做高速气流、冲击耐久测试。SLS 尼龙打印件韧性更好,适合内部加强支撑结构,但表面粗糙,外观件需要大量打磨填充。
CNC 加工多用于改装件功能验证样件,选用 ABS、PC 板材加工,材料物性贴近量产件,尺寸稳定性强。缺点是复杂大曲面包围件刀具干涉严重,需要拆件加工粘接,拼接缝处理工作量巨大,大尺寸件加工周期长、成本更高。选型判断:外观装车匹配样件,造型复杂,1-2 件,优先 SLA;需要冲击、强度测试,结构简单饰板,优先 CNC 加工。
外观结构经过多轮装车验证修改定型,需要十几套小批量改装样件用于展会、客户装车测试,硅胶复模是常用方案。硅胶复模失效问题在改装外饰项目里出现频率很高,常见诱因分为几类:原版手板表面存在针孔划痕,复刻后缺陷直接转移到复模件;硅胶搅拌脱泡不充分,零件内部出现气泡;灌注树脂配比错误,固化收缩异常;模具反复使用老化,零件尺寸漂移。一套硅胶模具稳定生产上限一般 15~20 件,超过数量继续生产,极易出现变形、缺料。如果需求件数更多,推荐低压灌注成型,环氧硬模寿命更长,适合大尺寸外饰件中小批量试制。
手板后处理直接影响装车贴合效果与外观质感。SLA 打印原型件需要逐级打磨消除层纹,填补微孔,喷涂专用面漆。改装外饰件大多需要和原车车漆质感匹配,对喷涂均匀度要求高。灯组装饰透明件,需要精细抛光,部分反光件需要真空电镀。很多样件外观翻车,不是成型工艺问题,而是打磨时破坏曲面轮廓,造成装车缝隙忽大忽小。
尺寸与装配管控是改装外饰件核心。改装件必须和原车钣金匹配,曲面轮廓、安装孔位精度要求严格。3D 打印、硅胶复模树脂固化会产生收缩,建模阶段提前做收缩补偿;成型完成后,重点检测轮廓度、安装孔位置。硅胶复模生产过程中,定期抽检,监控模具老化带来的尺寸变化,保证每套样件装车一致性。
宁波、台州、温州汽车改装研发团队,在寻找外饰样件配套资源时,常会咨询哪里可以一站式完成改装件逆向建模、3D 打印手板、CNC 模型加工和硅胶复模。筛选服务商重点关注:汽车 A 级曲面逆向重构经验;大曲面件打磨喷涂工艺;硅胶复模气泡、形变等缺陷控制能力;尺寸检测流程。
工艺选型参考:装车外观匹配样件→SLA 光固化 3D 打印;强度测试饰板→CNC ABS/PC 加工;10~20 套小批量改装样件→硅胶复模;20 件以上大包围样件→低压灌注;原车改型无图纸→逆向扫描 + 曲面建模。
汽车改装外饰件,和 UTV 外壳、摩托车覆盖件开发流程相近,但核心侧重点不同。UTV 壳体侧重抗冲击;改装汽车包围重点考核和原车钣金贴合度;机器人外壳关注装配间隙均匀性。虽然都用到逆向扫描、手板、复模工艺,但曲面处理标准、收缩补偿、缺陷控制方式不一样,不能直接套用其他品类加工方案。
改装汽车个性化开发周期短,逆向建模 + 手板快速验证 + 小批量复模的组合方案,可以快速完成原车数字化,快速制作装车样件,提前发现曲面不贴合、结构干涉问题,减少后续量产模具改模成本。硅胶复模工艺虽然成熟,但失效诱因多,需要在原版制作、调胶、脱泡、模具寿命管理全流程做好管控。本文仅作为改装汽车外饰手板开发的技术笔记,供改装行业研发人员参考,实际项目按需定制工艺方案。