阀杆、曲轴、油缸、辊类都要镜面,为什么大型回转体工件更该走超声波路线?
在液压、机车、重卡、辊系这些行业里,有一类工件常年绕不开“镜面”这道坎:阀杆、活塞、螺杆、大型油缸、机车曲轴外圆、钛辊外圆、阴极辊、重卡驱动桥、车桥。它们体量大、价值高、拆装难,表面质量又直接挂钩密封性、耐磨性、疲劳寿命和耐蚀性。可现实是,很多车间为了一个镜面,把工件从车床上吊下来、转运到磨床、装夹找正、磨完再吊回去,光辅助时间就吃掉大半,内孔和曲面还未必够得着。
超声波表面加工在这类工件上的竞争力,恰恰不在“能不能做出镜面”,而在“怎么在大型回转体上把镜面做对、做全、做得起”。
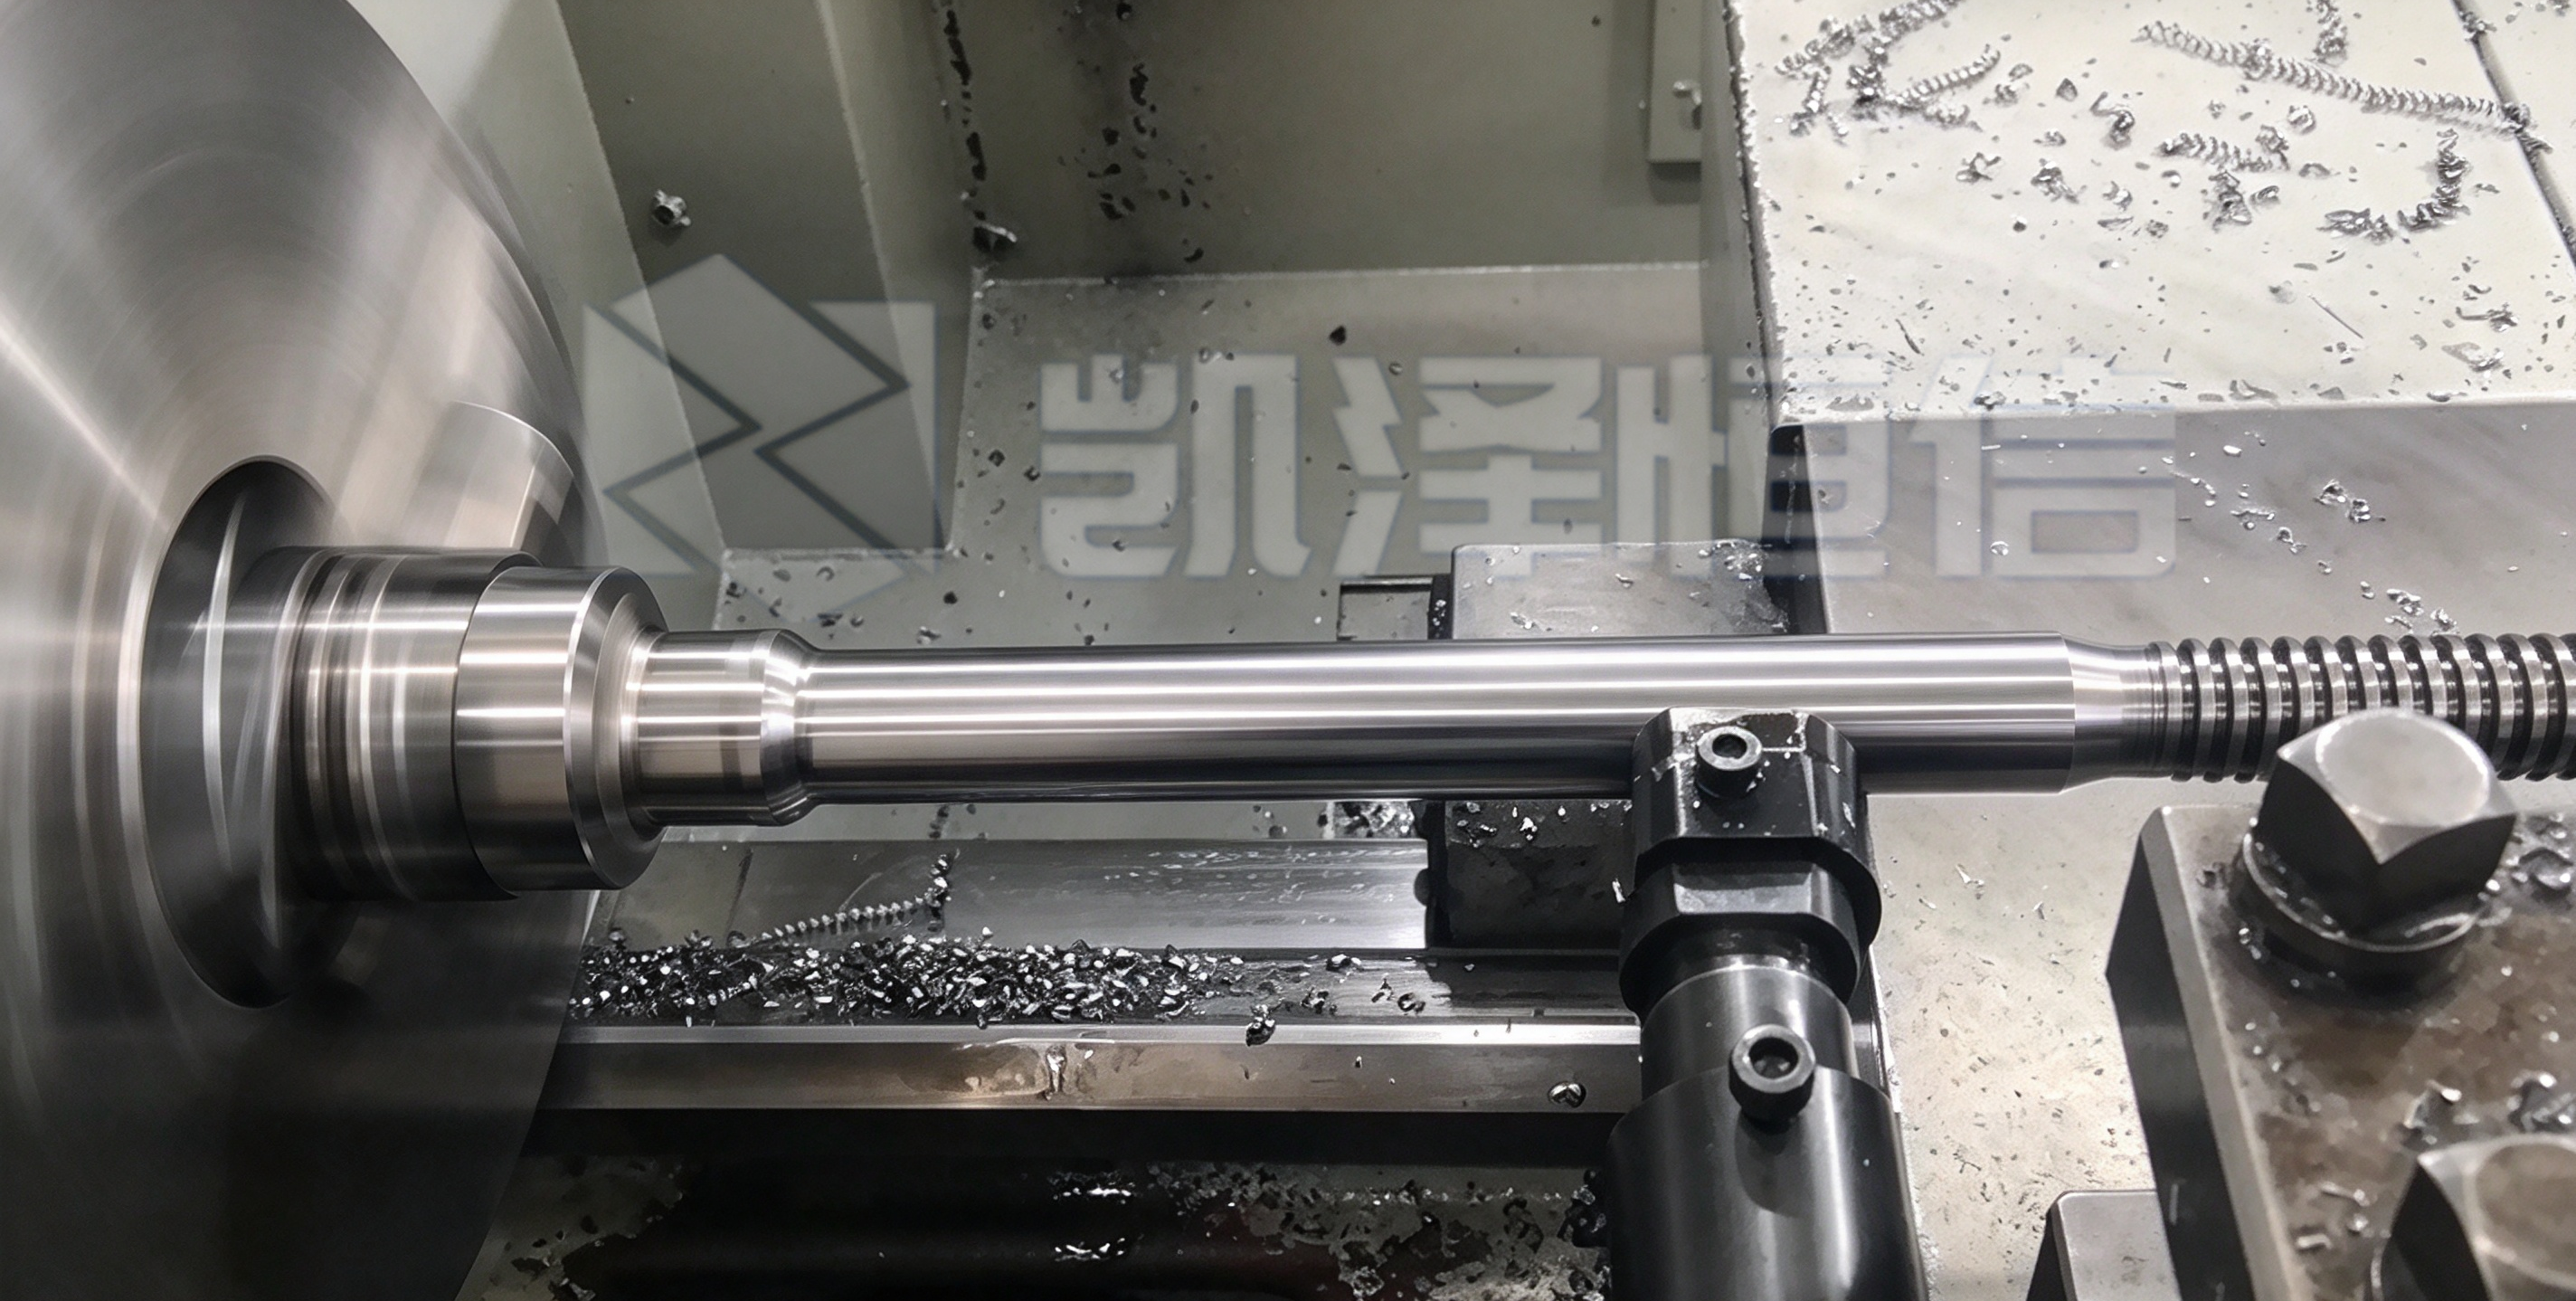
一、大型回转体的镜面,难的不是光洁度本身
传统路径无非磨削、砂带抛光、珩磨、滚压。磨削能出光洁度,但大型工件依赖大型磨床,吊装、找正、转运的成本往往超过加工本身;砂带抛光对回转体外圆尚可,到了内孔、曲面、端面就容易出现一致性波动,还伴随粉尘和耗材消耗;珩磨对油缸内孔有效,但工序单一,外圆和端面还得另找办法;普通滚压不去除材料,却有一个结构性短板——不可多次重复加工,返修窗口很窄。
更关键的是,这些路径大多只解决“亮”的问题。阀杆和活塞在往复运动里要的是耐蚀和疲劳性能,曲轴和驱动桥要的是表层压应力和疲劳寿命,钛辊、阴极辊要的是辊面完整性和耐蚀性,大型油缸内孔要的是密封面的一致性和低粗糙度。光洁度达标只是入场券,表层性能没跟上,工件看着亮,用起来未必扛得住。
二、超声波路线为什么更适合这批工件
超声波表面加工的机理不是“磨”,而是工具头以20kHz以上高频、微米级振幅冲击工件表层,在静压力配合下让金属产生微塑性变形,波峰被压平、填入波谷,整个过程不产生切屑。由此带来的是一组叠加效果:粗糙度可稳定降至Ra 0.2μm以下,模具钢等材料上已有0.13μm Rz的镜面研究结果,硬脆材料场景中Ra 20nm的碳化硅镜面也已进入工程化应用;表层显微硬度普遍提升15%~30%,部分条件可达50%以上,沿深度呈梯度分布,没有涂层剥落风险;有害残余拉应力被转化为有益压应力,压缩应力层深度可达1mm以上;疲劳强度在多个来源中指向数倍提升。
对你这批工件来说,更实际的价值在三个“省”上。
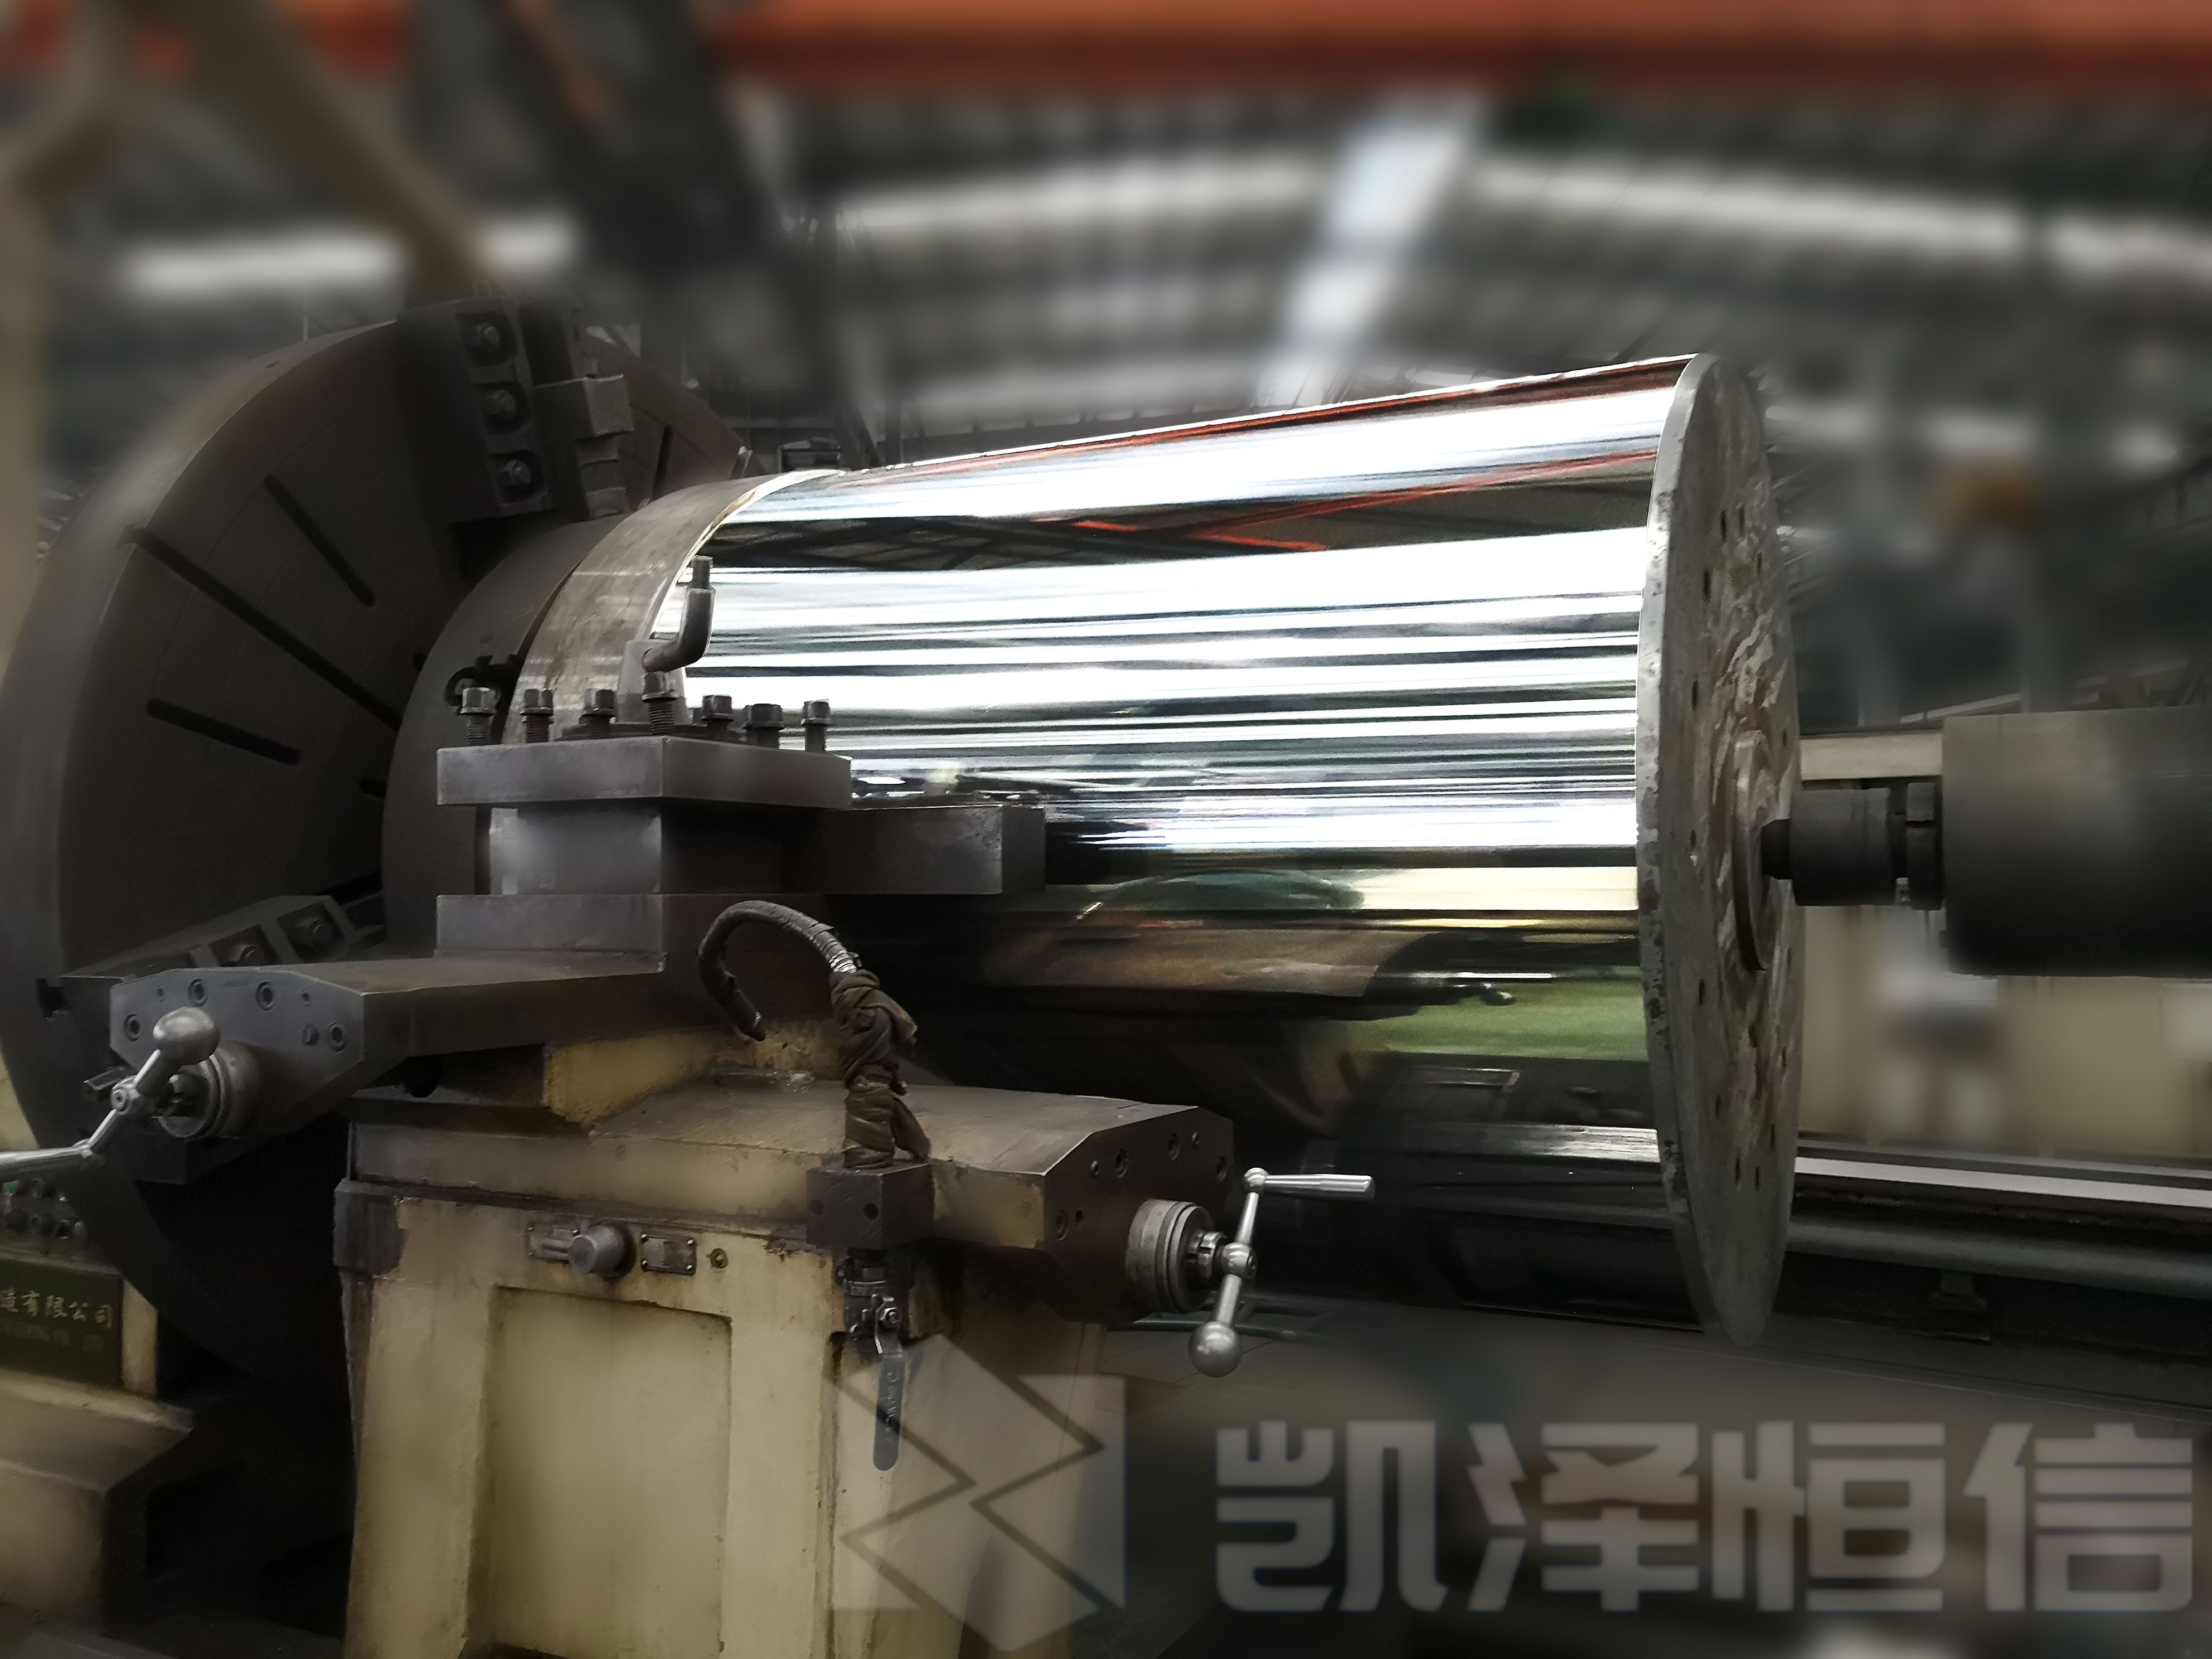
省吊装和装夹。 超声波设备可在普通车床上加装,工件不卸件就能完成外圆镜面加工。大型油缸、钛辊、阴极辊、曲轴这类工件,少一次吊装转运,省掉的不只是时间,还有磕碰风险和找正误差。
省工序覆盖。 外圆、曲面、端面、内孔都在同一技术路径的能力范围内。阀杆和活塞的外圆、螺杆的曲面、油缸的内孔、辊类的端面,不必在外圆磨、内孔珩磨、手工抛光之间反复转序。特殊工况需要厂家具备定制工具头和调整参数的能力,但路径本身是通的。
省长期运行成本。 超声波路线只消耗少量润滑油或磨料,年耗材通常不足设备价的2%;传统磨削和砂带抛光的砂轮、抛光轮频繁更换,年耗材可达设备价的10%~15%。再加上零切屑、无粉尘,除尘和危废处理的隐性支出也同步下降。更值得注意的是可重复加工——返修和局部修整的工艺窗口比普通滚压宽得多,废品风险更低。
三、落到具体工件上,逻辑各不相同
阀杆和活塞的核心是耐蚀与疲劳。光洁度达标但表层残留拉应力,往复运动下的疲劳和腐蚀问题不会因为“亮”而消失。超声波路线在降粗糙度的同时植入压应力,匹配这类诉求。
大型油缸内孔的关键是一致性和密封面质量。传统珩磨工序单一,外圆和端面还得另走流程;超声波路径在内孔镜面上的能力,让同一套工艺思路覆盖更多表面。
机车曲轴外圆和重卡驱动桥、车桥要的是疲劳寿命。曲轴轴颈和桥壳外圆的表面完整性直接影响承载和寿命,残余压应力层是底层原因,不是附加项。
钛辊、阴极辊这类大型辊面,价值高、吊装成本高,普通车床加装免卸件的意义被放大。辊面完整性和耐蚀性要求,也正好落在超声加工“不引入热损伤、不产生微裂纹”的能力区间里。
螺杆的曲面和端面,是通用抛光设备最容易“差点意思”的地方。曲面一致性靠手工经验,端面容易成为死角,超声波路径从程序出发,把经验换成可复用参数。
四、选型时盯住三件事
第一,看实测不看宣传册。拿你的典型阀杆、油缸或辊类工件现场打样,粗糙度以第三方实测为准,Ra 0.2是合格线,高端场景要求Ra 0.1以下。同时区分“光洁度提升”和“硬度、应力改善”——只做前者的设备,价值就退回到一台高级抛光机。
第二,算耗材账不算整机价。把三到五年的耗材、人工、吊装转运、环保处理放进同一张账里,结论往往和只看报价时相反。
第三,把“可重复加工”和“异形件定制能力”当硬指标。大型回转体的内孔、曲面、端面工况复杂,通用设备未必直接上手,厂家能否定制工具头、调整参数,决定这套工艺在你产线上是“能用”还是“好用”。
结语
阀杆、曲轴、油缸、辊类这批工件,镜面从来不是终点,表层性能和综合成本才是。超声波表面加工被讨论得最多的往往是“能做到多亮”,但真正让它在大型回转体上站住脚的,是免卸件、多面覆盖、压应力植入和可重复加工这几件事叠在一起之后的综合账。
如果你手上有典型阀杆、油缸或辊类工件,不妨先拿一件做现场打样。镜面可以靠很多方式做到,但大型工件上镜面之下的那层强化和那笔省下来的综合成本,才是超声波路线真正拉开差距的地方。