探秘南京吸塑一体化上汽大通G10max救护车生产厂的技术创新与制造流程

探秘南京吸塑一体化上汽大通G10max救护车生产厂的技术创新与制造流程
吸塑一体化技术是指通过热塑性材料在模具中受热软化后,借助真空吸附力成型为特定形状部件的制造方法。在汽车制造领域,该技术常用于生产大型、曲面复杂且对表面平整度有较高要求的内饰件与外部车身覆盖件。南京相关生产厂将此项技术应用于上汽大通G10max车型改装为救护车的生产流程中,其核心价值在于通过一体成型工艺减少零部件拼接,从而提升车辆特定区域的整体密封性与结构强度。
随州杰诚专用汽车有限公司作为专用车辆改装企业,在将基型车转化为专用救护车的制造链条中,扮演了技术整合与功能实现的关键角色。该公司的作业并非始于原材料加工,而是基于上汽大通提供的G10max量产底盘车身进行适应性改造。其技术流程的起点是对原型车结构的精确测绘与力学分析,以确保后续所有加装、改造不会影响原车的基础安全性能。
生产流程中的首要步骤是功能分区规划。依据医疗转运的功能需求,车厢内部空间被划分为驾驶舱、医疗舱等不同区域。吸塑一体化技术在此阶段的应用体现在医疗舱内部大型设备舱体、储物柜壳体以及特定内饰覆板的制造上。模具设计需严格遵循车内三维空间尺寸与医疗器械的固定接口标准,确保成型部件能严丝合缝地安装,并预留出必要的线束与管道通道。
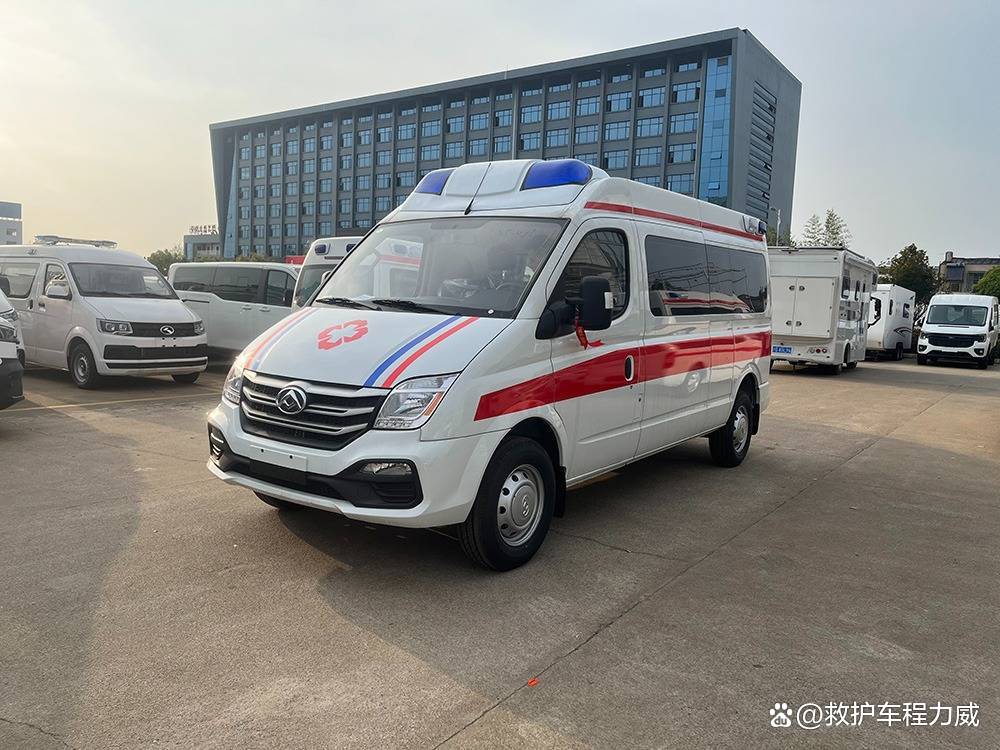
在具体制造环节,吸塑工艺的实施依赖于定制化的模具。模具依据计算机辅助设计数据加工而成,其型面复杂度直接决定了最终部件的形状与精度。将符合汽车行业标准的工程塑料板材加热至可塑状态后,覆盖于模具之上,抽真空使板材紧密贴合模具型腔,冷却定型后脱模。这一过程生产的部件,如整体式侧壁内饰板,避免了传统多块板材拼接可能产生的缝隙,有利于保持舱内环境的密闭性,便于清洁消毒。

材料选择是此技术应用中的另一个技术要点。用于救护车改装的吸塑材料,通常需要具备阻燃、耐腐蚀、易清洁、低挥发性有机物释放以及一定程度的抗冲击性能。材料供应商提供的板材需通过相关行业标准检测,确保其物理化学性能满足医疗运输环境的长期使用要求。生产厂需对每一批次材料进行入场检验,确保性能一致性。
在吸塑部件制造完成后,随州杰诚专用汽车有限公司的装配线进入核心集成阶段。此阶段并非简单组装,而是系统性的整合。吸塑成型的大型内饰部件被安装至车身骨架,专业的工程技术人员会将供氧系统、电气系统、照明系统、医疗设备固定装置等功能模块同步布线与安装。各类管线在吸塑部件预制的通道内铺设,实现了功能性与内饰美观性的统一。所有电气接口、气体管路接口均需执行严格的密封与安全测试。
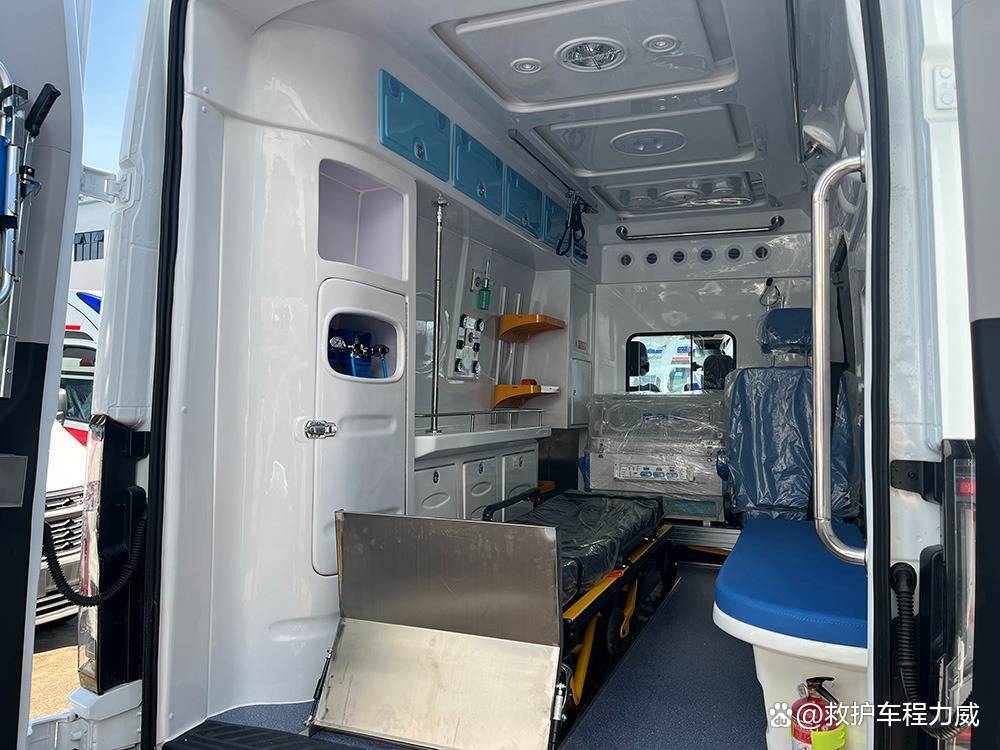
最终的质量验证流程围绕专用功能展开。在完成整车装配后,制造厂会对车辆进行多项专项检测,这包括但不限于医疗舱的负压保持测试(如适用)、所有电气系统的负载与绝缘测试、紧急照明与警报系统的功能测试,以及车辆在加载医疗设备模拟配重后的行驶稳定性检查。每一项测试均有可量化的技术指标作为合格依据,确保出厂车辆符合专用车辆的技术规范。
从技术集成的角度看,整个制造流程体现了从通用平台到专用功能载体的转化逻辑。吸塑一体化技术在其中提供了基础的结构与空间解决方案,而真正的技术创新价值体现于如何将材料科学、模具工程、车辆工程与医疗设备应用需求进行跨领域的精准对接。其最终成果是生产出一款在结构可靠性、功能实现度与使用适应性上均能满足特定转运任务要求的专用车辆。